Recupero dei catalizzatori
Separazione delle particelle solide dal gas di processo caldo.
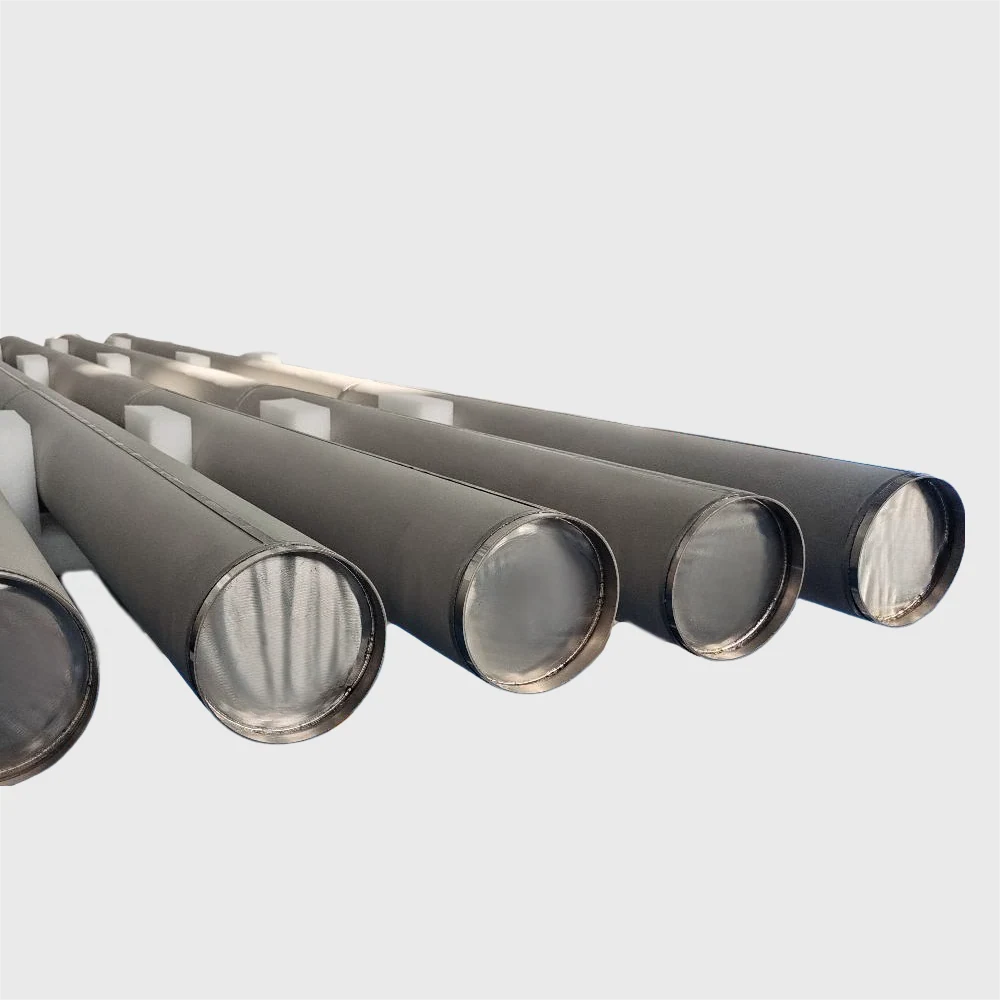
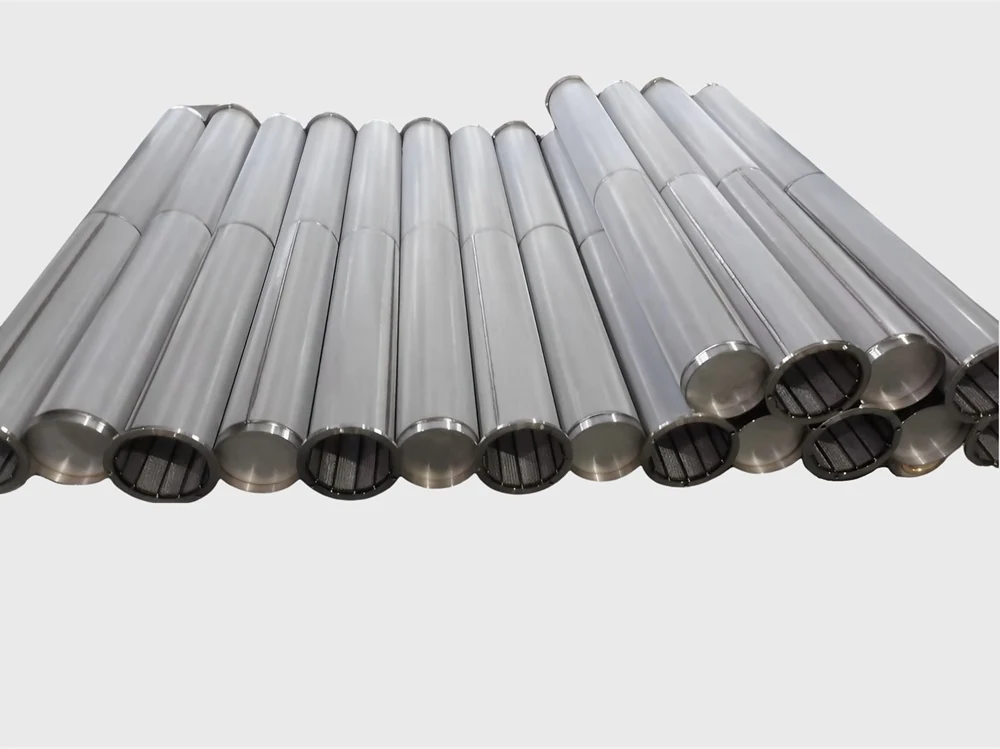
Elemento filtrante rinforzato per la pulizia dei gas caldi con supporto tubolare perforato.
GAS CALDI · STRUTTURA RINFORZATA
Gli elementi filtranti rinforzati per gas caldi separano polvere, cenere e particolato dai flussi ad alta temperatura. Il mezzo composito sottile in polvere metallica micrometrica e rete multistrato limita l'occlusione legata ai cambiamenti di fase e facilita la pulizia a impulsi.
La struttura completamente saldata, il supporto in tubo poroso perforato e la piastra a sgancio rapido uniscono resistenza, manutenzione più semplice ed efficienza superiore al 99,99% per particelle di almeno 1 µm.
FUNZIONI E VANTAGGI
L'elemento rinforzato separa polvere, cenere e particolato dai gas caldi nei processi in cui la stabilità meccanica e la pulizia in linea sono decisive. Lavora con gas da 450 a 650 °C e supera il 99,99% di intercettazione per particelle di almeno 1 µm.
Lo strato filtrante più sottile combina polvere metallica micrometrica e rete metallica multistrato. Riduce il tempo di permanenza nella zona in cui le molecole organiche possono cambiare fase, limita l'occlusione dei pori associata alla condensazione e rende più efficace il distacco della torta con l'impulso.
La sinterizzazione in fase solida distribuisce i pori in modo uniforme, mentre il tubo poroso perforato sostiene il pacchetto quando aumenta la pressione differenziale. Per un confronto con la costruzione convenzionale è disponibile la gamma di filtri standard per gas caldi.
Intercettazione superiore al 99,99% per particelle di almeno 1 µm.
Lo strato sottile favorisce il distacco della polvere durante gli impulsi in linea.
Il mezzo composito sostiene una portata elevata e riduce le perdite del sistema.
La costruzione completamente saldata resiste a pressioni differenziali elevate.
Il pacchetto sopporta gas corrosivi e shock termici nelle condizioni selezionate.
La piastra di fissaggio a sgancio rapido riduce il tempo necessario per accesso e sostituzione.
DATI TECNICI
I limiti termici dipendono dal materiale e dall'atmosfera, mentre dimensioni e prestazioni sono organizzate in sei configurazioni cilindriche. Le due tabelle separano chiaramente questi criteri di selezione.
Ogni lega ha un limite distinto in atmosfera ossidante e in atmosfera riducente o neutra.
| Materiale | Atmosfera ossidante | Atmosfera riducente o neutra |
|---|---|---|
| SS 316L | 400 °C (750 °F) | 538 °C (1000 °F) |
| SS 310S | 600 °C (1100 °F) | 816 °C (1500 °F) |
| Inconel 600 | 600 °C (1100 °F) | 816 °C (1500 °F) |
| Hastelloy X | 789 °C (1450 °F) | 926 °C (1700 °F) |
Le sei taglie condividono grado di filtrazione e limiti prestazionali; cambia la superficie disponibile.
| Dimensioni | Apertura | Superficie | Portata d'aria | Resistenza a trazione | Temperatura di esercizio |
|---|---|---|---|---|---|
| φ130 × 2000 mm | ≤1 µm | 0,81 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ130 × 4000 mm | ≤1 µm | 1,62 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ130 × 6000 mm | ≤1 µm | 2,43 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ160 × 2000 mm | ≤1 µm | 1,00 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ160 × 4000 mm | ≤1 µm | 2,00 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ160 × 6000 mm | ≤1 µm | 3,00 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
FORMATI E PERSONALIZZAZIONE
La costruzione standard è cilindrica, con un'estremità chiusa e una aperta. Il supporto centrale è un tubo poroso perforato che dà resistenza al mezzo composito; sull'estremità aperta si salda la flangia che assicura installazione, fissaggio e tenuta del gas di sintesi ad alta temperatura.
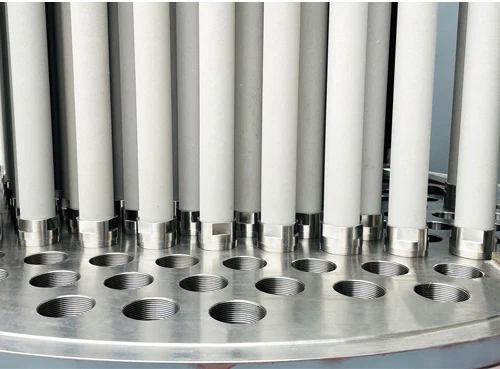
Diametro, lunghezza, flangia e schema della piastra di fissaggio possono essere adattati all'apparecchiatura. La piastra a sgancio rapido semplifica montaggio e smontaggio, mentre il collegamento deve mantenere la tenuta durante i cicli termici e gli impulsi di pulizia.
Il progetto può integrarsi in una nuova unità oppure sostituire un elemento esistente. La famiglia dei filtri per gas caldi permette di confrontare configurazioni di impianto, mentre i filtri per gassificazione e syngas coprono l'integrazione nel processo di produzione del gas.
Tubo poroso perforato dimensionato per sostenere il pacchetto filtrante.
Un'estremità chiusa e una aperta con flangia saldata.
Piastra a sgancio rapido disponibile per ridurre i tempi di intervento.
Configurazione con piastra di fissaggio orizzontale o a croce.
CAMPI DI IMPIEGO
L'elemento rinforzato è destinato ai processi che generano gas caldi carichi di particolato e richiedono depolverazione stabile. Le applicazioni comprendono recupero dei catalizzatori, produzione di celle fotovoltaiche, pirolisi degli pneumatici, gas di pirolisi, atmosfere riducenti, calcinazione e produzione chimica.
Nelle centrali elettriche, nei cementifici, nella produzione dei metalli, nella chimica e petrolchimica e negli impianti di incenerimento, l'elemento contribuisce a trattenere cenere, polvere e fumi prima delle fasi successive. I filtri in polvere per gas caldi offrono una diversa struttura porosa per la separazione fine, mentre i filtri in feltro per gas caldi impiegano un mezzo fibroso sinterizzato.
Separazione delle particelle solide dal gas di processo caldo.
Controllo del particolato nei flussi della produzione di celle.
Trattenuta di cenere e residui nei gas con componenti condensabili.
Pulizia del flusso caldo prima degli stadi a valle.
Filtrazione con lega scelta per temperatura e composizione del gas.
Separazione delle polveri trascinate dal trattamento termico.
Protezione delle apparecchiature a valle da particelle e contaminanti.
SCELTA E GESTIONE
La selezione parte da composizione del gas, atmosfera ossidante o riducente, temperatura continua e di picco, portata, carico di polvere e pressione differenziale. Questi dati determinano lega, superficie filtrante, geometria della flangia e strategia di pulizia.
Durante l'esercizio si controllano perdita di carico, integrità delle saldature, tenuta della flangia, usura del supporto e risposta agli impulsi. Ispezione, pulizia periodica e monitoraggio delle prestazioni consentono di riconoscere occlusione o danni prima che riducano la portata.
Quando il processo genera polvere metallica, i filtri per polvere metallica aiutano a valutare una soluzione dedicata alla natura del solido. Per ogni sostituzione servono inoltre disegno dell'alloggiamento, quote di montaggio e caratteristiche della tenuta.
Composizione, corrosività e carattere ossidante o riducente guidano la scelta della lega.
Temperatura continua, picchi e shock termici vanno considerati separatamente.
Concentrazione e granulometria determinano frequenza e intensità degli impulsi.
Il valore pulito e il suo andamento indicano l'evoluzione del deposito.
Flangia e fissaggio devono restare stabili durante riscaldamento e raffreddamento.
Saldature, supporto e superficie filtrante vanno controllati a intervalli programmati.
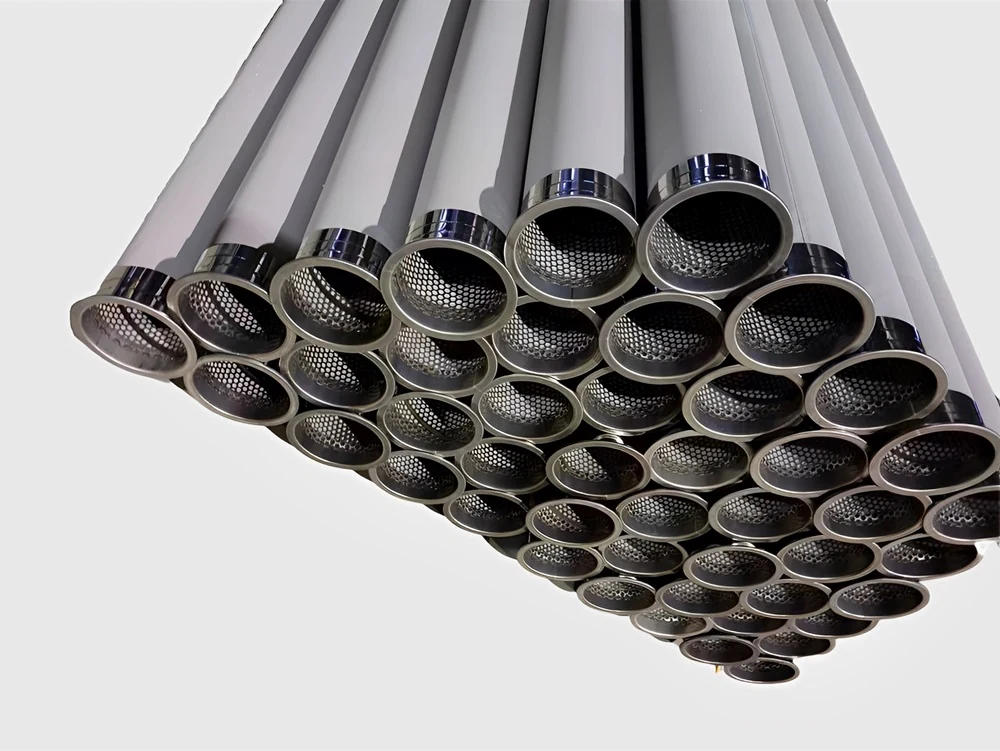
La configurazione standard per separare particolato dai flussi ad alta temperatura.
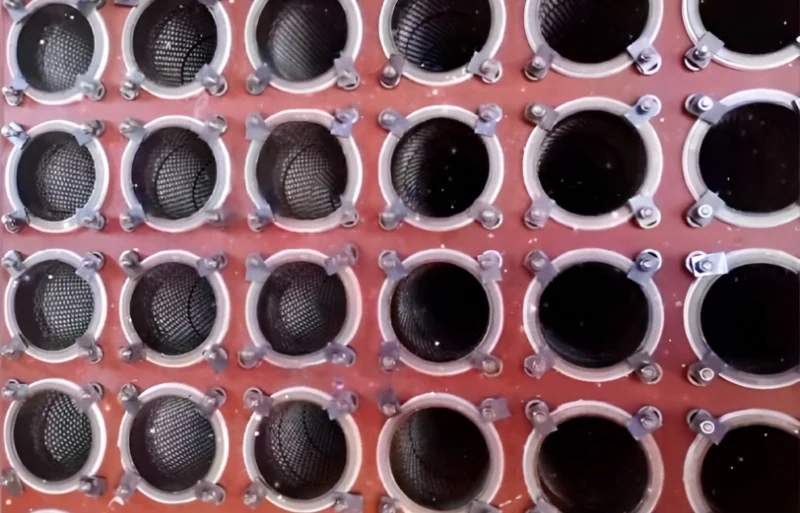
La famiglia di elementi e sistemi per la depolverazione dei gas di processo.
Feltro metallico sinterizzato con connessioni Venturi per la pulizia a impulsi.
Mezzo poroso in polvere metallica per la separazione fine ad alta temperatura.
INFORMAZIONI TECNICHE
Conviene quando il processo combina particolato fine, componenti organici condensabili e pulizia a impulsi frequente. Il confronto va completato con composizione del gas, curva termica, portata e pressione differenziale previste nell'impianto.
È riferito all'intercettazione di particelle di almeno 1 µm nelle condizioni previste per l'elemento. Non descrive automaticamente ogni distribuzione granulometrica, perché concentrazione, forma delle particelle e condizioni del gas possono cambiare il risultato reale.
Non necessariamente. Quote, schema di serraggio e tenuta vanno confrontati con la piastra tubiera già installata; se coincidono, l'elemento può essere adattato senza riprogettare il recipiente.
Sì, se l'unità di filtrazione dispone delle valvole, del Venturi e della sequenza di impulsi necessari al servizio in linea. Durata e pressione dell'impulso si impostano sul comportamento della torta e sui limiti meccanici dell'elemento.
La scelta dipende dalla temperatura massima e dalla composizione chimica del gas. SS 316L, SS 310S, Inconel 600 e Hastelloy X coprono limiti diversi, ma corrosione, zolfo e cicli termici devono essere valutati insieme prima dell'ordine.
Bisogna caratterizzare polvere, vapori condensabili e variazioni di temperatura. Nei gas di pirolisi il punto di rugiada e i composti organici influenzano l'occlusione; nella produzione fotovoltaica contano anche purezza richiesta e contaminanti corrosivi.
Si confrontano perdita di carico a elemento pulito, integrità delle saldature, tenuta della flangia e risposta al ciclo di pulizia. Un aumento persistente della resistenza al flusso o un danno al supporto richiedono una valutazione tecnica prima del rimontaggio.
Indica composizione del gas, atmosfera, temperatura, portata, carico di polvere, pressione differenziale, quote e schema di fissaggio.