Miscelazione delle polveri
Polveri metalliche di granulometrie diverse vengono miscelate per ottenere proporzioni uniformi e costanti.
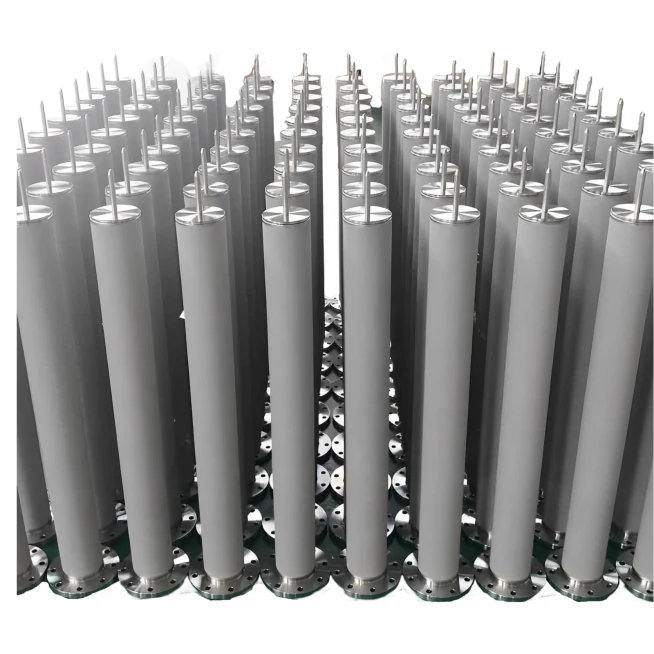
Elementi filtranti in polvere metallica sinterizzata per gas caldi.
GAS CALDI · ELEMENTI IN POLVERE METALLICA SINTERIZZATA
Gli elementi in polvere metallica sinterizzata separano le particelle solide dai gas caldi fino a 900 °C, con gradi da 0,1 µm e struttura interamente saldata.
La dimensione dei pori è controllata alla pressione al punto di bolla, il che rende ripetibile il grado di filtrazione; le versioni in Fe3Al sono previste per atmosfere ossidanti e ricche di zolfo.
STRUTTURA
L'elemento nasce dalla pressatura e dalla sinterizzazione sotto vuoto di polveri metalliche di granulometrie diverse: la combinazione delle due operazioni determina la distribuzione dei pori, la resistenza meccanica e la permeabilità del mezzo filtrante.
La distribuzione uniforme delle aperture e la struttura interamente saldata danno un grado di filtrazione affidabile, con specifiche di punto di bolla definite: è la soluzione pensata per il funzionamento prolungato di unità filtranti con pulizia a impulsi inversi.
Il materiale di partenza è lo stesso dei componenti in metallo poroso sinterizzato e degli elementi in polvere metallica sinterizzata.
L'assieme è completato mediante saldatura, senza giunzioni che possano muoversi in esercizio.
La dimensione dei pori è controllata alla pressione al punto di bolla, non solo sulla carta.
Il deposito resta sulla superficie dell'elemento, dove la pulizia riesce a rimuoverlo.
Il composto intermetallico sinterizzato Fe3Al è indicato per la resistenza all'ossidazione ad alta temperatura e alle atmosfere ricche di zolfo.
Quantità e lunghezze degli elementi si integrano nell'unità filtrante secondo le esigenze del cliente, con accessori dedicati.
I componenti realizzati con questo materiale, come i filtri per gassificazione, sono commercializzati da 35 anni.
SCHEDA TECNICA
La scheda riporta, per ogni codice, porosità, pressione al punto di bolla, grado di efficienza, coefficiente di permeabilità e resistenza a compressione.
I valori di permeabilità crescono con il grado: un elemento più fine trattiene di più ma richiede più superficie per la stessa portata.
| Codice | Porosità (%) | Pressione al punto di bolla (Pa) | Grado di efficienza (98% µm) | Coefficiente di permeabilità m³/(m²·h·kPa) | Resistenza a compressione (MPa) |
|---|---|---|---|---|---|
| FTS-D0.5 | 18 | 12 800 | 1 | 20 | 5 |
| FTS-D1.0 | 22 | 10 500 | 3 | 25 | 5 |
| FTS-D2.0 | 30 | 6 000 | 5 | 40 | 5 |
| FTS-D5.0 | 30 | 4 750 | 6,5 | 60 | 4,8 |
| FTS-D8 | 30 | 4 200 | 8,5 | 80 | 4,5 |
| FTS-D10 | 32 | 4 000 | 10 | 90 | 4,5 |
| FTS-D15 | 35 | 2 000 | 15 | 170 | 4 |
| FTS-D20 | 45 | 1 600 | 25 | 400 | 3 |
| FTS-D30 | 46 | 1 200 | 36 | 650 | 2 |
| FTS-D50 | 46 | 800 | 50 | 750 | 2 |
SPECIFICHE
Oltre ai codici di scheda, l'elemento si definisce su lunghezza, diametro, grado e materiale.
Materiali speciali, dimensioni e forme possono essere personalizzati. Per separazioni con membrane continue si vedano le membrane metalliche porose.
| Voce | Valore di riferimento |
|---|---|
| Lunghezza | 10–15 000 mm; oltre 1 500 mm gli elementi si realizzano per saldatura |
| Diametro esterno | 10–400 mm |
| Grado del mezzo filtrante | 0,1–50 µm |
| Temperatura | Resistenza alle alte temperature fino a 900 °C |
| Acciai inox | SS316L, 304L, 310S, 904L |
| Leghe e metalli | Fe3Al, titanio, Hastelloy C-22, C-276 e XB-2, Inconel 600, 625 e 800, Monel 400, nichel |
| Configurazione | Estremità aperta o chiusa, secondo il progetto |
| Personalizzazioni | Materiali speciali, dimensioni e forme su richiesta |
Le unità filtranti possono integrare elementi di lunghezza diversa nella stessa installazione.
La scelta tra estremità aperta e chiusa dipende dal tipo di alloggiamento e di fissaggio.
PROCESSO PRODUTTIVO
Il processo produttivo degli elementi in polvere metallica sinterizzata per gas caldi segue tre fasi principali.
Nell'immagine al microscopio elettronico a scansione si vedono i pori e i micropori superficiali del mezzo filtrante: la cattura delle particelle fini è più efficiente nelle applicazioni di separazione gas-solido ad alta temperatura.
Polveri metalliche di granulometrie diverse vengono miscelate per ottenere proporzioni uniformi e costanti.
Il tubo metallico poroso viene formato dopo la sinterizzazione sotto vuoto e successivamente tagliato.
L'elemento metallico poroso per gas caldi viene completato mediante saldatura.
CARATTERISTICHE
Le caratteristiche sotto riportate valgono per questa famiglia di elementi.
Alta resistenza meccanica e stabilità di forma in esercizio.
Non c'è rilascio di materiale filtrante a valle e quindi nessuna contaminazione secondaria.
Grado elevata, fino a 0,1 µm.
Permeabilità elevata grazie al design asimmetrico dello strato filtrante.
Il deposito resta in superficie, dove la pulizia può rimuoverlo.
La struttura superficiale permette di recuperare la perdita di carico con il lavaggio inverso.
La combinazione di materiale e struttura porta a una vita utile più lunga. La stessa tecnologia è alla base del feltro metallico sinterizzato.
APPLICAZIONI
La separazione gas-solido ad alta temperatura è l'impiego principale, ma la stessa struttura porosa si usa anche su liquidi.
Protezione e recupero dei catalizzatori nei processi chimici, dove si usano anche i filtri a foglia degli impianti a piastre.
Impiego generale su fluidi di processo.
Recupero nel processo di produzione del PTA.
Filtrazione nei processi alimentari.
Elementi per applicazioni a letto fluido.
Distribuzione di gas e lavaggio di liquidi di processo.
PREPARAZIONE DELLA FORNITURA
Con questi dati la proposta tecnica è immediatamente verificabile.
| Voce | Informazioni da includere |
|---|---|
| Fluido | Gas o liquido da trattare, con composizione e aggressività |
| Contaminante | Natura e dimensione delle particelle da separare |
| Grado richiesto | Grado di filtrazione desiderato in µm, o la particella da trattenere |
| Condizioni di esercizio | Temperatura e pressione di esercizio |
| Portata | Portata di progetto |
| Geometria | Lunghezza, diametro esterno e tipo di estremità |
| Atmosfera | Presenza di zolfo o condizioni di ossidazione che richiedono Fe3Al |
| Fornitura | Quantità, destinazione e data richiesta di consegna |
Se è già definito un grado, indicarlo permette di risalire subito al codice FTS-D corrispondente.
Segnalare la presenza di zolfo orienta la scelta tra acciaio inox e Fe3Al.
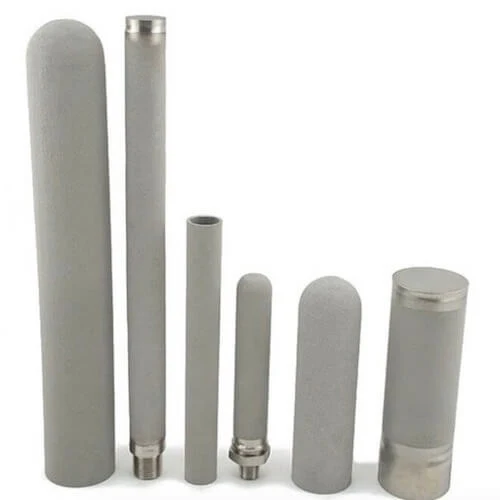
Componenti porosi ottenuti da polveri metalliche sinterizzate.
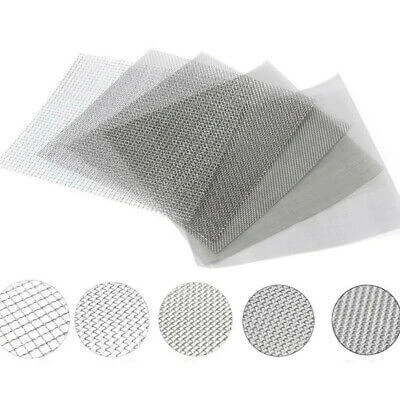
Elementi filtranti in polvere di metallo sinterizzato.
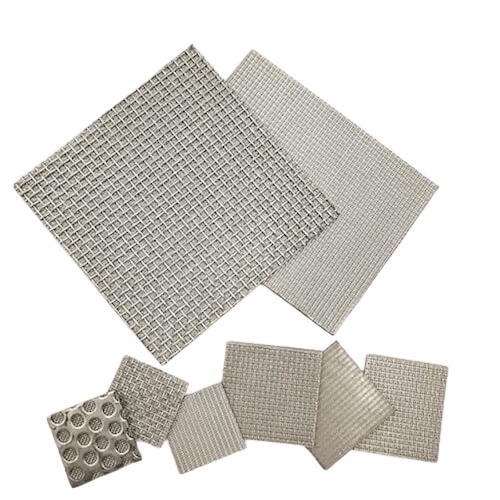
Membrane porose per separazione fine e filtrazione di processo.
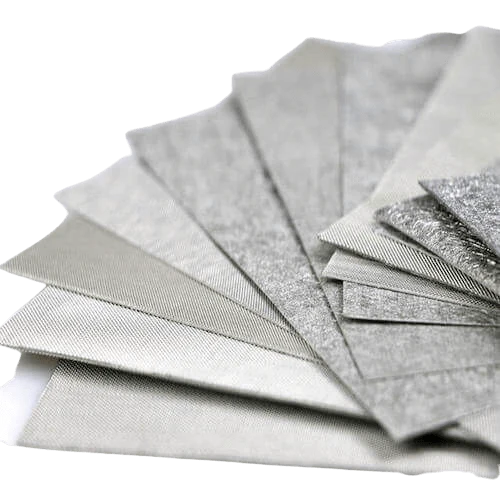
Elementi in feltro di fibra metallica per gas caldi.
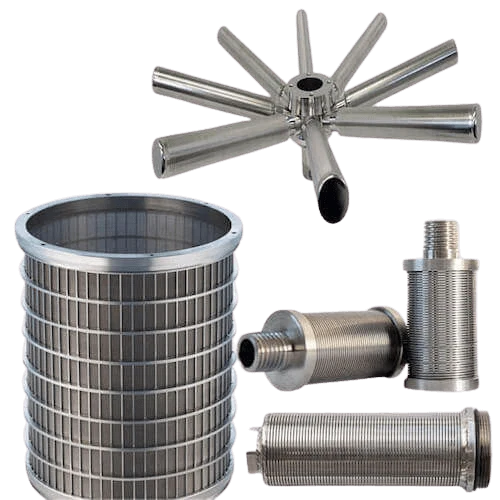
Elemento a rete metallica con strato di polvere asimmetrico.
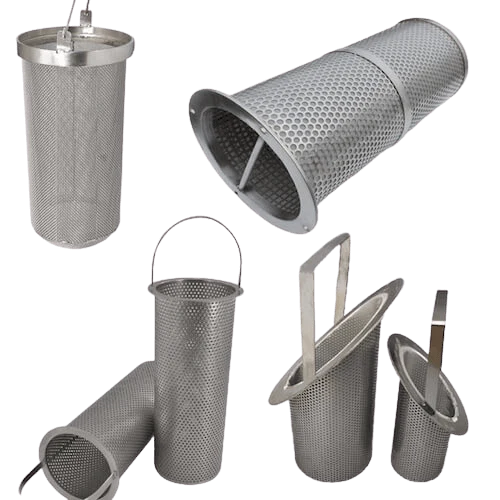
Panoramica delle famiglie di elementi filtranti in acciaio inox.
INFORMAZIONI TECNICHE
La polvere sinterizzata nasce da grani di lega pressati e sinterizzati e lavora in filtrazione superficiale, con gradi molto fini e una struttura porosa rigida. Il feltro di fibra nasce da fibre metalliche non tessute e può lavorare anche in profondità, quindi trattiene particelle in tutto lo spessore.
La scheda FTS-D riporta un grado di efficienza al 98%, cioè la dimensione della particella trattenuta con quella resa, insieme alla pressione al punto di bolla che la caratterizza. È un criterio più severo di un semplice valore nominale.
Serve a identificare la dimensione dei pori in modo ripetibile. Si misura la pressione alla quale l'aria comincia a passare attraverso il mezzo filtrante bagnato: è il controllo che garantisce che il grado di filtrazione resti lo stesso da un lotto all'altro.
Dipende da che cosa contiene il gas. Se ci sono zolfo e ossidazione spinta, il composto intermetallico è la scelta prevista dal produttore; se l'atmosfera non è aggressiva, l'acciaio inossidabile basta e costa meno. La decisione va presa sulla composizione reale del gas, non sulla temperatura da sola.
Sì. Gli elementi si realizzano con diverse configurazioni di estremità, aperte o chiuse, e con quantità e lunghezze diverse all'interno della stessa unità filtrante. La sostituzione va comunque verificata su piastra di separazione, attacco e passo.
Si guarda la perdita di carico dopo ogni ciclo di pulizia. Se torna al valore iniziale, il deposito è stato rimosso; se resta alta, la superficie filtrante non è stata ripulita in modo efficace e l'elemento va ispezionato.
Materiali speciali, dimensioni e forme sono personalizzabili. Le lunghezze oltre 1 500 mm si realizzano per saldatura, e le configurazioni di estremità si definiscono sul progetto.
Per definire l'elemento, indicare fluido, contaminante, grado richiesto, temperatura, pressione, portata e geometria di installazione.