Recupero di calore
Recupero dell'energia termica contenuta nei fumi e miglioramento dell'efficienza complessiva.
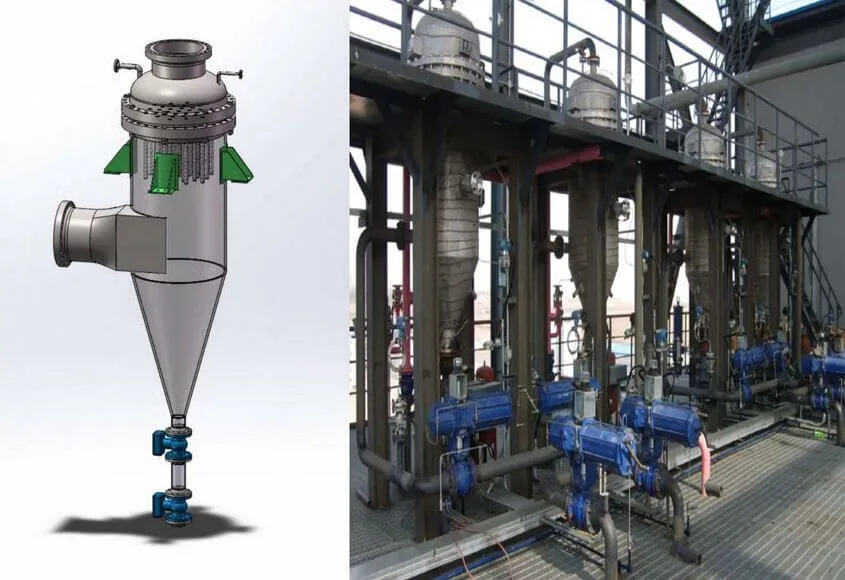
Sistema industriale di filtrazione per gas caldi.
SISTEMI PER GAS CALDI · FILTRAZIONE AD ALTA TEMPERATURA
Un sistema per gas caldi separa le particelle dalla corrente gassosa a temperature superiori a 260 °C, dove i mezzi filtranti tradizionali non sono più utilizzabili, e rimuove il deposito dagli elementi senza fermare il processo.
Mezzo filtrante in fibra metallica composita, elementi installati in verticale, corpo in S304 o altre leghe, pulizia a flusso inverso o a impulso pneumatico con Venturi.
ARCHITETTURA
Un filtro per gas caldi lavora a temperature di esercizio superiori a 260 °C (500 °F), dove i mezzi filtranti tradizionali non sono più utilizzabili.
Gli elementi interni si scelgono tra le famiglie standard per gas caldi, rinforzata, in polvere porosa e in feltro metallico sinterizzato.
Il sistema separa le particelle dalla corrente gassosa e rimuove il deposito dalle superfici degli elementi mentre l'impianto è in marcia: il processo non viene interrotto, a parte piccoli picchi di pressione durante la pulizia.
Fibra metallica composita che purifica direttamente il gas caldo.
La resistenza permanente alle alte temperature arriva a 450 °C, con esercizio continuativo di lunga durata.
A differenza dei filtri a maniche non serve raffreddare il gas in ingresso.
L'elemento non si flette alle alte temperature e il sistema di raccolta polveri lavora in modo stabile.
Gli elementi si installano in verticale nel corpo filtro, in configurazione a grappolo: l'assieme resta compatto e l'installazione è semplificata.
Materiale in S304 e diverse leghe disponibili, con strutture solide adatte al servizio pesante.
Specifiche e dimensioni si definiscono sui dati forniti dal cliente.
PULIZIA
La pulizia avviene con due metodi, e la scelta dipende dalla continuità richiesta dal processo. Sui liquidi di processo lo stesso principio di rigenerazione in linea è alla base dei filtri autopulenti.
| Metodo | Come funziona | Effetto sulla linea |
|---|---|---|
| Flusso inverso in pressione | Il filtro viene isolato dal processo e ripulito con flusso inverso. | Richiede l'isolamento dell'unità |
| Impulso pneumatico con Venturi | La pulizia avviene in linea, senza isolare il filtro. | Il flusso resta regolare e il servizio non si interrompe |
VELOCITÀ DI FILTRAZIONE
La velocità frontale è il rapporto tra portata e superficie filtrante. È il parametro che più di ogni altro determina la durata dell'elemento: scegliere una superficie troppo piccola per la portata richiesta porta a un intasamento precoce.
| Voce | Valore di riferimento |
|---|---|
| Velocità frontale ottimale | 6–8 ft/min, pari a 3–4 cm/s |
| Effetto di una velocità superiore | Intasamento precoce dell'elemento |
| Formazione del deposito | La superficie e il pannello di polvere che si formano aggiungono filtrazione nel tempo |
| Ciclo di pulizia | L'impulso rimuove il pannello di polvere quando la perdita di carico raggiunge il valore di progetto |
La velocità si calcola sul modello di elemento e sul numero di elementi, non si assume.
Il gas in uscita dal sistema filtrante è indicato dal produttore al di sotto di 5 mg/Nm³.
PRESTAZIONE
L'efficienza del sistema dipende dalla combinazione tra mezzo filtrante, velocità, pulizia e materiali.
Gli elementi interni si scelgono tra quattro famiglie, con campi di temperatura e gradi di filtrazione diversi a seconda del processo.
Il valore di gas pulito ottenibile è indicato dal produttore al di sotto di 5 mg/Nm³, in funzione del tipo di polvere e del mezzo filtrante.
Il ciclo di servizio dell'elemento può arrivare a 3–5 anni, da quattro a sei volte la durata di un filtro a maniche.
La combinazione con la tecnologia a impulsi permette lunghi periodi di esercizio continuo e meno fermi impianto.
Gli elementi sinterizzati sono realizzati con un processo dedicato che dà resistenza all'usura e alle alte temperature.
I modelli standard possono lavorare nelle condizioni più severe; per materiali diversi si definisce la soluzione con il produttore.
La scelta tra elemento standard, rinforzato, in polvere porosa e in feltro si fa sulla temperatura e sulla pressione di processo.
APPLICAZIONI
I sistemi si usano dove il calore del gas ha valore e dove le polveri vanno separate prima che raggiungano le apparecchiature o l'atmosfera.
Recupero dell'energia termica contenuta nei fumi e miglioramento dell'efficienza complessiva.
Separazione ottenuta combinando adsorbimento e processi catalitici.
Separazione di polveri con comportamento infiammabile.
Impianti ospedalieri e chimici che trattano rifiuti.
Filtrazione del gas prodotto dalla gassificazione, con i filtri per gassificazione e syngas.
Processi termici con gas di scarico caricati di polveri.
Recupero delle polveri di valore nei processi produttivi.
Trattamento dei fumi di combustione prima dello scarico. Dove la corrente contiene nebbie e non solo polvere si aggiungono i separatori di nebbia in fibra.
PREPARAZIONE DELLA FORNITURA
Per il dimensionamento del sistema il produttore chiede i dati di processo e i dati di installazione: con questi elementi viene preparata la soluzione di progetto.
| Voce | Informazioni da includere |
|---|---|
| Composizione del gas | Composizione del syngas o del gas di processo |
| Particolato | Dimensione stimata delle impurità particellari |
| Portata | Portata di gas di progetto |
| Pressione | Pressione di esercizio |
| Temperatura | Temperatura di esercizio |
| Impurità | Contenuto e natura delle impurità, solide o deformabili |
| Spazio e attacchi | Spazio di installazione e dimensioni degli attacchi |
| Materiale del corpo | Materiale richiesto per il corpo filtro |
| Protezione antideflagrante | Se serve una protezione per atmosfere esplosive |
| Valvola di scarico | Tipo di valvola, elettrica o a sfera pneumatica |
La dimensione stimata delle impurità determina il grado di filtrazione da adottare.
Il tipo di valvola di scarico fa parte dell'assieme e va definito insieme al sistema.
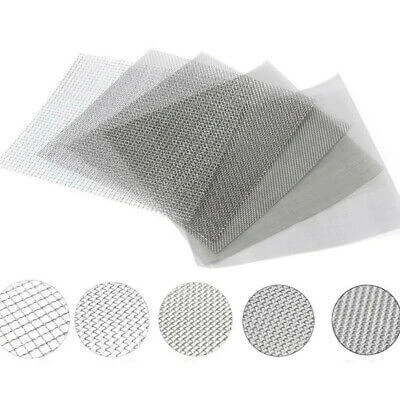
Elemento a rete metallica con strato di polvere asimmetrico.
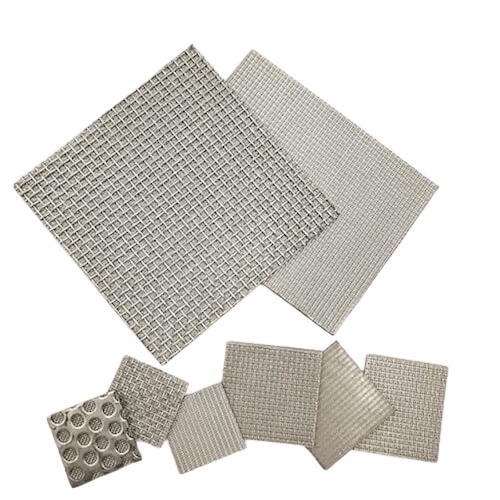
Elemento a rete multistrato per impianti ad alta pressione.
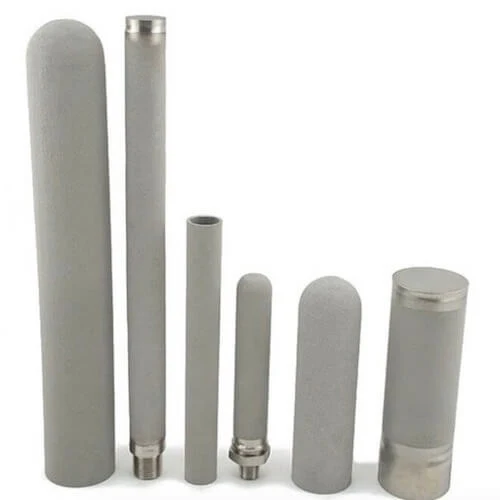
Elementi porosi in polvere metallica sinterizzata fino a 900 °C.
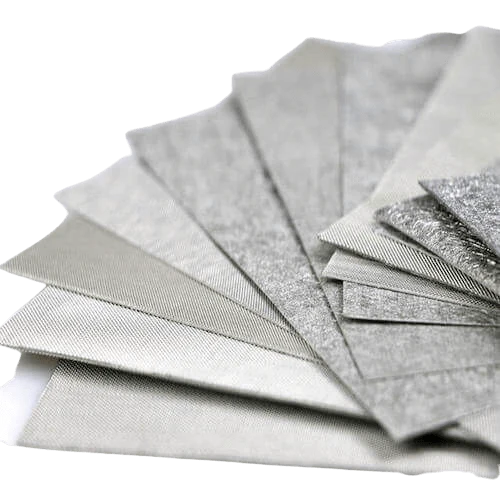
Elementi in feltro di fibra metallica sinterizzata per fumi ad alta temperatura.
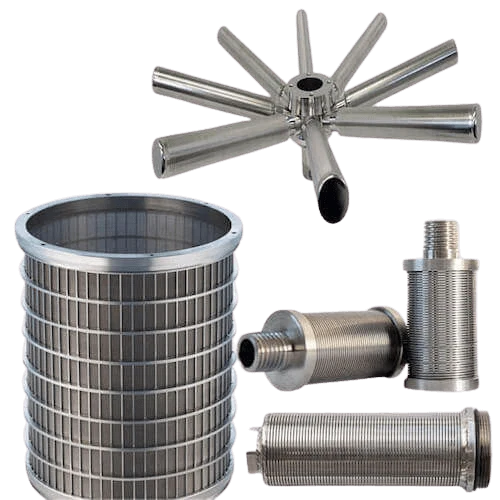
Elementi per gas di gassificazione e pirolisi.
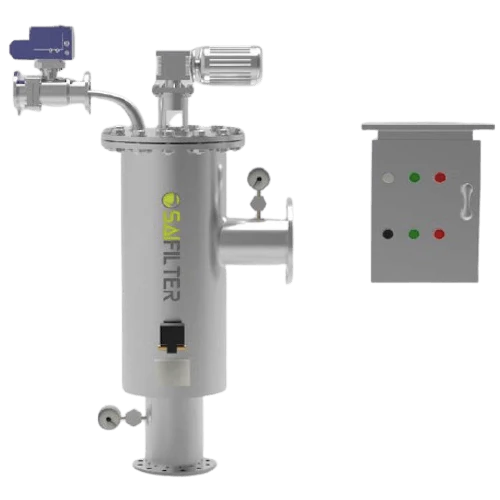
Sistemi a pulizia automatica per liquidi di processo.
INFORMAZIONI TECNICHE
Sì. Specifiche e dimensioni si definiscono sui dati di processo forniti dal cliente, e gli elementi interni si scelgono tra le famiglie disponibili: questo permette di adattare la configurazione a impianti già in esercizio oltre che a impianti nuovi.
Il tessuto delle maniche non regge queste temperature senza un raffreddamento preventivo del gas, che significa perdere calore utile e aggiungere un impianto. Un elemento metallico lavora direttamente sulla corrente calda, e la durata dell'elemento è indicata da quattro a sei volte quella della manica.
Si parte dalla continuità richiesta dal processo. Se l'unità può essere isolata, il flusso inverso è la soluzione semplice; se la linea non deve fermarsi, si usa l'impulso con Venturi, che pulisce mantenendo il flusso.
Si guardano due segnali: la perdita di carico a fine ciclo di pulizia, che tende a salire, e la tenuta dell'elemento. Quando la pulizia non riporta più la perdita di carico al valore di riferimento, l'elemento va ispezionato.
No. La pulizia avviene in linea, ma la sostituzione degli elementi richiede di isolare la sezione di filtrazione e di accedere alla piastra di separazione. La sequenza e la compartimentazione si definiscono in fase di progetto.
Oltre alle condizioni del gas e alla portata, il produttore chiede spazio di installazione e attacchi, materiale del corpo, tipo di valvola di scarico e l'eventuale necessità di protezione antideflagrante. Sono dati che determinano l'assieme, non solo l'elemento.
Viene rimossa dalle superfici degli elementi dai cicli di pulizia e raccolta nel sistema di scarico. Se la polvere ha valore di prodotto, la stessa configurazione si usa per recuperarla: è una delle applicazioni tipiche di questi sistemi.
Per dimensionare il sistema, indicare composizione del gas, particolato, portata, pressione, temperatura, spazio di installazione e tipo di scarico.