Estremità chiusa
Chiude il percorso diretto del gas e obbliga il flusso ad attraversare il mezzo poroso.
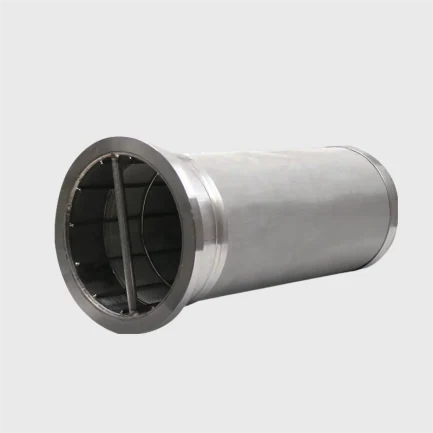
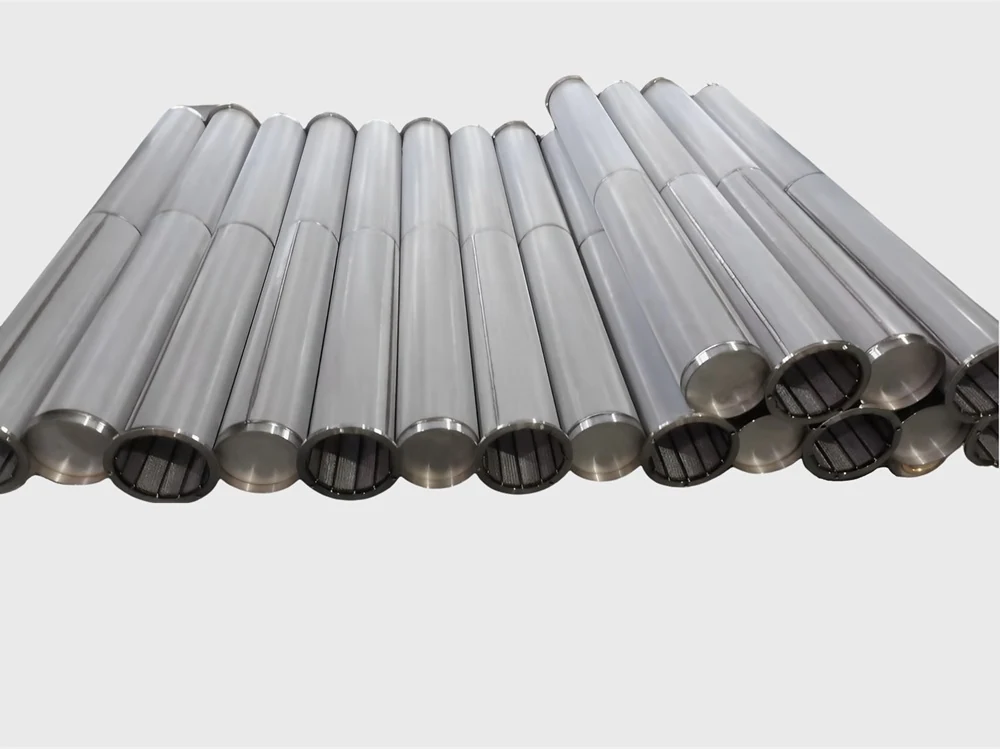
Elementi filtranti metallici standard per la pulizia di gas caldi.
FILTRAZIONE METALLICA · GAS CALDI
Gli elementi filtranti standard per gas caldi separano polvere e particolato dai flussi ad alta temperatura con un mezzo composito in polvere metallica micrometrica e rete monostrato.
La struttura interamente saldata offre un grado di filtrazione fino a 1 µm, aree da 0,81 a 3,00 m² e sei taglie standard, con materiali selezionabili in funzione dell'atmosfera di processo.
FUNZIONI E VANTAGGI
L'elemento filtrante standard depura flussi di gas caldi da polvere e particolato prima delle fasi successive del processo o dell'emissione. La costruzione porosa composita unisce polvere metallica micrometrica e rete metallica monostrato, con un'estremità chiusa e una flangia saldata su quella aperta.
La struttura interamente saldata mantiene affidabilità nel servizio continuo, mentre la guarnizione composita in grafite tra flangia terminale e piastra di montaggio limita il bypass del gas di sintesi. Nell'insieme dei filtri per gas caldi, questa configurazione privilegia bassa perdita di carico iniziale, portata elevata e integrazione semplice nell'impianto.
Temperatura massima di esercizio 450 °C per la configurazione standard, fino a 926 °C con Hastelloy X.
Capacità di rimozione delle polveri doppia rispetto ai filtri a maniche.
Le opzioni in lega possono lavorare a contatto con gas corrosivi.
La struttura metallica sopporta l'azione abrasiva del particolato.
Il mezzo metallico conduce elettricità e si lavora con le attrezzature dell'acciaio.
L'elevata permeabilità favorisce il flusso di processo e il controlavaggio.
La struttura conserva un'elevata resistenza complessiva alle alte temperature.
L'elemento può sopportare condizioni transitorie ad alta temperatura.
Le opzioni resistenti alla corrosione permettono di adattare il materiale al gas.
La costruzione metallica saldata è progettata per una durata operativa prolungata.
DATI TECNICI
Le due tabelle separano il limite termico delle quattro leghe dalle dimensioni e prestazioni dei sei elementi standard. Ogni temperatura va letta nella colonna dell'atmosfera corrispondente.
La lega e il carattere ossidante, riducente o neutro dell'atmosfera determinano il limite termico.
| Materiale | Atmosfera ossidante | Atmosfera riducente o neutra |
|---|---|---|
| SS 316L | 400 °C (750 °F) | 538 °C (1000 °F) |
| SS 310S | 600 °C (1100 °F) | 816 °C (1500 °F) |
| Inconel 600 | 600 °C (1100 °F) | 816 °C (1500 °F) |
| Hastelloy X | 789 °C (1450 °F) | 926 °C (1700 °F) |
Le sei taglie combinano due diametri e tre lunghezze con area filtrante crescente.
| Dimensioni | Apertura | Superficie | Portata d'aria | Resistenza a trazione | Temperatura di esercizio |
|---|---|---|---|---|---|
| φ130 × 2000 mm | ≤1 µm | 0,81 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ130 × 4000 mm | ≤1 µm | 1,62 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ130 × 6000 mm | ≤1 µm | 2,43 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ160 × 2000 mm | ≤1 µm | 1,00 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ160 × 4000 mm | ≤1 µm | 2,00 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
| φ160 × 6000 mm | ≤1 µm | 3,00 m² | 600–1200 m³/m²·h·kPa | ≥45 MPa | 300–926 °C |
FORMATI E PERSONALIZZAZIONE
La configurazione standard ha un'estremità chiusa e una aperta con flangia saldata, pronta per il fissaggio alla piastra di montaggio. Diametro, lunghezza, flangia e interfaccia di tenuta possono essere adattati alle apparecchiature di produzione e ai requisiti speciali del progetto.
Quando carico meccanico e condizioni di processo richiedono una costruzione diversa, i filtri rinforzati per gas caldi offrono una variante dedicata. Nei sistemi di produzione del syngas, i filtri per gassificazione e syngas permettono di coordinare elemento, piastra e sistema di pulizia sullo stesso progetto.
Chiude il percorso diretto del gas e obbliga il flusso ad attraversare il mezzo poroso.
Agevola installazione, centraggio e fissaggio dell'elemento sulla piastra.
La guarnizione composita limita il bypass tra flangia terminale e piastra di montaggio.
Geometria e connessioni si adattano all'apparecchiatura e ai vincoli di installazione.
CAMPI DI IMPIEGO
Gli elementi standard si impiegano nei processi che richiedono la separazione del particolato da gas caldi prima del trattamento successivo o dell'emissione. Proteggono le apparecchiature a valle da deposito e danneggiamento e possono favorire il recupero di materiali ed energia dal flusso.
Per depositi che richiedono una superficie fibrosa è disponibile il filtro in feltro metallico per gas caldi; per la separazione fine nel gas di sintesi, il filtro poroso in polvere per gas caldi offre una costruzione alternativa.
Cattura di polvere e particelle nei gas dei forni.
Depurazione dei flussi caldi generati dalle lavorazioni siderurgiche.
Separazione dei solidi nei processi termici e di fusione.
Pulizia dei gas caldi prodotti durante la fusione del vetro.
Rimozione dei contaminanti dai gas prodotti dall'incenerimento.
Pulizia dei fumi prima dell'emissione o del trattamento a valle.
Rimozione delle impurità prima di reazioni e processi chimici.
Pulizia dei gas provenienti da forni e processi di fusione.
SCELTA E GESTIONE
La selezione parte da composizione e temperatura del gas, dimensione e concentrazione delle particelle, perdita di carico ammissibile, materiale, budget e disponibilità dei ricambi. Questi dati determinano lega, taglia, mezzo filtrante e interfaccia con la piastra.
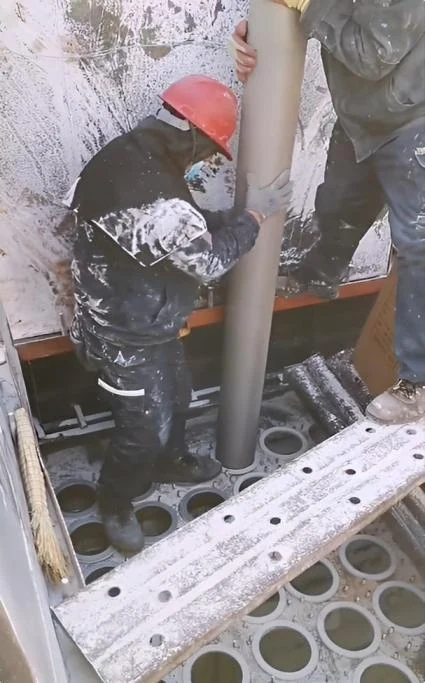
La manutenzione combina ispezione periodica, controllo continuo della perdita di carico, pulizia e sostituzione quando l'elemento non recupera più le prestazioni iniziali. Prima dell'avviamento si verificano bulloni, asta di compressione, guarnizione, rondelle di tenuta in fibra ceramica e assenza di difetti di installazione.
Quando il controllo della portata del gas è parte dello stesso circuito, i restrittori di flusso per gas completano la gestione della linea senza sostituire la funzione di separazione del filtro.
Composizione, temperatura e carattere dell'atmosfera indirizzano la scelta della lega.
Dimensione e concentrazione delle particelle guidano mezzo filtrante e frequenza di pulizia.
Il monitoraggio continuo permette di rilevare in anticipo accumuli e anomalie.
Usura, danni, componenti allentati e tenute vanno controllati a intervalli regolari.
L'intervento dipende dalla natura delle impurità e dal recupero ottenuto dopo la pulizia.
Disponibilità e costo dei ricambi fanno parte della valutazione di sostenibilità operativa.
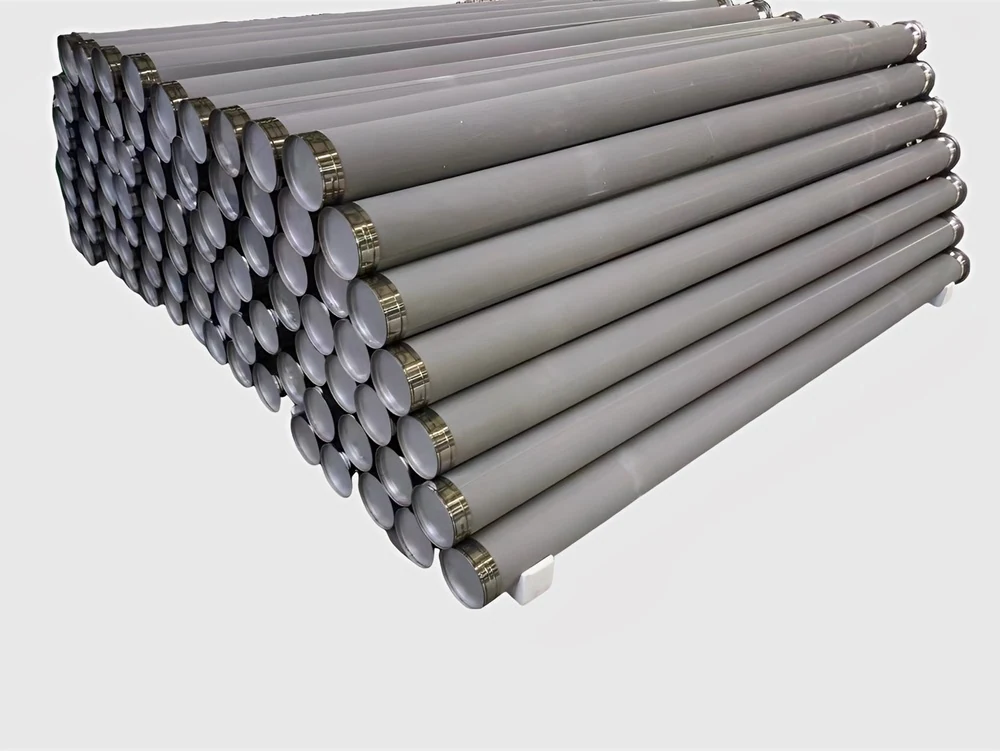
Struttura rinforzata per condizioni termiche e meccaniche più severe.
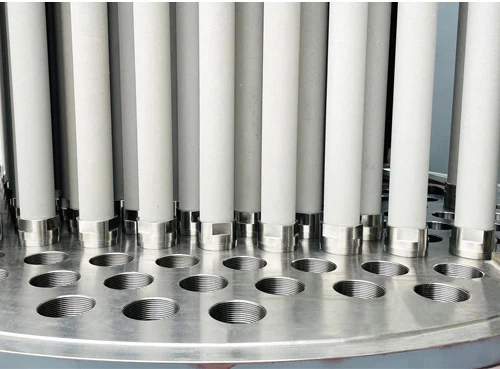
Panoramica delle soluzioni metalliche per depurare gas ad alta temperatura.
Elemento in feltro metallico sinterizzato con attacchi per controlavaggio.
Mezzo poroso in polvere metallica per separare particelle fini dal syngas.
INFORMAZIONI TECNICHE
La scelta dipende dall'atmosfera effettiva e dalla sua aggressività chimica. Il progettista deve considerare insieme composizione del gas, possibili transitori e presenza di specie corrosive, non soltanto il valore nominale del processo.
Non sempre in modo diretto. Prima della sostituzione vanno verificati piastra portante, sistema di fissaggio, tenute, direzione del flusso e capacità del sistema di pulizia; il nuovo elemento può poi essere costruito sugli ingombri rilevati.
Sì, se l'interfaccia meccanica e il ciclo di pulizia sono compatibili. Per il retrofit servono il disegno della piastra, la posizione dell'asta di compressione e i dati reali del gas, così da controllare montaggio e tenuta prima dell'avviamento.
La tenuta va verificata durante il serraggio e nuovamente prima dell'avviamento. La guarnizione deve appoggiare in modo uniforme, l'asta di compressione deve essere bloccata e nessun componente deve risultare allentato.
Sì, quando collettore, valvole e attacchi sono dimensionati per la pulizia in linea. L'impulso deve staccare il deposito senza superare i limiti meccanici dell'elemento e la sua efficacia va verificata osservando il recupero della perdita di carico.
La soglia va stabilita sul singolo impianto, perché concentrazione e natura delle polveri cambiano la velocità di intasamento. Si registra il valore con elemento pulito e si imposta l'intervento sul suo incremento, mantenendo un margine rispetto al limite operativo del sistema.
Occorre controllare tenute, saldature, fissaggi e andamento della perdita di carico. Un'ispezione tempestiva permette di individuare deformazioni o trafilamenti prima di riportare l'unità al carico normale.
Indica composizione e temperatura del gas, atmosfera, portata, particelle, perdita di carico ammessa, dimensioni, flangia e ciclo di pulizia.