Deposito in superficie
Le particelle si raccolgono sulla superficie esterna dell'elemento, dove si forma il pannello di polvere.
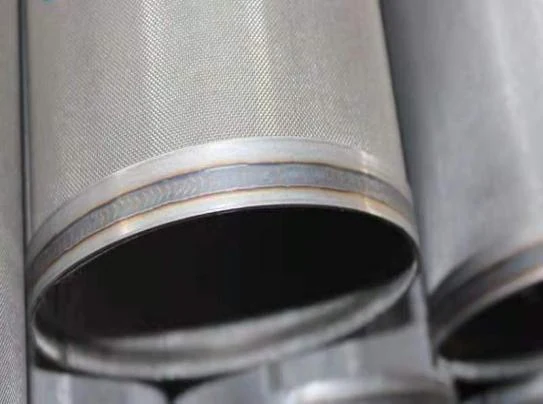
Elementi filtranti in feltro di fibra metallica sinterizzata per gas caldi.
GAS CALDI · FELTRO DI FIBRA METALLICA SINTERIZZATA
Gli elementi in feltro di fibra metallica sinterizzata si usano nella depolverazione dei gas caldi: le fibre formano una struttura porosa tridimensionale a gradiente con micropori che non si deformano e un'efficienza di filtrazione stabile.
Efficienza superiore al 99,99%, modelli da 60 a 160 mm di diametro per superfici filtranti fino a 3,01 m², con connessioni a flangia o Venturi e guarnizioni per alte temperature.
MATERIALE E COSTRUZIONE
Il produttore trasforma fili metallici in fibre mediante trafilatura in fascio. Le fibre vengono poi disposte come tessuto non tessuto, sinterizzate ad alta temperatura e saldate.
L'elemento è composto da strati di fibre con pori di dimensioni diverse, che formano una struttura porosa tridimensionale a gradiente: i micropori non si deformano facilmente, l'efficienza di filtrazione resta stabile e la resistenza al flusso è contenuta.
Lo stesso feltro si usa nei filtri cilindrici in fibra sinterizzata e nelle cartucce plissettate in fibra metallica oltre che nel feltro metallico sinterizzato per i liquidi.
Il prodotto è realizzato secondo specifiche di punto di bolla, tolleranze ristrette sullo spessore e uniformità di permeabilità.
La struttura standard prevede come supporto centrale un tubo poroso perforato che soddisfa i requisiti di resistenza.
Un'estremità è chiusa e l'altra è aperta; sull'estremità aperta è saldata una flangia che ne facilita installazione e fissaggio e assicura la tenuta del gas di sintesi ad alta temperatura.
Con gradienti di filtrazione diversi l'elemento può lavorare nei due modi, secondo l'applicazione.
Le specifiche di permeabilità e la struttura saldata permettono un controlavaggio efficace e una lunga vita operativa.
ALTE TEMPERATURE
Per le tre leghe disponibili riportiamo, densità, temperature di ossidazione, spessore, porosità, permeabilità all'aria, efficienza di filtrazione e resistenza a trazione.
Per la temperatura di ossidazione la scheda indica due valori per ciascun materiale: sono riportati entrambi, senza attribuire loro un significato aggiuntivo.
| Parametro | Unità | SS316L | 310S | 0Cr21A6 |
|---|---|---|---|---|
| Densità del materiale | g/cm³ a 20 °C | 7,98 | 7,98 | 7,16 |
| Temperatura di ossidazione | °C | 400 / 550 | 600 / 800 | 800 / 1 000 |
| Spessore | mm | 0,65 | 0,65 | 0,65 |
| Porosità | % | 75 | 75 | 68 |
| Permeabilità all'aria | m³/m²/min a 0,2 kPa | 21–27 | 21–27 | 21–27 |
| Efficienza di filtrazione | % | >99,99 | >99,99 | >99,99 |
| Emissione | mg/m³ | <5 | <5 | <5 |
| Resistenza a trazione | N/mm² | ≥20 | ≥20 | ≥20 |
Prova secondo la norma BS 2782, con polvere di Al2O3, velocità dell'aria di 1,75–3 m/min e densità della polvere di 10 g/m³.
La lega con la temperatura di ossidazione più alta è la 0Cr21A6, con porosità inferiore rispetto alle altre due.
FUNZIONAMENTO
Gli elementi si installano sulla piastra di separazione all'interno dell'unità di filtrazione ad alta temperatura, che divide il lato pulito dal lato sporco delle canalizzazioni.
Il gas caldo caricato di polvere entra nella camera dal lato inquinato e viene richiamato dall'esterno verso l'elemento. Le particelle si depositano sulla superficie esterna della cartuccia; il gas caldo filtrato esce dal lato interno e raggiunge il lato pulito.
Le particelle si raccolgono sulla superficie esterna dell'elemento, dove si forma il pannello di polvere.
Le particelle fini che si depositano sulla superficie contribuiscono a trattenere altra polvere dal fumo.
Il ciclo di autopulizia si attiva quando il deposito forma blocchi e la perdita di carico dentro l'unità raggiunge il valore di progetto.
CONTAMINANTI E TEMPERATURE
Il feltro sinterizzato si impiega nella depolverazione di fumi ad alta temperatura; la tabella riporta gli inquinanti indicati dal produttore con il relativo campo di temperatura.
| Inquinanti rimossi | Campo di temperatura |
|---|---|
| Particolato (PM) | 150–900 °C (300–1 650 °F) |
| PM + SO2, HCl o altri gas | 150–900 °C (300–1 500 °F) |
| PM + NOx | 150–900 °C (300–750 °F) |
| PM + NOx + SO2, HCl o altri gas acidi | 150–900 °C (450–750 °F) |
I quattro campi si riferiscono a miscele di inquinanti diverse, non al solo materiale filtrante.
Il comportamento della polvere determina la configurazione di pulizia e la scelta del gradiente di filtrazione.
MODELLI, ATTACCHI E TENUTA
Il feltro sinterizzato è disponibile in una gamma di modelli definiti da diametro, lunghezza e superficie filtrante.
La costruzione dello strato filtrante può essere cilindrica superficiale o cilindrica pieghettata: la versione pieghettata aumenta la superficie a parità di ingombro.
Gli altri elementi della famiglia per gas caldi sono il filtro standard, il filtro rinforzato e il filtro in polvere porosa.
| Modello | Diametro esterno (mm) | Diametro interno (mm) | Lunghezza (mm) | Superficie filtrante (m²) |
|---|---|---|---|---|
| SFB-60/1500 | 60 | 56 | 1 500 | 0,28 |
| SFB-60/2000 | 60 | 56 | 2 000 | 0,38 |
| SFB-60/3000 | 60 | 56 | 3 000 | 0,57 |
| SFB-130/1500 | 130 | 128 | 1 500 | 0,61 |
| SFB-130/3000 | 130 | 128 | 3 000 | 1,22 |
| SFB-130/4000 | 130 | 128 | 4 000 | 1,63 |
| SFB-130/5000 | 130 | 128 | 5 000 | 2,04 |
| SFB-130/6000 | 130 | 128 | 6 000 | 2,45 |
| SFB-160/1500 | 160 | 158 | 1 500 | 0,75 |
| SFB-160/3000 | 160 | 158 | 3 000 | 1,50 |
| SFB-160/4000 | 160 | 158 | 4 000 | 2,01 |
| SFB-160/5000 | 160 | 158 | 5 000 | 2,51 |
| SFB-160/6000 | 160 | 158 | 6 000 | 3,01 |
| Voce | Valore di riferimento |
|---|---|
| A · diametro interno flangia | 108 mm, 118 mm, 143 mm |
| B · diametro esterno flangia | 142 mm, 153 mm, 177 mm |
| C · spessore flangia | 34 mm |
| D · diametro fori | 15 mm, 19 mm |
| Numero di fori | 4 o 6 |
| Altro | Dimensioni speciali disponibili su richiesta |
Sono disponibili connessioni standard a flangia con estremità aperta e connessioni Venturi personalizzate su richiesta.
La scelta della guarnizione ad alta temperatura determina l'affidabilità della tenuta nel tempo e va fatta insieme al processo; sono disponibili guarnizioni in grafite composita e in grafite rinforzata con inserto metallico.
VANTAGGI E APPLICAZIONI
I vantaggi riguardano la durata, la continuità dell'esercizio e la stabilità della prestazione.
Il feltro di fibra metallica resiste alle alte temperature e si può lavare e riutilizzare.
La pulizia in linea riduce al minimo il tempo di fermo dovuto alla manutenzione.
L'efficienza di filtrazione resta costante anche in condizioni molto variabili.
Le fibre sinterizzate trattengono particelle più fini dei mezzi tradizionali, con emissioni più pulite.
Pulizia del gas prodotto dalla chimica del carbone.
Filtrazione del gas combustibile industriale.
Trattamento dei fumi ad alta temperatura nelle centrali a carbone.
Trattamento dei fumi ad alta temperatura nei processi metallurgici.
Depolverazione dei fumi negli impianti di incenerimento con recupero di energia.
Recupero di metalli preziosi dalle polveri di processo.
Purificazione catalitica del gas nell'industria petrolchimica.
PREPARAZIONE DELLA FORNITURA
Con questi dati la proposta tecnica è immediatamente verificabile.
| Voce | Informazioni da includere |
|---|---|
| Inquinanti | Tipo di inquinante da separare e sua concentrazione |
| Campo di temperatura | Temperatura di esercizio del gas |
| Portata | Portata di gas di progetto |
| Lega | Lega richiesta o atmosfera da sopportare |
| Modello | Modello SFB desiderato, oppure superficie filtrante necessaria |
| Estremità e attacco | Tipo di connessione, flangia o Venturi, e tipo di estremità |
| Guarnizione | Guarnizione prevista per la temperatura di esercizio |
| Fornitura | Quantità, destinazione e data richiesta di consegna |
Se non è definito il modello, indicare portata e velocità di filtrazione permette di calcolare la superficie necessaria.
La geometria dell'alloggiamento e della piastra di separazione va indicata per verificare il passo degli elementi.
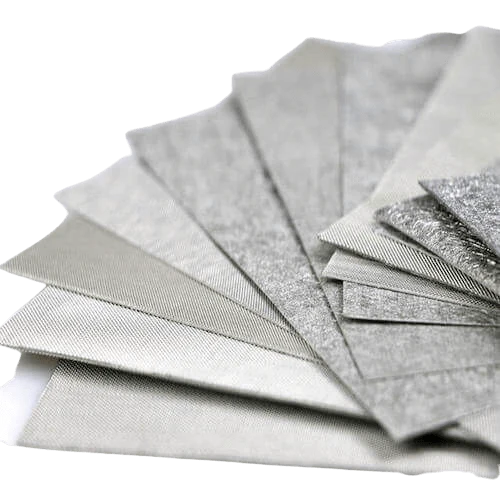
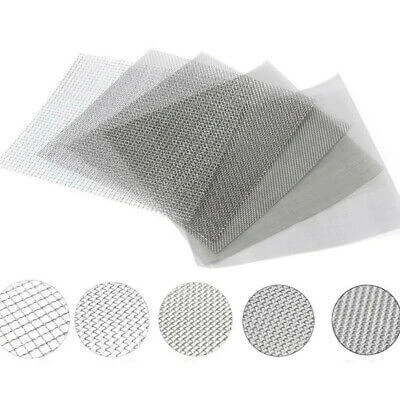
Feltro di fibra metallica sinterizzata per filtrazione industriale.
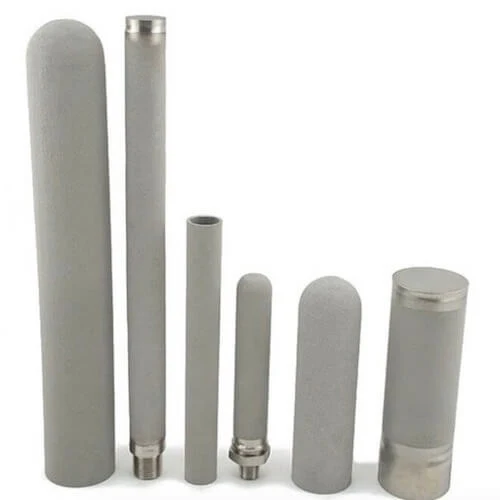
Cartucce cilindriche in fibra metallica sinterizzata.
Cartucce pieghettate per aumentare la superficie filtrante.
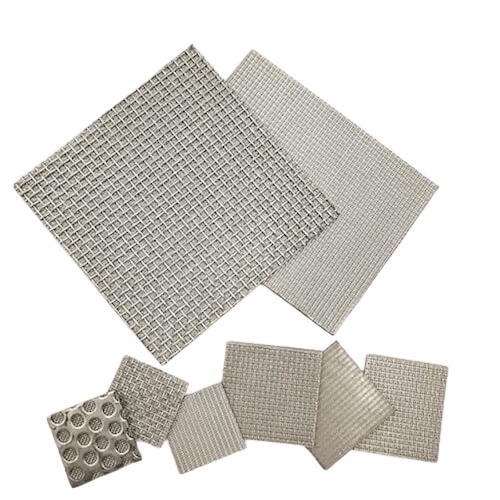
Elementi in polvere metallica sinterizzata fino a 900 °C.
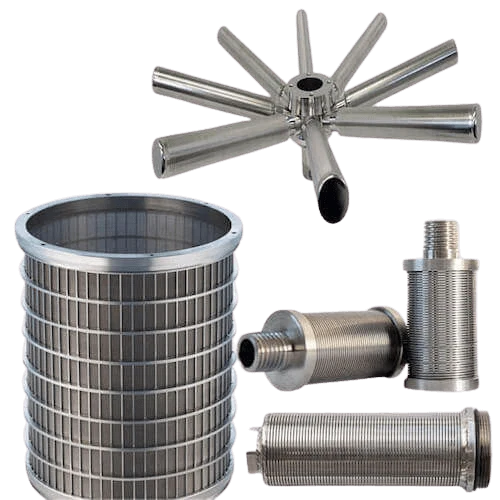
Elemento a rete metallica per impianti a media e bassa pressione.
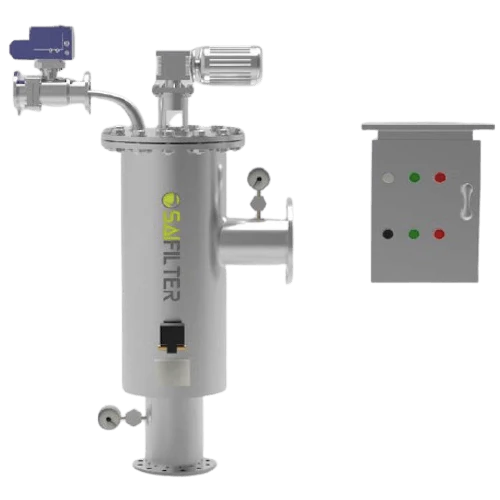
Sistemi completi con pulizia in linea degli elementi.
INFORMAZIONI TECNICHE
Il feltro metallico lavora dove il tessuto non arriva: non richiede raffreddamento del gas, è lavabile e riutilizzabile, e la pulizia in linea riduce i fermi impianto. La manica resta conveniente quando le temperature sono basse e il ricambio è frequente.
Nella filtrazione superficiale il deposito resta sullo strato esterno e si rimuove con l'impulso di pulizia. Nella filtrazione in profondità le particelle vengono trattenute anche dentro lo spessore delle fibre. Il feltro sinterizzato può lavorare nei due modi, con gradienti diversi: la scelta dipende dalla polvere.
Si parte dalla superficie filtrante necessaria, non dalla portata da sola. Il modello si sceglie combinando diametro e lunghezza per ottenere la superficie che mantiene la velocità di filtrazione nel campo corretto; il numero di elementi completa il dimensionamento.
Si guardano due cose. La prima è la perdita di carico, che tende a salire e che la pulizia non riporta più al valore di riferimento; la seconda è la tenuta del mezzo filtrante. Se il mezzo presenta perdite o è stata raggiunta la vita utile di progetto, l'elemento va sostituito.
Serve una guarnizione coerente con la temperatura e con il gas del processo, perché è la guarnizione che determina la tenuta nel tempo. Sono disponibili guarnizioni in grafite composita e in grafite rinforzata con inserto metallico.
Dipende dalla lega. La lega 0Cr21A6 è quella con la temperatura di ossidazione più alta tra le tre indicate in scheda, mentre SS316L lavora al di sotto. La scelta si fa sull'atmosfera reale del processo, non sul valore nominale.
Riduce i fermi, non li elimina del tutto. I cicli di pulizia in linea mantengono la perdita di carico sotto controllo durante l'esercizio; ispezione e sostituzione degli elementi richiedono invece di isolare la sezione di filtrazione.
Per definire l'elemento, indicare inquinanti, temperatura, portata, lega, modello o superficie filtrante necessaria e tipo di attacco.