Polveri da vuoto e aria compressa
Trattenuta delle particelle sulle linee di aspirazione e sui circuiti d'aria.
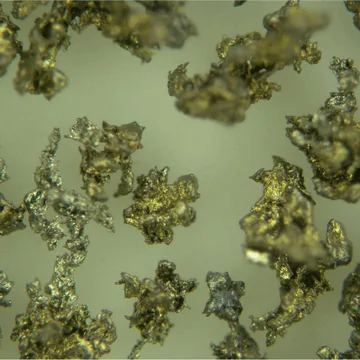
Materiale poroso in polvere metallica sinterizzata, lastre e componenti sagomati.
MATERIALI POROSI · POLVERI METALLICHE SINTERIZZATE
Il metallo poroso sinterizzato da polveri è il materiale di base per componenti filtranti, distributori di flusso e setti di ventilazione. Si produce in 316L e in leghe superiori, con forme di partenza a disco o a cilindro.
La porosità va dal 30 al 45% del volume, la classe di filtrazione da 0,2 a 80 µm e la stabilità termica arriva a 650 °C. Lastre, tubi e assiemi saldati si realizzano sul disegno del cliente.
FUNZIONI E VANTAGGI
Il metallo poroso sinterizzato da polveri è il materiale di partenza con cui si realizzano componenti filtranti, distributori di flusso, elementi fonoassorbenti e setti di ventilazione. Si produce con polveri di lega sinterizzata a partire dal 316L, e con lo stesso impianto si lavorano leghe cromo-nichel-ferro, Hartz e Monel, oltre al bronzo.
La filtrazione avviene in profondità: le particelle entrano nello spessore poroso e vengono trattenute lungo il percorso, non solo sulla faccia a monte. La porosità, la portata e la resistenza meccanica si regolano cambiando forma, granulometria e distribuzione della polvere e il ciclo di sinterizzazione, quindi il materiale si adatta al progetto invece di imporre un formato.
La filtrazione in profondità sfrutta tutto lo spessore del setto, non solo la superficie.
Porosità, portata e resistenza si regolano intervenendo su polvere e ciclo di sinterizzazione.
Il setto si lava e si rimette in servizio, senza sostituire il componente.
Il corpo sinterizzato è un continuo metallico: resiste a compressione, urti e sollecitazioni alternate.
Stabilità termica fino a 650 °C, con comportamento stabile anche in servizio continuo.
La combinazione di resistenza meccanica e termica riduce le sostituzioni nel tempo.
DATI TECNICI
Il materiale si caratterizza con quattro numeri: stabilità termica, classe di filtrazione, porosità e densità. Sono i valori che servono per capire se il componente regge il processo prima ancora di disegnare la geometria.
I due percorsi produttivi disponibili sono la sinterizzazione per compressione e la sinterizzazione di polvere non compattata. La differenza non è formale: cambia il modo in cui il pezzo tiene la forma prima del forno e quindi il campo di forme e dimensioni realizzabili.
Sono i quattro parametri che definiscono il materiale prima della lavorazione.
| Parametro | Valore |
|---|---|
| Stabilità termica | Fino a 650 °C (1020 °F) |
| Classe di filtrazione | Da 0,2 a 80 µm |
| Porosità | 30 – 45% calcolata sul volume |
| Densità | 5 – 7,5 g/cm³ |
| Materiale di base | 316L e livelli superiori |
| Forme di partenza | Disco o cilindro |
| Materiali alternativi | Leghe cromo-nichel-ferro, Hartz, Monel, bronzo |
Il primo percorso parte da un pezzo compattato, il secondo da polvere sciolta nello stampo.
| Processo | Come si esegue |
|---|---|
| Sinterizzazione per compressione | La polvere si compatta a freddo fino alla densità richiesta, poi il corpo verde si porta in forno a gas protettivo o sottovuoto alla temperatura del materiale. |
| Sinterizzazione di polvere non compattata | La polvere si versa nello stampo e si compatta per vibrazione, senza forza esterna; la sinterizzazione avviene nello stampo in atmosfera controllata, senza pressione aggiuntiva. |
FORME E LAVORAZIONI
Oltre alle lastre standard e ai tubi, la produzione comprende pezzi stampati e assiemi saldati di qualsiasi misura. Le forme si ottengono per taglio a filo o taglio laser, e le zone che non devono filtrare si chiudono con lavorazione meccanica.
La produzione parte dal disegno del cliente. Questo vale sia per un componente nuovo sia per il ricambio di una macchina già in servizio, dove contano le quote di ingombro e le sedi di tenuta più del formato di catalogo.
Sulle forme piane la variante in bronzo è disponibile come piastra in bronzo sinterizzato, mentre il formato circolare è coperto dai dischi in metallo sinterizzato. Quando il setto deve essere sottile e a trattenuta superficiale si passa alla rete metallica sinterizzata multistrato.
Il formato si sceglie insieme alla porosità, perché entrambi dipendono dal componente da ottenere.
| Voce | Disponibilità |
|---|---|
| Lastre | Standard, in spessore e porosità definite dal progetto |
| Tubi | Disponibili come formato di partenza |
| Pezzi stampati | Forme definite dallo stampo |
| Assiemi saldati | Di qualsiasi misura |
| Taglio | Taglio a filo e taglio laser |
| Zone non filtranti | Pori chiusi con lavorazione meccanica |
| Disegno | Produzione secondo disegno del cliente |
CAMPI DI IMPIEGO
Il materiale poroso si usa ogni volta che un setto rigido e lavabile deve separare solidi da fluidi, distribuire un gas o attenuare una pressione. Le applicazioni tipiche partono dalla filtrazione e arrivano alla fluidizzazione e al recupero di prodotto.
Su liquido il materiale trattiene particelle sospese e separa la fase solida da quella liquida. Su gas lavora come elemento di sfiato, come distributore e come barriera per aerosol, dove la porosità controllata serve a mantenere un flusso uniforme.
Trattenuta delle particelle sulle linee di aspirazione e sui circuiti d'aria.
Filtrazione di Nomex, poliestere, polipropilene, poliammide e nylon.
Filtro aria, filtro lubrificante e aerazione di componenti.
Recupero di catalizzatore e di prodotto solido da correnti di processo.
Fluidi criogenici, solventi, chetoni, idrocarburi liquidi, glicole.
Filtrazione su linee di alimentazione caldaie e di processo.
Protezione di pompe e valvole su circuiti idraulici.
Elementi filtranti per circuiti di ventilazione controllata.
Filtrazione di vapore di processo, sciroppi, vino e recupero di catalizzatore.
Setto poroso per filtrazione ad alta efficienza su aria e gas.
SCELTA E GESTIONE
La selezione parte da cinque domande: che cosa deve essere trattenuto, con quale fluido, a quale temperatura, con quale perdita di carico ammessa e con quale geometria di alloggiamento. Da qui si ricavano porosità, spessore e materiale.
La manutenzione si basa sul lavaggio con metodo compatibile con il deposito e con il materiale, seguito dal controllo della perdita di carico. Il componente resta in servizio finché il lavaggio riporta il valore vicino a quello registrato a pezzo pulito; quando non accade più, il setto è arrivato a fine vita.
Sui componenti pronti da installare la gamma offre la versione già in formato elemento, come i filtri sinterizzati in polvere metallica, e la versione in formato cartuccia dei filtri in metallo sinterizzato.
Dimensione, forma e concentrazione del solido da trattenere.
Si parte dal grado utile, non dal più fine disponibile.
Compatibilità chimica, viscosità e densità entrano nel calcolo della perdita di carico.
Il limite va confrontato con la temperatura reale di esercizio, cicli compresi.
Ingombro, sedi di tenuta e zone non filtranti si definiscono sul disegno.
Metodo scelto sul deposito, non sul materiale più comodo.
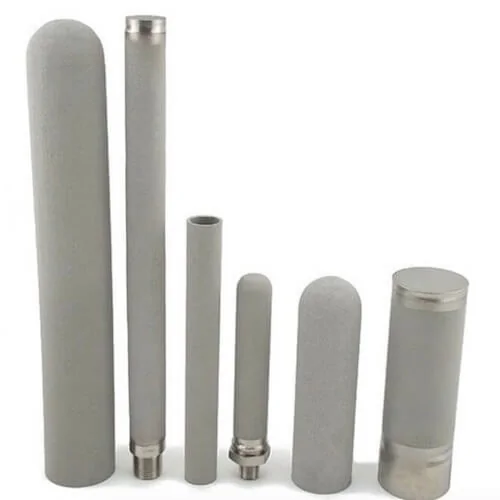
Elementi filtranti finiti realizzati con lo stesso materiale poroso.
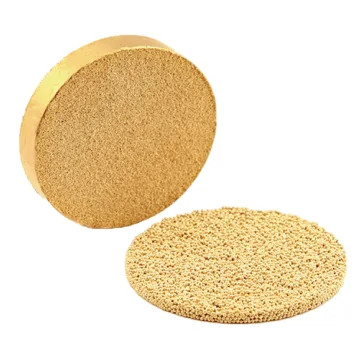
Lastre porose in bronzo per supporti e geometrie piane.
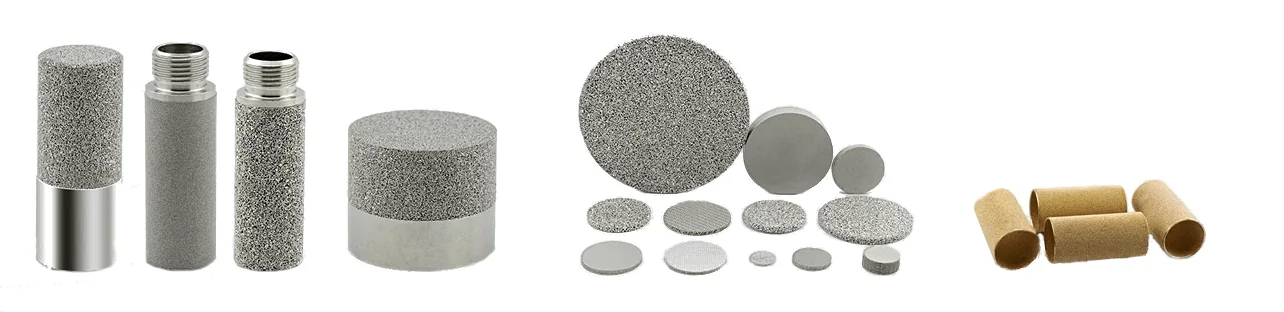
Formato a disco ottenuto da polvere metallica compattata.
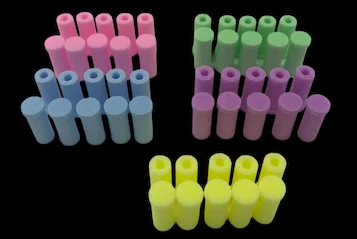
Alternativa polimerica quando non serve resistenza alle alte temperature.
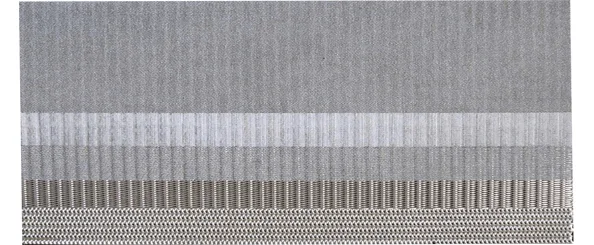
Struttura a strati per filtrazione superficiale e portate elevate.
INFORMAZIONI TECNICHE
Si sceglie, entro la gamma realizzabile. Cambiando forma, granulometria e distribuzione della polvere, e regolando il ciclo di sinterizzazione, si ottengono livelli di porosità diversi sullo stesso materiale. Con lo stesso controllo si governano anche portata e resistenza meccanica del pezzo.
Nella compressione la polvere viene compattata a freddo e il pezzo verde mantiene la forma da solo prima del forno. Nell'altro percorso la polvere resta sciolta nello stampo e si compatta per vibrazione, senza pressione aggiuntiva. Il primo dà pezzi più densi e controllati, il secondo formati più grandi e forme libere.
Sì. Le zone non filtranti si chiudono di proposito con lavorazione meccanica, così il componente resta un pezzo unico con setti attivi solo dove serve. È il modo per ottenere sedi di tenuta e zone di attacco senza aggiungere particolari.
Sì, gli assiemi saldati si realizzano in qualsiasi misura a partire dal materiale poroso. Il progetto deve prevedere le zone di saldatura fuori dal setto attivo, altrimenti il calore chiude i pori proprio dove servono aperti.
Il 316L regge la maggior parte delle sostanze chimiche e resta la scelta di base. Quando il fluido attacca anche il 316L si passa a leghe cromo-nichel-ferro, Hartz o Monel, oppure al titanio. La verifica va fatta sul fluido reale, non solo sul nome della famiglia chimica.
Sì, il materiale poroso sinterizzato viene impiegato anche su filtrazione HEPA e ULPA. La classe raggiungibile dipende dalla polvere di partenza e dal ciclo di sinterizzazione, e va confermata sul grado richiesto dal progetto.
Arriva nelle condizioni concordate a disegno, comprese tolleranze, zone a pori chiusi e lavorazioni di taglio. La documentazione di qualifica accompagna la fornitura quando il progetto la richiede, perché ogni elemento è verificato sui requisiti concordati.
Indica fluido, particelle da trattenere, temperatura, pressione, portata, porosità richiesta e geometria del componente.