Porosità uniforme
L'apertura dei pori resta distribuita su tutta la superficie utile della lastra.
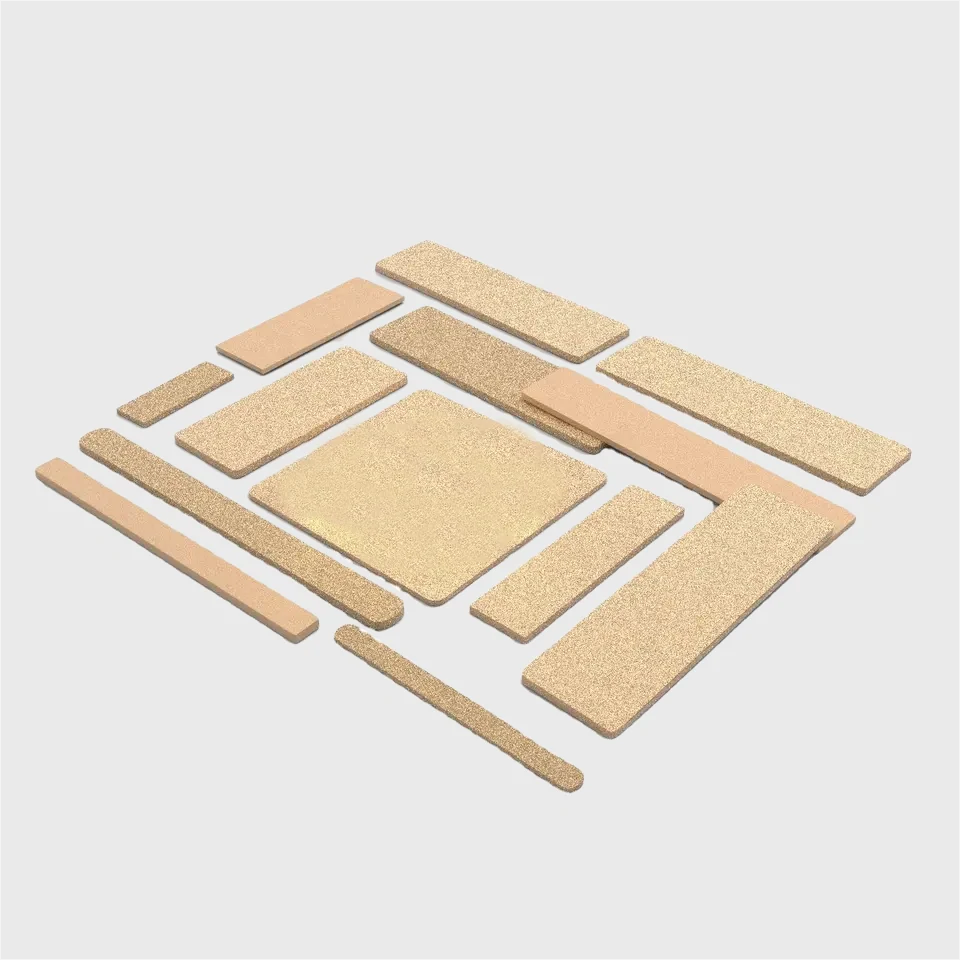
Lastra porosa filtrante in bronzo sinterizzato.
PIASTRE FILTRANTI · BRONZO SINTERIZZATO
Le piastre filtranti in bronzo sinterizzato sono lastre porose rigide per filtrare, separare e distribuire liquidi o gas. La matrice nasce dalla sinterizzazione sotto vuoto di polvere di bronzo in stampo e mantiene pori comunicanti su tutta la superficie.
Il grado di filtrazione della gamma è 2–120 µm con efficienza di rimozione fino al 99,9%. Le lastre arrivano a 1 200 × 300 mm con spessore da 1 a 70 mm e si forniscono su disegno.
CARATTERISTICHE E FUNZIONAMENTO
La piastra filtrante è una lastra piana di bronzo sinterizzato: la polvere metallica viene compattata nello stampo e sinterizzata sotto vuoto ad alta temperatura, così le particelle si legano nei punti di contatto e resta una rete di pori aperti che attraversa tutto lo spessore.
Il fluido passa attraverso i canali comunicanti, mentre le particelle più grandi dell'apertura dei pori vengono trattenute in superficie e nello spessore della matrice. La stessa struttura distribuisce in modo uniforme gas e liquidi, per questo la piastra si usa anche per equalizzazione e fluidizzazione. Fa parte della famiglia dei filtri in bronzo sinterizzato, insieme a dischi ed elementi sagomati.
L'apertura dei pori resta distribuita su tutta la superficie utile della lastra.
Le particelle unite dalla sinterizzazione formano una matrice rigida e stabile.
I pori aperti attraversano lo spessore e lasciano passare il fluido in ogni punto.
Sagoma, spessore e zone non porose si definiscono sul pezzo da installare.
SCHEDA TECNICA
La piastra filtrante in bronzo sinterizzato ha grado di filtrazione 2–120 µm e rimozione particellare fino al 99,9%. Il formato è la lastra quadrata, con lunghezza da 5 a 300 mm e spessore minimo di 5 mm.
La polvere di bronzo che forma la matrice ha porosità 35–45% e grado di filtrazione 1–200 µm, con pressione di esercizio da 0,3 a 5,0 MPa nel campo di temperatura da −120 a 450 °C.
| Parametro | Valore |
|---|---|
| Forma | Lastra quadrata |
| Lunghezza | 5–300 mm |
| Spessore minimo | 5 mm |
| Grado di filtrazione | 2–120 µm |
| Rimozione particellare | Fino al 99,9% |
| Parametro | Valore |
|---|---|
| Grado di filtrazione del materiale | 1–200 µm |
| Porosità | 35–45% |
| Pressione di esercizio | 0,3–5,0 MPa |
| Temperatura di esercizio | −120 – 450 °C |
| Forma | Disco circolare |
| Coefficiente di dilatazione | 17×10⁻⁶ |
| Densità | 1–6 kg/mm² |
Un grado più fine trattiene particelle più piccole e riduce prima la portata a parità di area, perché la perdita di carico cresce.
Il 99,9% è il valore massimo della gamma e non si estende automaticamente a ogni grado o a ogni condizione operativa.
La pressione di esercizio è quella dell'impianto: il differenziale sopportato dalla lastra si verifica su spessore e appoggi.
Per confrontare materiali e costruzioni diverse si vedano i filtri in metallo sinterizzato.
DIMENSIONI E PERSONALIZZAZIONE
Le lastre porose in bronzo si producono fino a 1 200 mm di lunghezza e 300 mm di larghezza, con spessore da 1 a 70 mm. La produzione è personalizzabile.
Sagoma, fori, zone non porose, bordi di tenuta e tolleranze si definiscono sul pezzo da installare, perché incidono sull'area utile e sulla rigidezza della piastra.
| Prodotto | Lunghezza | Larghezza | Spessore | Su disegno |
|---|---|---|---|---|
| Lastra porosa in bronzo | 1 200 mm | 300 mm | 1–70 mm | Sì |
Lo spessore si sceglie insieme alla luce di appoggio: a parità di materiale, una lastra più spessa sopporta un differenziale maggiore.
Quando la sede richiede un elemento tondo, la variante dedicata è il disco in bronzo sinterizzato.
Per forme contenitive si possono valutare le coppette in metallo poroso.
APPLICAZIONI INDUSTRIALI
Le piastre si impiegano in sistemi fluidici e oleodinamici, comandi pneumatici, filtrazione nel settore petrolio e gas, lavorazione chimica e macchinari per farmaceutica, alimentare e bevande.
Nella stessa famiglia funzionale la matrice svolge equalizzazione del gas, fluidizzazione, filtrazione, separazione e protezione di sensori e valvole. L'idoneità va sempre verificata sui dati reali del processo.
Filtrazione in circuiti di trasmissione e controllo dei fluidi.
Trattenimento del particolato e distribuzione dell'aria nei circuiti.
Separazione di particelle in servizi con condizioni definite dal processo.
Passaggio di fluidi compatibili con la matrice in bronzo.
Impieghi da qualificare secondo materiali e documenti richiesti.
Applicazioni da verificare rispetto a contatto, pulizia e tracciabilità.
SELEZIONE E MANUTENZIONE
La scelta parte da fluido, contaminante, portata e pressione differenziale. Il grado di filtrazione si fissa dopo aver stabilito la particella da trattenere e la perdita di carico ammessa, perché i due requisiti spingono in direzioni opposte.
La piastra è lavabile e riutilizzabile. Metodo di pulizia e detergente si scelgono sul deposito e sulla compatibilità con il bronzo e con gli altri materiali dell'assieme. Dopo ogni intervento si confrontano portata e perdita di carico con un riferimento registrato a componente pulito.
| Dato | Decisione progettuale |
|---|---|
| Fluido e contaminante | Compatibilità e particella da separare |
| Portata e perdita ammessa | Area utile e comportamento del passaggio |
| Pressione differenziale | Spessore, luce libera e sostegno |
| Temperatura | Idoneità della matrice e dell'assieme |
| Geometria | Sagoma, bordo, fori, appoggi e tolleranze |
| Pulizia | Accessibilità e criterio di recupero |
Registrare portata e perdita di carico a componente pulito, per avere un riferimento confrontabile.
Risciacquare e asciugare completamente prima del controllo e del rimontaggio.
Se la piastra resta occlusa o presenta deformazioni e danni alla matrice, va sostituita.
Per forme e materiali diversi si vedano le membrane metalliche porose.
DATI PER LA RICHIESTA
Una richiesta completa parte dal disegno quotato: dimensioni esterne, area attraversata, zone non porose, fori, appoggi e modalità di tenuta.
Servono poi fluido, contaminante, portata, pressione differenziale, temperatura, grado di filtrazione richiesto e metodo di pulizia previsto. Con questi dati si capisce se il formato di produzione è sufficiente o se serve uno stampo dedicato.
| Voce | Informazione richiesta |
|---|---|
| 01 Disegno | Sagoma, dimensioni, spessore, fori e tolleranze |
| 02 Fluido | Composizione e compatibilità chimica |
| 03 Contaminante | Natura e dimensione delle particelle |
| 04 Esercizio | Portata, pressione differenziale e temperatura |
| 05 Prestazione | Grado richiesto e perdita di carico ammessa |
| 06 Installazione | Telaio, sostegno, tenuta e accesso per la pulizia |
Per confrontare le forme disponibili si può partire dai materiali in metallo poroso sinterizzato.
Forma o porosità fuori standard richiedono un'attrezzatura dedicata: fattibilità e tempi si valutano sul disegno revisionato.
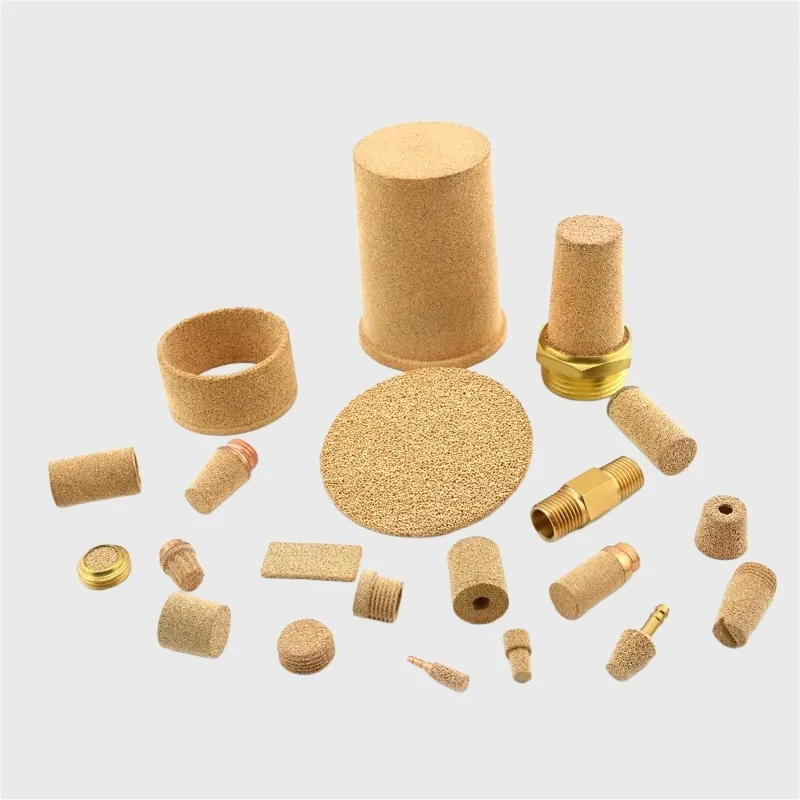
Famiglia di elementi porosi in bronzo per fluidi e gas industriali.
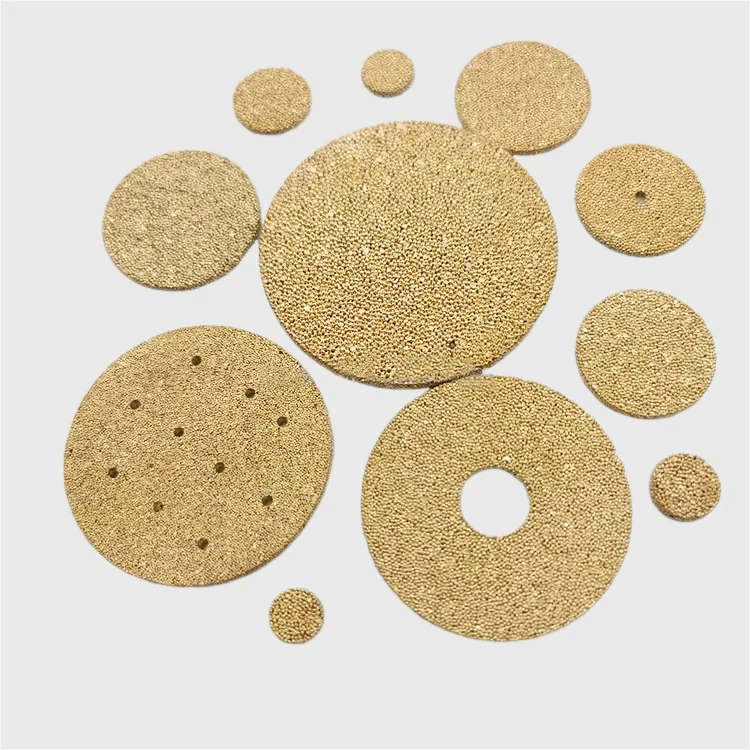
Geometria circolare per sedi e diametri definiti dal progetto.
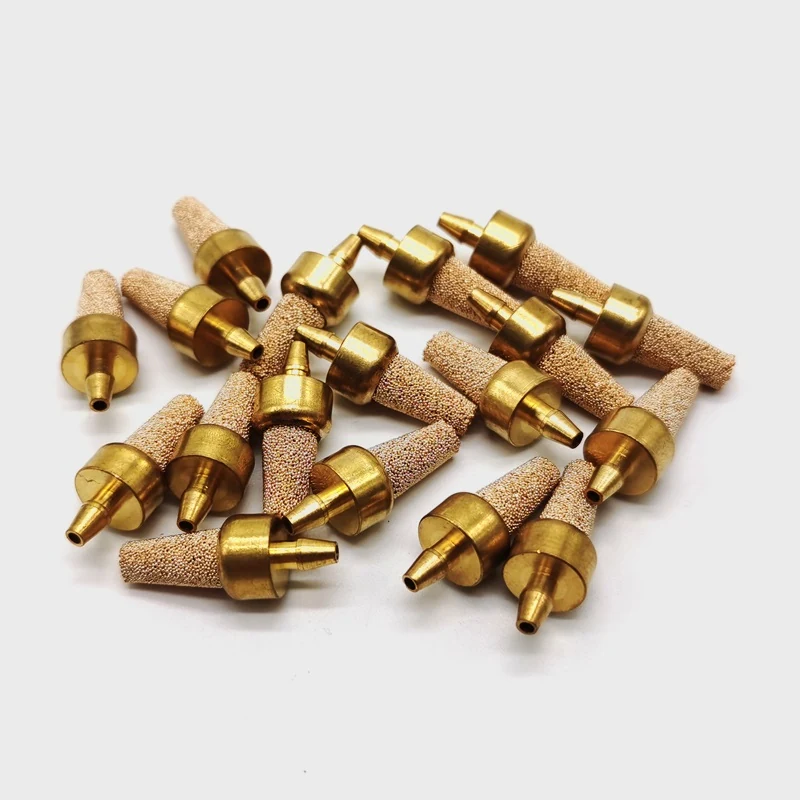
Elementi porosi rigidi per circuiti pneumatici e aria.
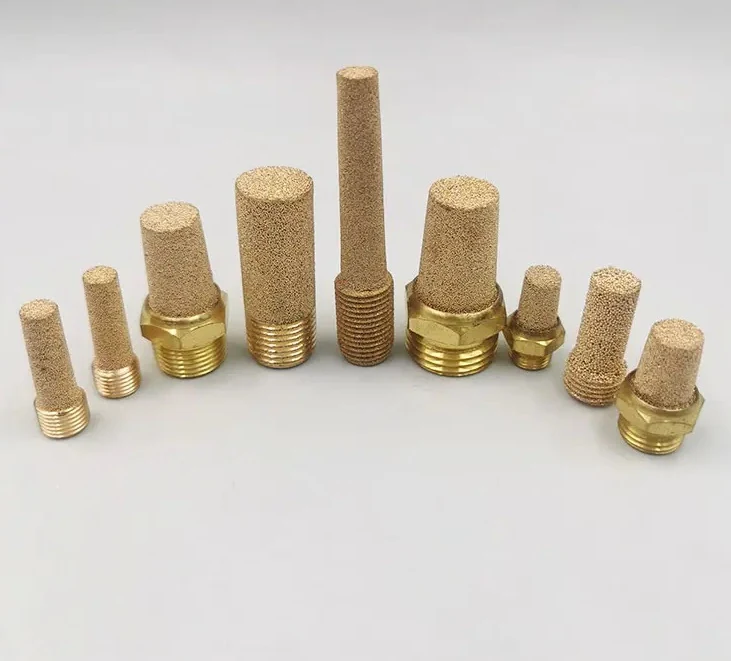
Componenti porosi per lo scarico dei sistemi pneumatici.
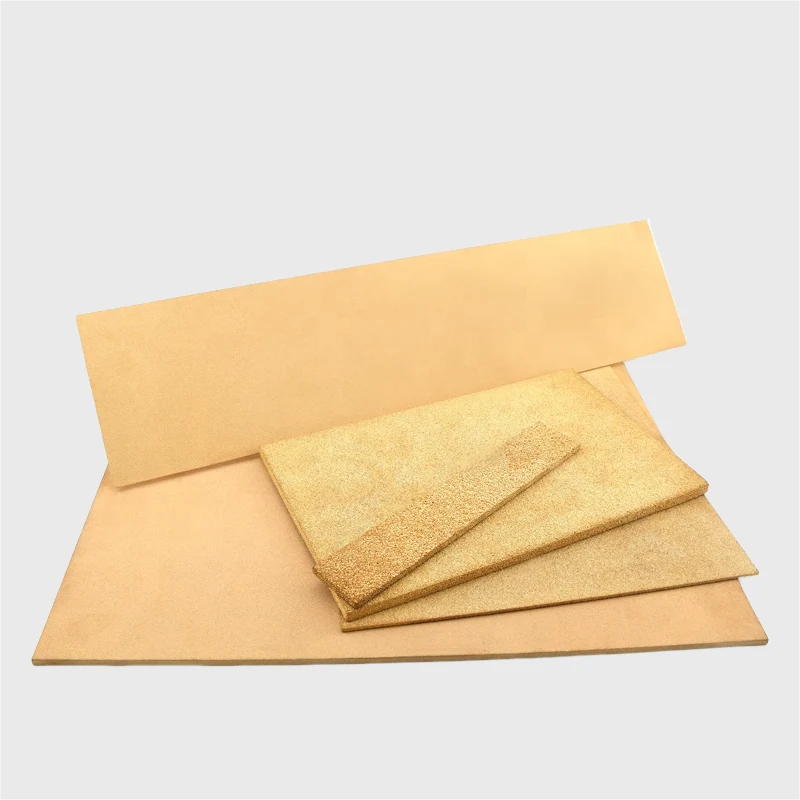
Panoramica delle matrici metalliche porose e delle loro forme.
INFORMAZIONI TECNICHE
Si parte dall'alloggiamento e dal differenziale previsto. Il formato di produzione arriva a 1 200 × 300 mm con spessore da 1 a 70 mm, mentre bordo di fissaggio, area attraversata e tolleranze si concordano sul singolo montaggio.
Serve un appoggio dimensionato sulla pressione differenziale reale. Telaio, griglia di sostegno, luce libera e vincoli perimetrali vanno verificati insieme, evitando di dedurre la rigidezza dalla sola misura esterna della lastra.
Sì, se supera quanto previsto per geometria, spessore e supporto. Il campo di pressione della scheda non sostituisce la verifica meccanica del pezzo finito, soprattutto in presenza di carichi ciclici o appoggi discontinui.
Si confrontano portata e perdita di carico con un riferimento registrato quando il componente era pulito. Se il recupero è insufficiente, si controllano occlusione profonda e integrità prima di rimettere il pezzo in servizio.
Conviene quando servono una matrice rigida, pori distribuiti in modo uniforme e una sagoma ottenuta su specifica. Rete e feltro possono rispondere a esigenze diverse di piegabilità, area o struttura, quindi il confronto deve partire da fluido, particella, portata e pressione.
Servono i documenti richiesti dal processo e dalle sostanze a contatto. Prima dell'ordine si concordano materiale, tracciabilità, compatibilità, procedura di pulizia e allegati tecnici, perché questi requisiti si definiscono per singolo progetto.
Lo stampo determina geometria e distribuzione della polvere prima della sinterizzazione. Una modifica di forma o porosità può quindi richiedere una nuova attrezzatura, e tempi e fattibilità vanno valutati partendo dal disegno revisionato.
Invia disegno, fluido, contaminante, portata, pressione differenziale, temperatura e grado richiesto.