Filtrazione di liquidi e gas
Rimozione di particelle sospese da fluidi di processo e da correnti gassose.
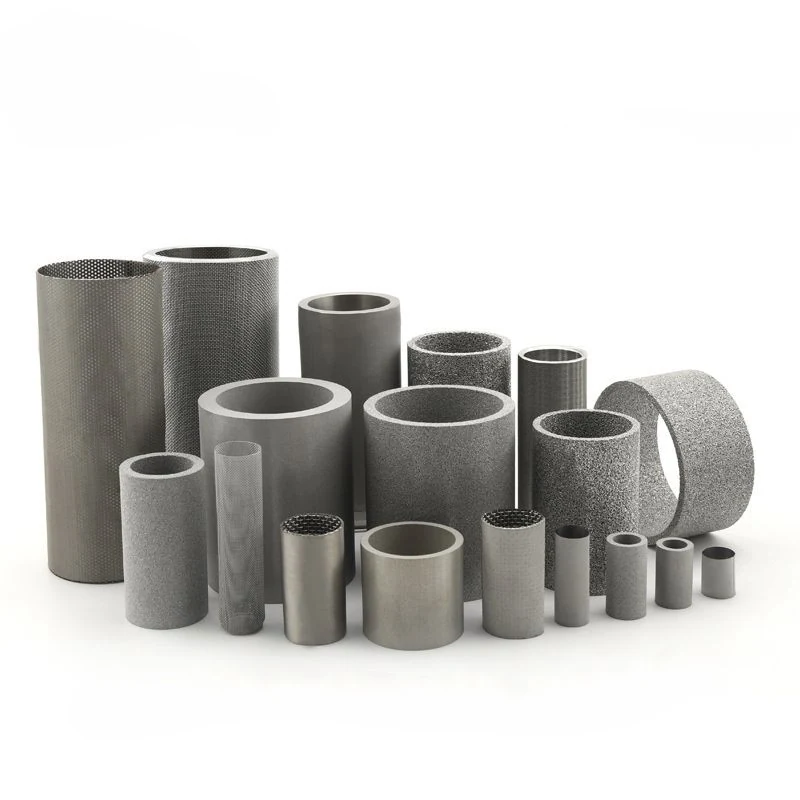
Filtri in metallo sinterizzato per liquidi, gas e applicazioni di processo.
FILTRI SINTERIZZATI · METALLO
I filtri in metallo sinterizzato sono elementi porosi rigidi ottenuti compattando polvere o strati di rete metallica e sinterizzandoli fino a formare un corpo unico.
Trattengono le particelle più grandi dell'apertura dei pori, resistono a temperatura e pressione e si possono lavare e riutilizzare più volte.
FUNZIONI E VANTAGGI
Il filtro in metallo sinterizzato separa particelle solide da liquidi e gas dove il setto deve restare rigido, lavabile e stabile nel tempo. Nasce compattando polvere o strati di rete metallica e portandoli a temperatura inferiore al punto di fusione: le particelle si saldano tra loro e formano un corpo unico con pori aperti e distribuiti in modo controllato.
La separazione avviene per esclusione dimensionale. Le particelle più grandi dell'apertura restano sulla superficie o dentro lo spessore del setto, mentre il fluido attraversa i canali aperti. La dimensione dei pori si definisce in produzione, quindi il comportamento del filtro resta stabile nel tempo e tra un lotto e l'altro.
L'alta porosità e i pori di dimensione controllata trattengono il contaminante con regolarità, senza lasciar passare particelle fuori misura.
Le particelle fuse insieme danno un corpo rigido che regge la pressione differenziale e non si apre sotto carico.
Geometria, spessore e dimensioni si definiscono sul disegno: dischi, cartucce, piastre e forme dedicate, anche complesse.
La lega si sceglie sul servizio: inox, bronzo, Inconel, nichel e Monel coprono fluidi aggressivi e temperature elevate.
Controlavaggio, ultrasuoni o detergente chimico non degradano la struttura: il filtro torna in servizio dopo l'asciugatura.
Lo stesso setto poroso filtra, diffonde gas, smorza il rumore di scarico o protegge un sensore.
CARATTERISTICHE TECNICHE
La scelta del materiale dipende da temperatura, aggressività chimica e resistenza meccanica richiesta. La scheda è divisa per famiglie: acciai inox, bronzo e leghe di nichel, superleghe nichel-cromo. Sotto ogni gruppo trovi il comportamento della singola lega, e in fondo le dieci fasi di produzione.
La produzione segue dieci fasi, dalla selezione della polvere al controllo qualità. Ogni fase incide sulla porosità finale e sulla regolarità del setto.
La famiglia più usata: dal 316L per ambienti marini al 310 per le alte temperature.
| Materiale | Comportamento e impiego |
|---|---|
| Acciaio inox 316L | Basso tenore di carbonio, resistenza alla vaiolatura e alla corrosione interstiziale. Il molibdeno lo rende più adatto agli ambienti marini rispetto al 304. |
| Acciaio inox 304L | Buona resistenza alla corrosione, ottima formabilità e facilità di fabbricazione. Il basso tenore di carbonio evita la sensibilizzazione nelle saldature. |
| Acciaio inox 310 | Impieghi ad alta temperatura, fino a 2 100 °F, grazie all'elevato contenuto di cromo e nichel. |
| Acciaio inox 347 | Con niobio e tantalio, adatto alle alte temperature dove la precipitazione di carburi è un problema. |
| Acciaio inox 430 | Ferritico, resistenza alla corrosione in ambienti poco aggressivi e buona resistenza all'ossidazione a caldo. |
Per fluidi tecnici, ambiente marino e servizi dove serve conduttività.
| Materiale | Comportamento e impiego |
|---|---|
| Bronzo | Resistenza all'usura e alla corrosione, in particolare in ambiente marino. Soluzione più economica dove la conduttività del filtro è utile. |
| Nichel 200 | Nichel commercialmente puro, resistenza alla corrosione e conduttività elettrica. Impiegato nell'industria alimentare e chimica. |
| Monel 400 (70 Ni – 30 Cu) | Lega nichel-rame resistente agli acidi riducenti e agli alcali, con buona conduttività termica. |
Dove temperatura e chimica del fluido mettono fuori gioco gli inox standard.
| Materiale | Comportamento e impiego |
|---|---|
| Inconel 600 | Nichel e cromo, resistenza all'ossidazione ad alta temperatura. Impiegato in impianti chimici e recipienti in pressione. |
| Inconel 625 | Elevata resistenza meccanica e ottima resistenza alla corrosione, anche in ambiente marino, con buona resistenza a fatica. |
| Inconel 690 | Alto contenuto di cromo, resistenza agli agenti chimici aggressivi e alla corrosione sotto sforzo. |
Dieci fasi, dalla polvere al collaudo: ognuna decide porosità e regolarità del filtro.
| Fase | Che cosa si controlla |
|---|---|
| Selezione del materiale | Scelta della polvere in base a efficienza di filtrazione, resistenza alla corrosione e resistenza meccanica. |
| Miscelazione | La polvere si unisce a leganti e lubrificanti per ottenere una miscela omogenea. |
| Compattazione | La miscela si compatta in stampo ad alta pressione per avvicinare le particelle. |
| Formatura | Pressatura in stampo, pressatura isostatica o stampaggio a iniezione, secondo la complessità della forma. |
| Disolegatura | Riscaldamento controllato in atmosfera o sottovuoto per eliminare leganti e lubrificanti. |
| Sinterizzazione | Trattamento in forno che salda le particelle e genera la struttura porosa. |
| Calibratura | Lavorazioni di finitura per raggiungere quote e specifiche di filtrazione. |
| Trattamento superficiale | Rivestimento, placcatura o impregnazione quando il servizio lo richiede. |
| Controllo qualità | Verifiche su porosità, portata e perdita di carico prima del rilascio. |
| Imballaggio | Protezione del componente per il trasporto e la spedizione. |
GEOMETRIE SU PROGETTO
La sinterizzazione permette di produrre forme, spessori e dimensioni definiti sul progetto, senza un formato fisso di catalogo. Si parte dall'ingombro disponibile e dal tipo di connessione, poi si definisce il setto poroso.
Il disco resta la geometria più richiesta negli alloggiamenti compatti: i dischi filtranti in metallo sinterizzato si producono da 2 a 1000 mm di diametro nelle tre costruzioni; quando lo spessore scende sotto il millimetro si passa alle membrane metalliche porose.
La scelta tra le famiglie dipende da come deve lavorare il setto: filtrazione in superficie con lavaggio frequente, trattenimento nello spessore con più capacità, oppure pori molto fini con resistenza meccanica alta. Le cinque strade sono riassunte qui sotto.
Corpo rigido piano per alloggiamenti compatti: si produce da 2 a 1000 mm di diametro nelle tre costruzioni (rete, polvere, bronzo). La gamma completa è nei dischi filtranti in metallo sinterizzato.
Setto multistrato da 2 a 7 strati con attacchi DOE, SOE o filettati, per filtrazione superficiale e lavaggi frequenti; la versione completa è nella cartuccia in rete metallica sinterizzata.
Porosità fino all'85% e portata fino a 20 volte superiore ad altri media, per carichi di sporco elevati e temperature che arrivano a 1000 °C secondo la lega. Si fornisce a superficie o già montato, come nel feltro metallico sinterizzato.
Pori più fini e resistenza meccanica elevata, scelti per fluidi aggressivi, alta temperatura continua e controllo di portata. La gamma è nei filtri in polvere metallica.
Lastre porose a geometria rettangolare, con porosità uniforme, impiegate in impianti chimici e circuiti fluidici. Produzione su progetto nelle piastre in bronzo sinterizzato.
CAMPI DI IMPIEGO
Il filtro sinterizzato copre funzioni diverse dallo stesso componente. Può essere un elemento di filtrazione vero e proprio, un setto diffusore per gas, un silenziatore di scarico o un elemento di protezione per sensori e sfiati.
Nei settori chimico, petrolifero, energetico, del gas e alimentare il filtro protegge impianti e prodotto. Nei processi a base polimerica si usa anche come supporto e come elemento di distribuzione.
Rimozione di particelle sospese da fluidi di processo e da correnti gassose.
Diffusione controllata di gas nei liquidi, come negli sparger porosi sinterizzati.
Rimozione dell'ossigeno dagli oli alimentari per evitare l'irrancidimento.
Equalizzazione della pressione impedendo l'ingresso di contaminanti e umidità.
Barriera contro polvere, umidità e particolato davanti agli strumenti di misura.
Elemento di laminazione o smorzamento per stabilizzare flusso e pressione.
Attenuazione del rumore di scarico dell'aria, con funzione filtrante.
Bilanciamento tra linee o volumi a pressione diversa.
Lo stesso setto poroso cambia materiale e grado di filtrazione secondo il settore e il fluido trattato.
| Settore | Che cosa risolve |
|---|---|
| Chimico | Purificazione e chiarificazione di sostanze chimiche e intermedi, con rimozione di impurità e particolato. |
| Raffinazione petrolifera | Separazione di solidi e catalizzatori esausti da greggi e derivati, per la qualità dei prodotti finiti. |
| Generazione di energia | Acqua di raffreddamento pulita, integrità degli oli lubrificanti e protezione delle apparecchiature sensibili. |
| Produzione di gas | Rimozione di particolato e umidità da gas naturale, gas industriali e gas speciali. |
| Alimentare e bevande | Chiarificazione degli oli, filtrazione delle bevande e igiene del prodotto lungo tutto il processo. |
SCELTA E GESTIONE
La selezione si basa su quattro dati. Il fluido con la sua viscosità, il contaminante con forma e granulometria, la portata con la pressione differenziale ammessa e il materiale compatibile con temperatura e chimica del servizio.
La manutenzione sfrutta il controlavaggio. Quando la perdita di carico supera la soglia definita, il filtro si rigenera in controcorrente e la portata può restare costante. In alternativa si lava fuori linea con ultrasuoni, detergente chimico o getto d'acqua.
Dipende da forma, densità e dimensione delle particelle e dalla struttura del setto poroso.
Si attiva al superamento di una soglia di pressione differenziale e rimuove il deposito accumulato.
Cresce con viscosità, velocità del fluido e ostruzione dei pori. È il parametro da monitorare in esercizio.
La struttura metallica sopporta lavaggi ripetuti senza perdita di integrità. Quando il componente da scegliere è il supporto poroso e non il filtro finito, il confronto si sposta sui metalli porosi sinterizzati.
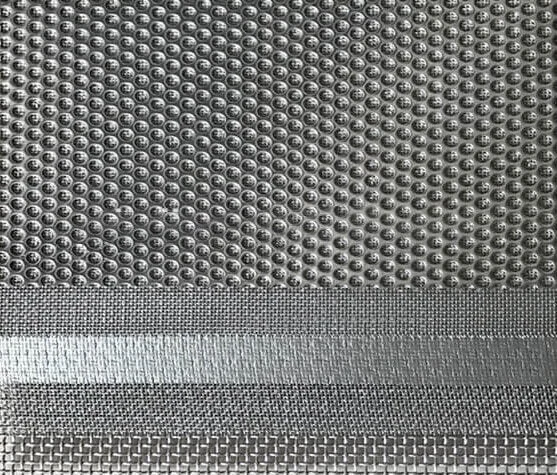
Cartucce multistrato in rete metallica sinterizzata.
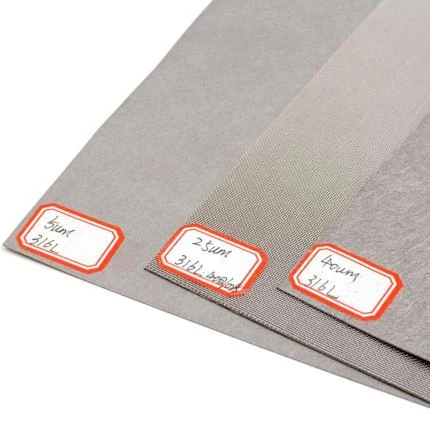
Media in fibra metallica ad alta porosità.
Elementi filtranti ottenuti da polvere metallica sinterizzata.
Materiali porosi da polveri per componenti su progetto.
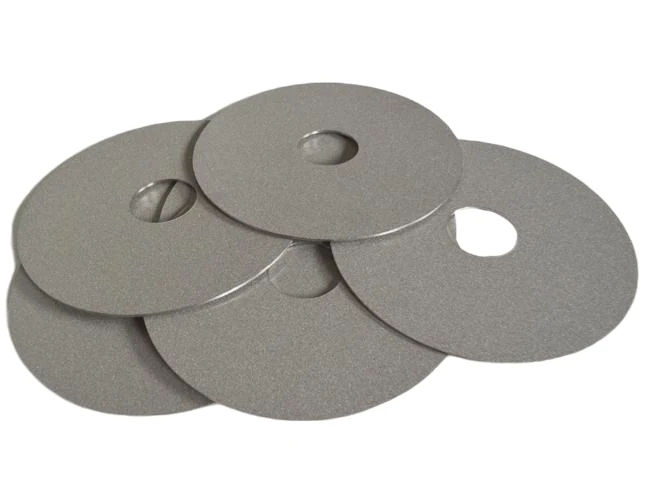
Dischi porosi in rete, polvere e bronzo.
INFORMAZIONI TECNICHE
La rete semplice trattiene solo in superficie e ha maglie regolari. Il filtro sinterizzato nasce da più strati o da polvere compattata e sinterizzata, trattiene anche nello spessore, mantiene la forma sotto pressione e non si apre sotto carico.
Sì, quando il circuito è attrezzato per il lavaggio in controcorrente. Il ciclo parte al superamento di una soglia di pressione differenziale e può procedere mantenendo la portata. Negli impianti senza controlavaggio il filtro si smonta e si lava fuori linea.
Per questi servizi si parte da 316L, che grazie al molibdeno resiste meglio alla vaiolatura e alla corrosione interstiziale, oppure da Inconel 625. La scelta finale va confermata sulla chimica reale del fluido, sulla temperatura e sulla concentrazione dei cloruri.
Sì, perché la struttura sinterizzata è un corpo unico e non ha parti saldate soggette a distacco. Il limite di temperatura dipende dalla lega scelta, quindi il dato va definito insieme al materiale e non come valore unico di famiglia.
Il lavaggio può essere in controcorrente, a ultrasuoni o con detergente chimico compatibile. La struttura metallica non si degrada con questi trattamenti e il componente torna in servizio dopo l'asciugatura e il controllo della perdita di carico.
Sì, la sinterizzazione permette di produrre forme, dimensioni e spessori definiti sul progetto. Disco, cartuccia, piastra e forme dedicate si valutano a partire da disegno, ingombro disponibile e tipo di connessione.
Tre fattori. La viscosità e la velocità del fluido, la forma e la densità del contaminante, e la struttura del setto poroso. Aumentando portata o viscosità la perdita di carico sale, e sale anche quando i pori iniziano a ostruirsi.
Indica fluido, contaminante, portata, pressione, temperatura, materiale, geometria e grado di filtrazione richiesti.