Struttura robusta
La costruzione completamente saldata mantiene l'integrità del componente durante l'impiego prolungato.
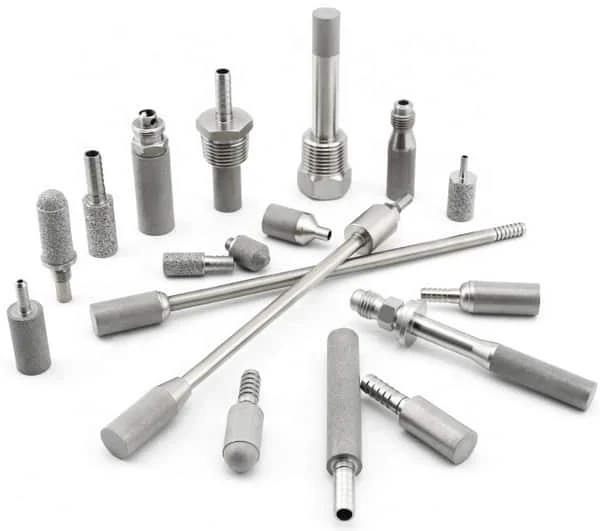
Sparger porosi sinterizzati per distribuire gas in recipienti e processi liquidi.
DIFFUSIONE GAS-LIQUIDO · METALLO POROSO SINTERIZZATO
Produciamo sparger porosi in metallo sinterizzato per distribuire azoto, ossigeno, CO₂ e altri gas nei liquidi attraverso una superficie con pori uniformi.
Configuriamo diametro, altezza, apertura dei pori, materiale, geometria e attacchi in base al recipiente e alle condizioni operative.
CARATTERISTICHE E FUNZIONAMENTO
Produciamo sparger porosi sinterizzati che distribuiscono il gas nel liquido attraverso milioni di piccoli passaggi comunicanti. Le bolle numerose aumentano la superficie di contatto gas-liquido e favoriscono il trasferimento di massa.
Controlliamo la porosità per ottenere una permeabilità uniforme e prestazioni ripetibili. La struttura interamente metallica e saldata offre resistenza meccanica, stabilità ai cicli termici e impiego con portate e pressioni elevate.
I termini sparger porosi e setti porosi per degasaggio identificano questa famiglia di diffusori. La guida dedicata approfondisce il funzionamento degli sparger porosi.
La costruzione completamente saldata mantiene l'integrità del componente durante l'impiego prolungato.
Il metallo sinterizzato sopporta sollecitazioni di trazione nei processi con portate e pressioni elevate.
Il processo di sinterizzazione forma diametri dei pori uniformi per controllare la diffusione del gas.
Il bagno a ultrasuoni può ripristinare l'efficienza del componente vicino allo stato iniziale.
La struttura saldata tollera temperature elevate, urti meccanici e cicli termici anche in ambienti corrosivi.
DATI DEL PRODOTTO
La gamma comprende diametri da 5,0 a 350 mm, altezze da 5 a 800 mm e aperture dei pori da 0,2 a 120 µm. La porosità è 15%–55%, la pressione massima di esercizio è 50 bar e la temperatura massima è 600 °C (1112 °F) in funzione della lega scelta.
Le bolle generate misurano 10–100 volte l'apertura dei pori. Il passaggio del gas produce una perdita di carico e i solidi possono occludere i pori durante l'impiego prolungato.
5,0–350 mm
5–800 mm
0,2–120 µm
15%–55%
50 bar
600 °C (1112 °F), in funzione della lega scelta
10–100 volte l'apertura dei pori
Il 100% dei componenti viene sottoposto alla prova di tenuta al punto di bolla dopo la calibrazione.
GEOMETRIE, MATERIALI E ATTACCHI
Configuriamo elementi singoli o gruppi ad anello, telaio, piastra e griglia. Il montaggio può essere laterale sull'unità oppure laterale attraverso la flangia del serbatoio; per una geometria dedicata si possono confrontare lo sparger anulare e i tubi sparger industriali.
Gli attacchi comprendono testa esagonale, raccordo portagomma, MFL, NPT, raccordo filettato, Tri-Clamp e testa saldata. Per un punto di diffusione localizzato forniamo anche diffusori in acciaio inox.
Realizziamo il mezzo in rete porosa sinterizzata di acciaio inox, polvere porosa sinterizzata di acciaio inox, polietilene poroso sinterizzato o polipropilene poroso sinterizzato. Per gli elementi metallici proponiamo 316L, Inconel®, Hastelloy® e titanio in funzione delle condizioni di processo.
La rete sinterizzata multistrato e i filtri in metallo sinterizzato offrono strutture porose alternative.
I filtri in plastica sinterizzata coprono esigenze specifiche di compatibilità chimica.
I filtri in titanio sinterizzato sono disponibili per i progetti che richiedono questo metallo.
Possiamo sviluppare forme strutturali, misure non standard, accessori speciali e metalli speciali sul disegno del recipiente.
CAMPI DI IMPIEGO
Gli sparger porosi sinterizzati introducono aria, azoto, ossigeno, idrogeno, ozono, CO₂ o ammoniaca nei liquidi. Configuriamo materiale, area porosa, numero di elementi e posizione degli attacchi in base al gas e al processo.
Gli elementi porosi sono indicati per recipienti da laboratorio non agitati e recipienti di piccola scala. Nei fotobioreattori è disponibile lo sparger per alghe; per assiemi metallici si possono integrare anche filtri cilindrici in fibra sinterizzata.
Introduzione di aria nella produzione di birra e di etanolo combustibile.
Aggiunta di CO₂ per neutralizzare reflui acidi nel processo cartario.
Aerazione per aumentare l'attività microbica e accelerare la decomposizione.
Introduzione di idrogeno nelle operazioni di cracking.
Aumento dell'ossigeno per pesci e altri organismi acquatici nelle vasche.
Aggiunta di ozono alla corrente di trattamento.
Introduzione di azoto e gasatura di bevande o altri alimenti.
Iniezione di azoto in vino, succo e olio alimentare per sostituire l'ossigeno e prolungare la conservazione.
Iniezione di CO₂ o ammoniaca in reflui o correnti di processo.
CONFIGURAZIONE E GESTIONE
Per dimensionare lo sparger servono portata e pressione del gas, pressione e temperatura del liquido, capacità effettiva del compressore e velocità di uscita delle bolle. Valutiamo inoltre portata di processo, pressione del sistema e rischio di corrosione.
La riduzione dell'apertura dei pori richiede un equilibrio tra dimensione delle bolle, perdita di carico e rischio di intasamento. Area attiva, numero e disposizione degli elementi devono essere verificati sul recipiente e sulle condizioni operative.
Gli sparger metallici resistenti alla corrosione possono essere lavati, riscaldati o sterilizzati a vapore quando lega e assieme lo consentono. Il ciclo di pulizia viene scelto in funzione del deposito e può includere un bagno a ultrasuoni.
Valore richiesto nelle condizioni operative.
Pressione disponibile all'ingresso dello sparger.
Pressione, temperatura e composizione del liquido.
Capacità effettiva del compressore d'aria.
Velocità di scarico richiesta nel recipiente.
Controllare perdita di carico, uniformità della distribuzione e presenza di depositi prima del lavaggio.
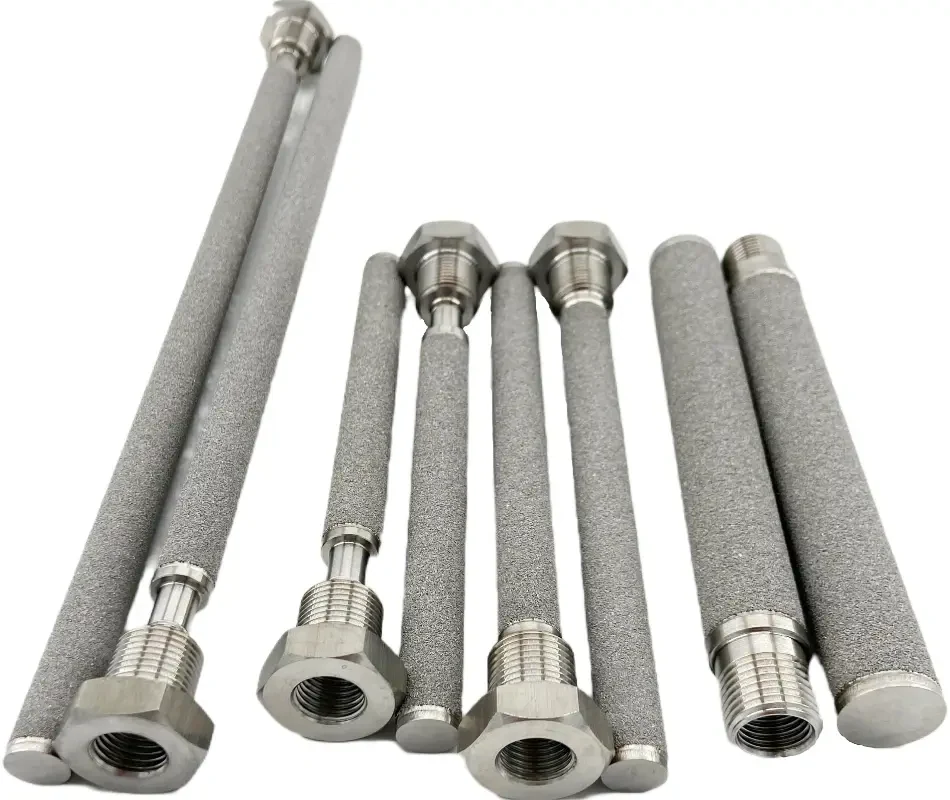
Diffusore per fotobioreattori e sistemi di coltivazione.
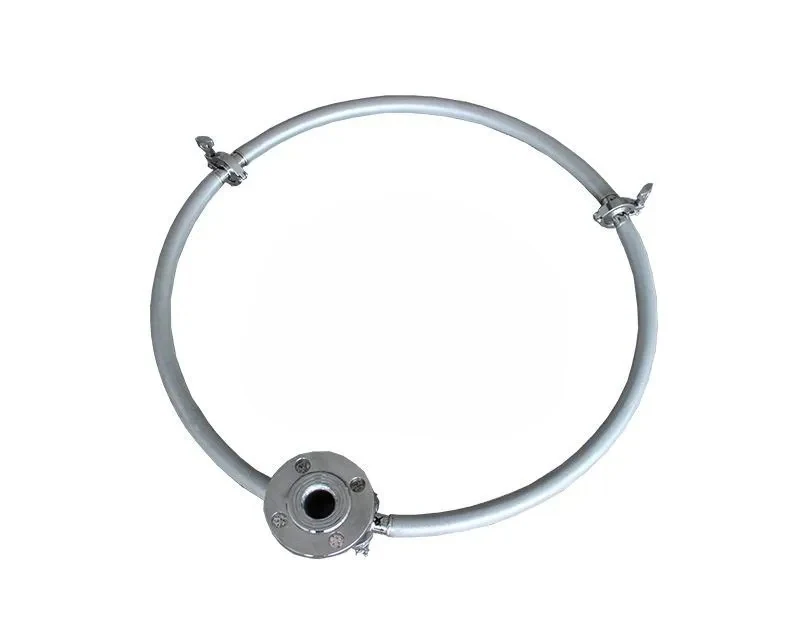
Geometria anulare per distribuire il gas lungo una circonferenza.
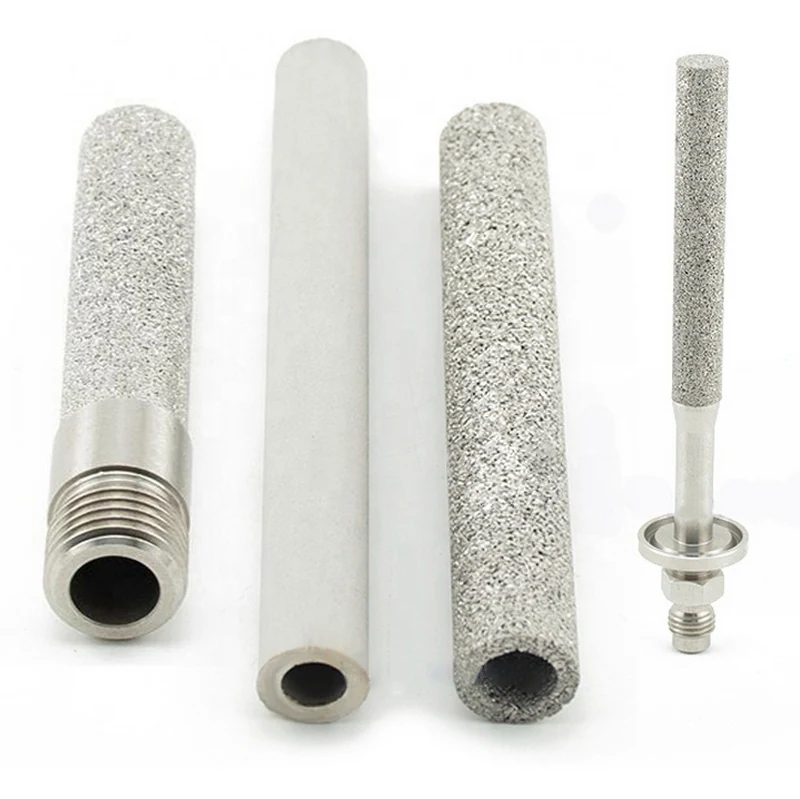
Elementi lineari configurabili per recipienti e linee di processo.
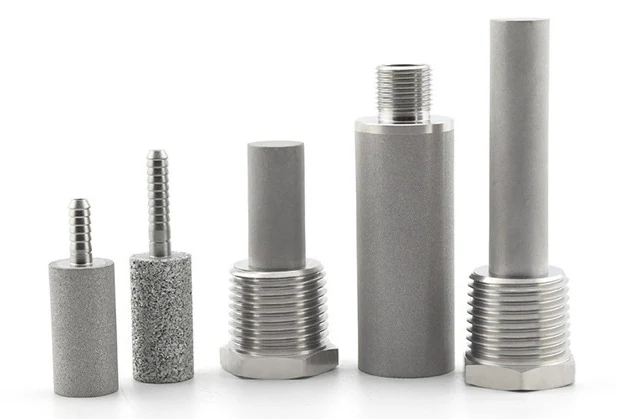
Diffusori porosi compatti con connessioni configurabili.
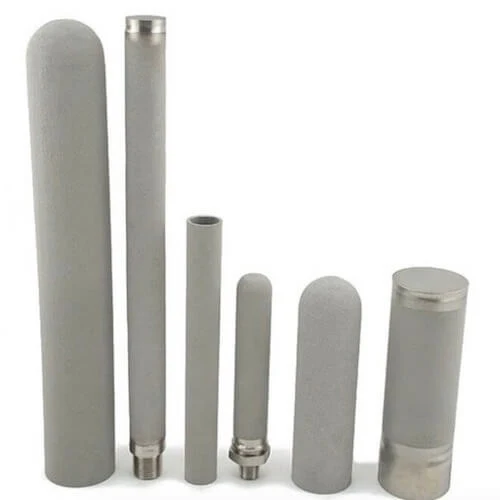
Elementi in polvere metallica sinterizzata a porosità uniforme.
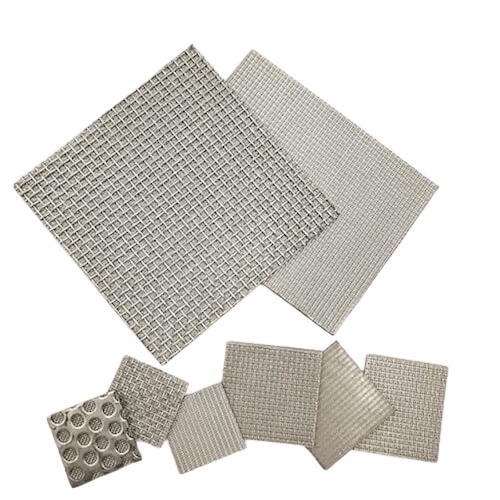
Mezzo metallico laminato e sinterizzato in più strati.
INFORMAZIONI TECNICHE
Significa che il gas attraversa una matrice permeabile formata da molti passaggi comunicanti, invece di uscire da pochi fori lavorati. Il termine descrive la struttura del componente e non certifica da solo una determinata dimensione delle bolle.
Sì, se l'interfaccia viene verificata sul recipiente reale. Occorrono disegno della zona di montaggio, spazio libero, orientamento, attacco disponibile, condizioni di agitazione e possibilità di estrazione; senza questi elementi non si può confermare la sostituibilità.
No. La bolla che si stacca dipende anche da tensione superficiale, viscosità, pressione, portata, bagnabilità e condizioni di miscelazione. Il valore del poro è quindi un dato del mezzo, mentre il risultato gas-liquido va provato nelle condizioni d'uso.
Aumenta la resistenza al passaggio e la distribuzione può diventare irregolare. Conviene fermare il componente secondo la procedura dell'impianto, identificare il deposito e applicare un ciclo di pulizia compatibile; se il recupero non è sufficiente, l'elemento va sostituito.
No. È una scelta generale, non una garanzia universale contro la corrosione. La lega va controllata rispetto a composizione, concentrazione, temperatura, detergenti e sterilizzazione; nei servizi più severi può essere necessario valutare una lega superiore o un materiale diverso.
Non automaticamente. Passare a un recipiente più grande cambia idrodinamica, miscelazione, distribuzione e fabbisogno del compressore; serve quindi verificare area attiva, numero e disposizione degli elementi con dati di processo rappresentativi.
No. Il controllo sul componente documenta il collaudo previsto, ma non dimostra da solo trasferimento di massa, uniformità nel serbatoio o risultato biologico e chimico. Queste prestazioni devono essere qualificate sul sistema completo.
Indicare gas, portata, pressioni, temperatura del liquido, capacità del compressore, velocità delle bolle e geometria del recipiente.