Lubrificazione
Rimozione di impurità da oli di cambi, cuscinetti e circuiti idraulici.
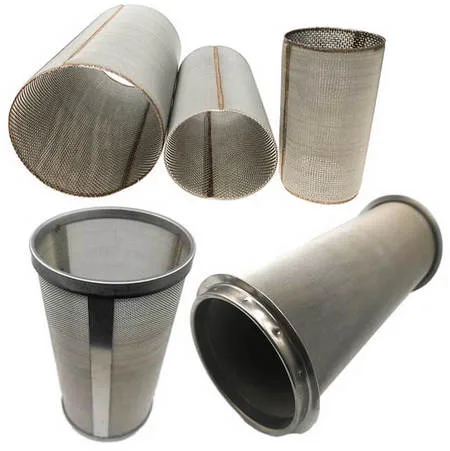
Cartucce filtranti in acciaio inox cilindriche, pieghettate e sinterizzate.
CARTUCCE FILTRANTI · ACCIAIO INOX
Le cartucce filtranti in acciaio inox Saifilter sono elementi lavabili e riutilizzabili per liquidi e gas industriali, realizzati in rete tessuta, rete sinterizzata o fibra metallica sinterizzata.
Sette configurazioni coprono gradi da 3 a 1000 µm, temperature da -269 a 1000 °C e geometrie cilindriche, pieghettate, a disco o a cono, con dimensioni e terminali su misura.
FUNZIONI E VANTAGGI
Le cartucce filtranti in acciaio inox trattengono impurità solide in liquidi e gas e proteggono apparecchiature, prodotto e fasi successive del processo. Lo strato attivo stabilisce il grado di filtrazione, mentre reti esterne, nucleo e terminali sostengono il mezzo durante esercizio e lavaggio.
Realizziamo elementi cilindrici, pieghettati, a disco, a cono e su disegno con rete tessuta, rete sinterizzata o fibra metallica sinterizzata. La geometria pieghettata concentra più superficie nello stesso ingombro; una costruzione interamente metallica evita resine e adesivi quando la configurazione lo richiede.
La famiglia degli elementi filtranti metallici copre configurazioni per fluidi corrosivi, temperature elevate e pressioni differenziali importanti. Quando serve più area in uno spazio compatto, le cartucce pieghettate in fibra sinterizzata estendono il ciclo operativo.
La costruzione metallica sopporta usura, calore e pressione nelle condizioni previste dal progetto.
Mezzo e superficie vengono scelti per contenere la resistenza al passaggio del fluido pulito.
Acciai inox e altre leghe ampliano il campo di impiego con fluidi corrosivi.
Le costruzioni saldate riducono il rilascio di fibre o componenti del mezzo nel fluido.
Controlavaggio, ultrasuoni e procedure non corrosive consentono più cicli di servizio.
Diametro, lunghezza, terminali e struttura si adattano all'alloggiamento e al processo.
DATI TECNICI
Le sette configurazioni sono organizzate in cinque gruppi, ciascuno con un campo operativo distinto. I valori di temperatura, pressione differenziale e grado di filtrazione devono essere letti per la singola costruzione, senza trasferirli da un tipo all'altro.
Le classi espresse in µm sono nominali dove indicato. Pressione di esercizio e pressione differenziale descrivono grandezze diverse e restano separate nei dati di progetto.
Rete tessuta saldata o crimpata per elementi cilindrici lavabili, con dimensioni e terminali configurabili.
| Parametro | Valore |
|---|---|
| Materiale e costruzione | Rete tessuta 304 o 316, saldata TIG o crimpata, senza resina |
| Strati | 1 strato o più di 2 strati |
| Temperatura di esercizio | Da -150 °C (302 °F) a +300 °C (572 °F) |
| Pressione differenziale | Fino a 60 psi, versione da 150 psi disponibile |
| Grado di filtrazione | Da 5 a 1000 µm, nominale |
La pieghettatura aumenta la superficie, mentre la fibra sinterizzata offre alta porosità e capacità di trattenere solidi.
| Parametro | Valore |
|---|---|
| Materiale e costruzione | Acciaio inox 316L, saldato, senza resine né adesivi |
| Temperatura di esercizio | Da -269 °C (-452 °F) a 1000 °C (1832 °F) |
| Pressione differenziale massima tipica | 25 bar (363 psi), direzione di flusso normale |
| Grado di filtrazione | Da 3 a 300 µm, nominale |
| Rigenerazione | Controlavaggio, ultrasuoni o altre tecniche non corrosive |
Le tre costruzioni mantengono separati i rispettivi livelli di porosità, pressione differenziale e grado di filtrazione.
| Configurazione | Parametro | Valore |
|---|---|---|
| Fibra metallica sinterizzata | Materiale e struttura | Fibre 361L; porosità fino a 85%; portata fino a 20 volte quella di altri tipi di media |
| Fibra metallica sinterizzata | Temperatura di esercizio | Da -269 °C (-452 °F) a 1000 °C (1832 °F) |
| Fibra metallica sinterizzata | Pressione differenziale massima tipica | 15 bar (218 psi), direzione di flusso normale |
| Fibra metallica sinterizzata | Grado e ritenzione | Da 5 a 60 µm nominale; ritenzione assoluta sotto 60 µm |
| Rete metallica pieghettata | Materiale e tessiture | Acciaio inox 304 o 316; plain weave, Dutch twill weave, wide mesh twill e single plain weave |
| Rete metallica pieghettata | Temperatura e pressione differenziale | Da -269 °C (-452 °F) a 1000 °C (1832 °F); 25 bar (363 psi), flusso normale |
| Rete metallica pieghettata | Grado di filtrazione | Da 3 a 300 µm, nominale |
| Rete sinterizzata autoportante | Struttura | Rete metallica intrecciata multistrato sinterizzata, senza nucleo di supporto |
| Rete sinterizzata autoportante | Condizioni operative | Da -269 °C (-452 °F) a 1000 °C (1832 °F); 15 bar (218 psi), flusso normale |
| Rete sinterizzata autoportante | Grado di filtrazione | Fino a 1000 µm, nominale |
Configurazioni per fusi ad alta viscosità, disponibili come dischi, pacchi ed elementi sinterizzati.
| Parametro | Valore |
|---|---|
| Materiale | SS316L o altra lega |
| Misure standard | 6", 7", 10", 12" |
| Grado di filtrazione | Da 3 a 80 µm |
| Temperatura continua | Fino a 310 °C |
| Viscosità | Fino a 260 Pa·s |
| Pressione di esercizio | Fino a 317 bar |
| Pressione differenziale massima | 100 bar |
Protezione rimovibile fra flange durante avviamento, manutenzione o pulizia della linea.
| Parametro | Valore |
|---|---|
| Temperatura con guarnizioni Buna-N | 121 °C (250 °F) |
| Temperatura con altre guarnizioni | 232 °C (450 °F) |
| Limite della lega | Da -269 °C (-452 °F) a 350 °C (622 °F) |
| Pressione in flusso normale | Da 0,5 a 50 bar |
| Pressione in flusso inverso | Da 0,3 a 43 bar |
| Grado di filtrazione | Da 5 a 3000 µm |
| Numero di strati | Da 1 a 7 |
GEOMETRIE E INTERFACCE
Ogni cartuccia può essere dimensionata per un alloggiamento standard o prodotta su disegno. Definiamo diametro, lunghezza, area filtrante, supporto interno, fondelli, raccordi e guarnizioni partendo dallo spazio disponibile e dal verso del flusso.
La rete può essere cilindrica o pieghettata, a uno o più strati, crimpata oppure saldata TIG. Per strutture rigide e autoportanti realizziamo filtri in rete metallica sinterizzata; quando l'area deve crescere senza allungare l'elemento impieghiamo filtri pieghettati in rete metallica.
Le connessioni e i terminali vengono configurati sull'interfaccia esistente. La marcatura laser può identificare codice, lotto o posizione dell'elemento e facilita la tracciabilità durante sostituzione e manutenzione.
Cilindrica semplice, pieghettata, disco, cono o forma speciale.
Rete tessuta, rete sinterizzata, fibra metallica sinterizzata o combinazione multistrato.
Crimpatura, saldatura TIG e costruzione senza resine quando richiesta dal servizio.
Fondelli, nucleo, raccordi e guarnizioni adattati all'alloggiamento.
Marcatura laser per codice e tracciabilità concordata.
Disegno o campione, fluido, portata, temperatura, pressione e ciclo di pulizia.
CAMPI DI IMPIEGO
Le cartucce inox coprono filtrazione di oli lubrificanti e idraulici, recupero di catalizzatori, combustione a letto fluido, trattamento dell'acqua, protezione delle tenute e rimozione di polveri dai gas caldi. Nei processi petrolchimici lavorano su carburanti e fluidi di processo; nei sistemi specialistici proteggono dispositivi medici e analitici.
La famiglia comprende inoltre applicazioni aerosol, prefiltrazione R.O. e separazione gas-liquido. Per i fusi ad alta viscosità realizziamo filtri per polimeri; per l'avviamento e la pulizia delle tubazioni forniamo filtri temporanei industriali installati fra flange.
Rimozione di impurità da oli di cambi, cuscinetti e circuiti idraulici.
Recupero continuo di catalizzatori solidi dalle miscele di reazione.
Protezione del processo dalla contaminazione nella combustione di solidi.
Rimozione di particelle e gel prima di estrusione, filatura o produzione di film.
Ritenzione di sedimenti, ruggine e solidi e prefiltrazione per osmosi inversa.
Protezione di pompe, raffinatori e organi in rotazione da impurità abrasive.
Rimozione di polveri da correnti ad alta temperatura per proteggere gli stadi a valle.
Filtrazione di carburanti, prodotti intermedi e fluidi di processo.
Protezione di dispositivi compatti e apparecchiature analitiche.
Applicazioni aerosol e separazioni gas-liquido con geometria dedicata.
SCELTA E GESTIONE
La scelta corretta parte da fluido, contaminante, portata, viscosità, temperatura, pressione di esercizio e pressione differenziale ammissibile. A questi dati si aggiungono classe di ritenzione, direzione del flusso, ingombro, connessioni, guarnizioni e frequenza prevista della rigenerazione.
La pulizia può avvenire a ultrasuoni, con controlavaggio mediante un gas inerte come l'azoto oppure per immersione. Per il lavaggio in soluzione si può impiegare circa un'ora una soluzione di acido nitrico al 5% o soda caustica, quindi asciugare con aria pulita; compatibilità e durata vanno stabilite sul contaminante e sui materiali dell'assieme.
La direzione di lavaggio è opposta a quella di filtrazione. Utensili duri, abrasivi, acidi o alcali troppo aggressivi possono usurare il mezzo, mentre elementi che includono carta non devono essere lavati con acqua. Il feltro metallico sinterizzato offre una struttura ad alta porosità quando servono trattenuta in profondità e capacità di accumulo.
Definire fluido, solidi, portata, viscosità e obiettivo di ritenzione.
Separare la pressione della linea dalla pressione differenziale sull'elemento.
Scegliere ultrasuoni, flusso inverso o soluzione in base al contaminante.
Controllare insieme lega, guarnizioni, saldature e detergente.
Concordare una soglia di prestazione e una verifica d'integrità.
Ispezionare mezzo, terminali e saldature prima del montaggio.
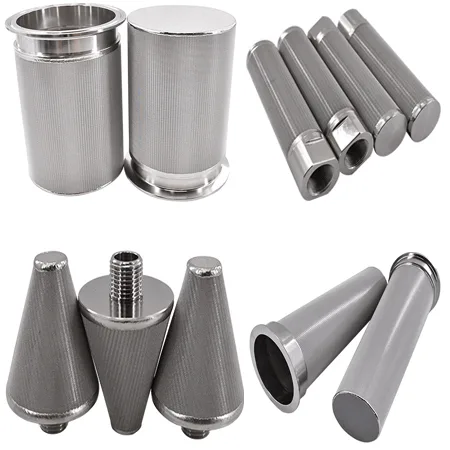
Famiglia di elementi metallici per liquidi e gas industriali.
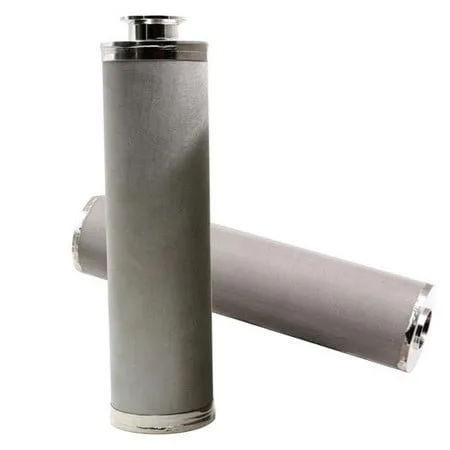
Superficie estesa e mezzo poroso in fibra metallica.
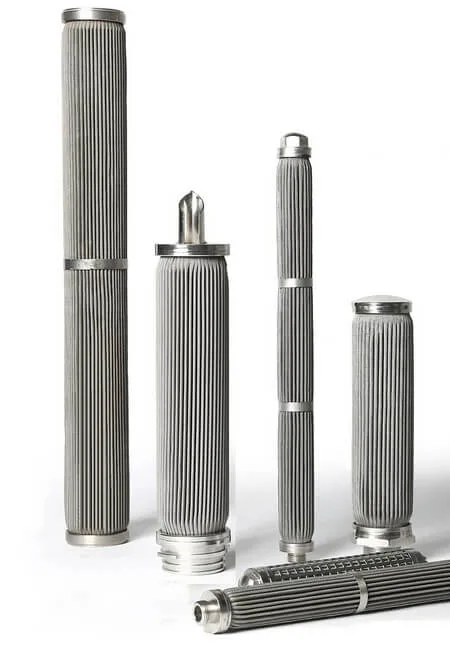
Rete multistrato pieghettata per aumentare l'area utile.
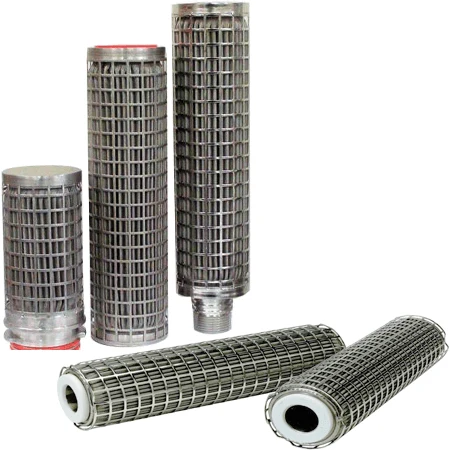
Mezzo rigido e autoportante per lavaggi ripetuti.
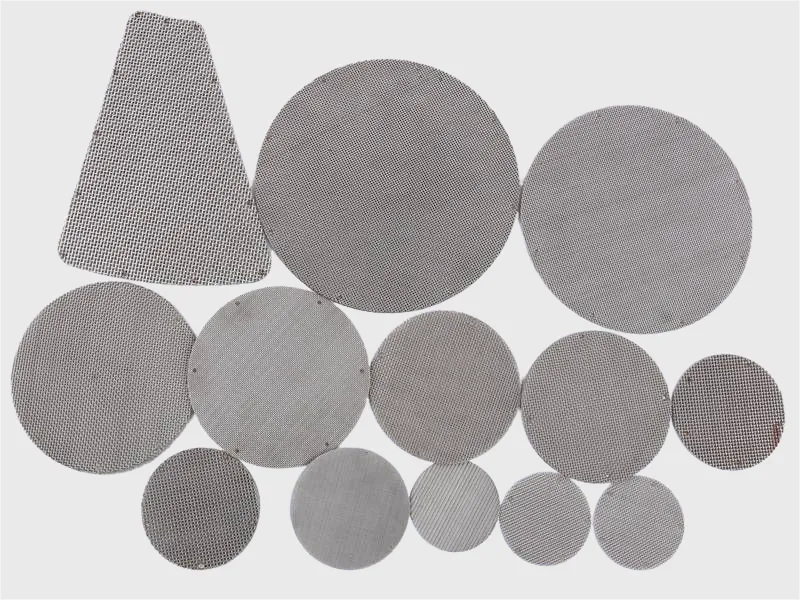
Dischi ed elementi per fusi polimerici ad alta viscosità.
INFORMAZIONI TECNICHE
Sì, se l'interfaccia viene verificata prima della produzione. Un campione o un disegno permettono di controllare battute, terminali, tenute, verso del flusso e spazio disponibile, evitando adattamenti sull'impianto.
Non indicano la stessa prestazione. Il valore nominale descrive una capacità convenzionale del mezzo, mentre quello assoluto richiede un limite massimo delle particelle passanti associato a un metodo di prova concordato.
La scelta dipende prima di tutto dalla compatibilità chimica. Composizione del fluido, concentrazione, temperatura, durata del contatto, detergenti e saldature devono essere valutati insieme, non soltanto in base al nome della lega.
Il ciclo va interrotto quando l'elemento non recupera il comportamento di riferimento oppure mostra danni. Una soglia concordata e un controllo d'integrità rendono la decisione ripetibile invece di affidarla alla sola ispezione visiva.
Sì, se rimangono residui di lavorazione, si sviluppa corrosione o una tenuta incompatibile si degrada. Per questo pulizia finale, compatibilità dei componenti e verifica delle saldature devono essere definite in base al servizio reale.
La documentazione viene concordata nell'ordine. Il cliente deve indicare norme applicabili, tracciabilità richiesta, certificati del materiale, controlli dimensionali e prove di accettazione necessarie al proprio processo.
Il disegno è preferibile quando riporta quote e tolleranze complete, ma un campione può essere utile per ricostruire un elemento esistente. Se il pezzo è deformato o contaminato, le dimensioni critiche devono essere confermate sull'alloggiamento.
Indica fluido, contaminante, portata, viscosità, temperature, pressioni, grado richiesto, dimensioni, terminali e metodo di pulizia.