Una piastra composita in rete e polvere di acciaio inox è un materiale poroso ottenuto combinando i due semilavorati e consolidandoli mediante laminazione, piegatura, pressatura e sinterizzazione sotto vuoto. La struttura cerca di conciliare il passaggio del fluido con il sostegno meccanico richiesto dal componente.
I materiali metallici porosi sono impiegati nella filtrazione, nel controllo dei fluidi, nella distribuzione dei gas e in componenti funzionali. Questa guida segue il processo descritto dalla fonte e chiarisce come materiale, formatura, porosità e condizioni di sinterizzazione siano collegati alle proprietà finali.
Definizione
Che cos'è una piastra composita in rete e polvere inox?
È una piastra porosa nella quale la rete fornisce un'armatura continua e la polvere riempie gli spazi, formando dopo la sinterizzazione una matrice interconnessa. Rientra nella famiglia dei materiali filtranti metallici porosi.
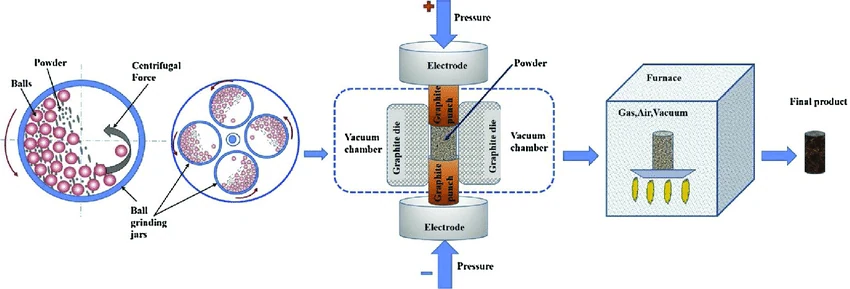
Rispetto alla sola polvere, la rete aggiunge continuità strutturale; rispetto alla sola rete, la polvere genera una rete di pori più articolata. Nella sequenza studiata il composito viene prima laminato in un nastro sottile, poi piegato, pressato e sinterizzato sotto vuoto.
Architettura
Perché combinare rete metallica e polvere?
La combinazione mira a bilanciare permeabilità e sostegno meccanico. Nei metalli porosi, una struttura molto aperta favorisce il flusso ma può ridurre rigidezza e resistenza; il risultato dipende dalla configurazione effettiva.
| Componente | Funzione principale | Contributo |
|---|---|---|
| Rete di acciaio inox | Armatura e scheletro | Sostegno continuo e stabilità degli strati |
| Polvere di acciaio inox | Matrice porosa | Canali di passaggio e punti di legame attorno alla rete |
| Sinterizzazione sotto vuoto | Consolidamento metallurgico | Unione dei punti di contatto mantenendo una struttura porosa |
Materiali
Materiali impiegati nella piastra composita porosa
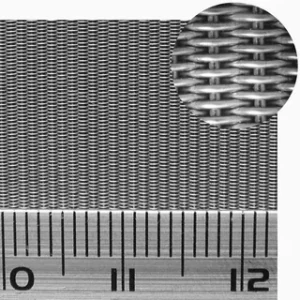
Lo studio di origine utilizza rete Dutch e polvere atomizzata ad acqua, entrambe in acciaio inox 304. Questa è la configurazione esaminata dalla fonte, non una prescrizione universale per ogni fluido o ambiente.
Rete metallica in acciaio inox 304
La rete agisce come rinforzo e supporto degli strati. La geometria Dutch descritta nello studio offre una trama fitta, ma maglia, filo e lega devono essere scelti sul progetto; per le famiglie costruttive si veda la filtrazione con rete di acciaio inox.
Funzioni considerate nello studio
- Armatura continua della matrice porosa.
- Supporto alla stabilità e al comportamento a trazione.
- Base geometrica per la distribuzione della polvere.
Polvere di acciaio inox 304
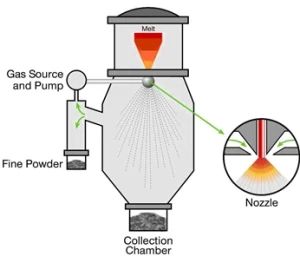
La polvere riempie e avvolge la rete durante la laminazione. Nella fonte è prodotta per atomizzazione ad acqua e presenta particelle irregolari, che creano punti di contatto e la matrice porosa dopo il consolidamento.
Ruolo nel composito
- Distribuzione del materiale attorno alla rete.
- Formazione dei canali porosi interconnessi.
- Creazione dei punti di legame durante la sinterizzazione.
Produzione
Laminazione, piegatura, pressatura e sinterizzazione
Il processo trasforma rete e polvere in un nastro poroso, quindi in una piastra multistrato consolidata. Ogni passaggio modifica densità, connessione dei pori, interfacce e comportamento meccanico.
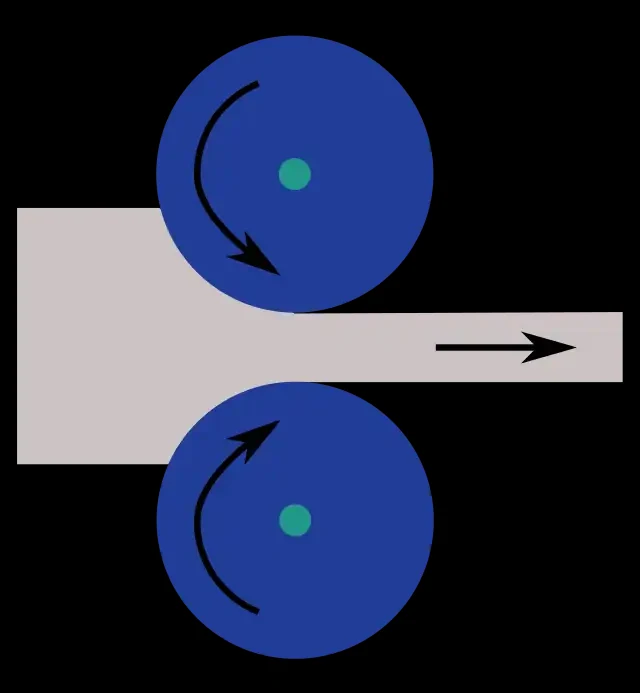
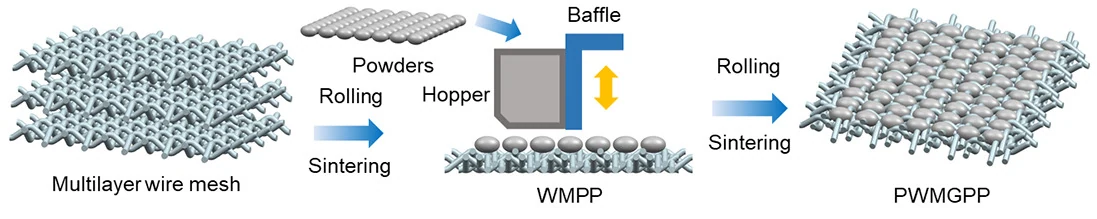
1. Laminazione della rete con la polvere
Rete e polvere attraversano i rulli per ottenere un nastro sottile. La distanza tra i rulli controlla spessore e riduzione, influenzando compattazione e contatto tra i due materiali.
2. Dosaggio mediante cassetta della polvere
Una piastra di supporto e una cassetta guidano la polvere nella zona di laminazione. La luce della cassetta modifica quantità e distribuzione del materiale e deve essere controllata insieme allo spessore desiderato.
3. Piegatura e pressatura del nastro
Il nastro poroso viene piegato in più strati e pressato per avvicinare le interfacce. Numero degli strati, pressione applicata e uniformità del contatto contribuiscono allo spessore e alla qualità del consolidamento.
4. Sinterizzazione sotto vuoto
Il ciclo termico consolida i contatti tra particelle e rete. Temperatura, durata e atmosfera devono produrre legami adeguati senza chiudere o deformare la rete di pori richiesta.
Parametri di processo
Quali variabili controllano le proprietà finali?
Riduzione di laminazione, dosaggio della polvere, strati, pressatura e ciclo di sinterizzazione agiscono insieme. Nessuna variabile consente da sola di prevedere porosità, permeabilità o resistenza.
| Parametro | Che cosa controlla | Effetto da verificare |
|---|---|---|
| Riduzione e luce dei rulli | Spessore e compattazione | Porosità, contatto e risposta meccanica |
| Luce della cassetta | Quantità e distribuzione della polvere | Volume dei pori, densità e uniformità |
| Numero di pieghe | Strati e spessore | Rinforzo e continuità delle interfacce |
| Pressatura | Contatto tra gli strati | Densità e riduzione delle discontinuità |
| Ciclo termico | Legami metallurgici | Consolidamento e conservazione dei pori |
| Atmosfera | Ossidazione e qualità del legame | Integrità superficiale durante la sinterizzazione |
Caratterizzazione
Come si provano le piastre composite porose?
La fonte combina prove di permeabilità all'aria, misura della porosità, osservazione microstrutturale e trazione. Metodo, preparazione del provino e condizioni di prova devono accompagnare ogni risultato.
Prova di permeabilità all'aria
L'aria compressa attraversa il provino e il rapporto tra portata e differenza di pressione descrive la facilità di passaggio nella struttura porosa. I dati sono confrontabili solo con geometria e condizioni dichiarate.
Misura della porosità
La porosità rappresenta la frazione di vuoto nel materiale. Lo studio usa un metodo massa-volume; una maggiore frazione aperta può favorire la permeabilità, ma il comportamento meccanico deve essere misurato sullo stesso materiale.
Osservazione microstrutturale al SEM
Il microscopio elettronico a scansione permette di osservare distribuzione dei pori, punti di legame tra particelle e interfaccia tra polvere e rete, collegando il processo alla microstruttura risultante.
Coefficiente di permeabilità e legge di Darcy
La legge di Darcy mette in relazione portata, differenza di pressione, viscosità, spessore e area. Il coefficiente così ricavato aiuta a confrontare i provini, purché regime di flusso e metodo siano appropriati e dichiarati.
Compromesso progettuale
Porosità, permeabilità e resistenza
Aumentare lo spazio aperto può facilitare il passaggio di gas o liquido, ma lascia meno metallo a sostenere il carico. La rete riduce questo conflitto creando un'armatura, mentre la polvere forma la matrice porosa: il bilanciamento va definito con prove coerenti.
Comportamento meccanico
Proprietà a trazione delle piastre composite
La prova di trazione descrive la risposta del composito durante carico e deformazione. La fonte distingue quattro fasi qualitative, senza trasferire al sito valori campione come specifiche commerciali.
- Deformazione elastica: il provino può recuperare la forma quando il carico viene rimosso.
- Transizione elastico-plastica: le zone meno consolidate iniziano a deformarsi e il carico si ridistribuisce.
- Deformazione plastica: deformazione permanente e incrudimento proseguono con l'aumento della sollecitazione.
- Frattura: le cricche si sviluppano nelle zone più deboli fino alla rottura.
Temperatura di sinterizzazione, dosaggio della polvere e numero degli strati modificano legami, porosità e allungamento. L'effetto deve essere qualificato per la lega, il ciclo e la geometria effettivi.
Applicazioni potenziali
Dove può essere studiata una piastra composita porosa?
- Filtri microporosi e supporti filtranti.
- Restrittori porosi per il controllo passivo della portata.
- Piastre per la distribuzione di gas.
- Componenti per fluidi e strutture porose funzionali.
- Supporti metallici in processi con requisiti termici da verificare.
La selezione finale deve considerare pori, portata, perdita di carico, compatibilità chimica, pulizia, temperatura e carico meccanico; l'elenco non costituisce approvazione automatica per un'applicazione.
Confronto
Confronto con altri materiali metallici porosi
La caratteristica distintiva del composito è l'armatura inserita nella matrice porosa. Le categorie sono confrontabili soltanto dopo aver definito poro, spessore, lega, stratificazione, processo e condizioni di prova.
| Materiale | Struttura | Variabile dominante | Obiettivo |
|---|---|---|---|
| Piastra in polvere sinterizzata | Matrice di particelle consolidate | Granulometria e ciclo di sinterizzazione | Controllo della rete di pori |
| Piastra in rete sinterizzata | Strati di rete uniti | Trama, filo e stratificazione | Stabilità della geometria metallica |
| Composito rete e polvere | Armatura con matrice porosa | Rapporto rete-polvere e consolidamento | Bilanciamento tra flusso e sostegno |
Domande frequenti
Piastre composite in rete e polvere inox
01Che cosa significa SWMPC?
SWMPC indica un composito di rete metallica e polvere di acciaio inox: una piastra porosa nella quale la rete rinforza la matrice di polvere consolidata mediante sinterizzazione.
02Perché si usa una rete metallica in una piastra porosa?
La rete costituisce un'armatura continua. Sostiene gli strati e contribuisce al comportamento meccanico, mentre la polvere forma la matrice porosa attorno alla rete.
03In che modo la porosità influenza la permeabilità?
Una struttura più aperta può favorire il passaggio del fluido, ma riduce la quantità di metallo resistente. Il rapporto effettivo deve essere misurato sul materiale e sulle condizioni di impiego.
04In che modo la temperatura di sinterizzazione influenza la resistenza?
La temperatura modifica i legami tra polvere e rete. Un ciclo adeguato può consolidare i punti di contatto, ma deve essere qualificato insieme ad atmosfera, tempo e geometria dei pori.
05A che cosa serve la legge di Darcy nelle prove sui porosi?
Serve a mettere in relazione portata, differenza di pressione, viscosità, spessore e area del provino, così da confrontare la permeabilità con un metodo di prova dichiarato.
06Dove si possono impiegare queste piastre composite porose?
Possono essere studiate per filtrazione, distribuzione di gas, limitazione passiva del flusso e componenti porosi strutturali. L'idoneità richiede la verifica di fluido, carico, temperatura, corrosione e pulizia.
Conclusione
Il processo determina il bilanciamento finale
La rete fornisce l'armatura, la polvere forma la matrice e la sinterizzazione consolida i contatti conservando i percorsi di flusso. Il risultato nasce dall'interazione tra materiali e passaggi produttivi, non da un singolo parametro.
Per una selezione applicativa servono prove sul componente reale e dati su fluido, perdita di carico, carico meccanico e pulizia. Il percorso di progettazione dei metalli porosi Saifilter può aiutare a raccogliere gli input, senza sostituire la validazione tecnica.