Introduzione e definizioni
I metalli porosi sinterizzati nascono da polveri metalliche selezionate e consolidate per creare vuoti interconnessi. Processo, particelle e densità determinano la struttura ottenibile e devono essere scelti insieme alla funzione finale.
Vocabolario essenziale
- Pori: volumi vuoti presenti nella matrice metallica.
- Porosità interconnessa: rete di passaggi aperti verso le superfici, attraverso la quale può transitare un fluido; i pori isolati non partecipano al flusso.
- Percentuale di porosità: stima della frazione di volume vuoto, che non distingue da sola forma, distribuzione e connessione dei pori.
- Ritenzione particellare: dimensione delle particelle trattenute, confrontabile soltanto dichiarando metodo di prova ed efficienza.
- Grado o rating in micron: valore legato al metodo di prova e alla geometria dei pori; non equivale automaticamente a una ritenzione assoluta.
- Permeabilità: portata attraverso una determinata area di materiale poroso sotto un differenziale di pressione definito.
Funzione
Applicazioni e vantaggi progettuali
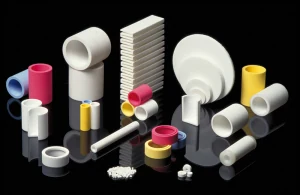
Impieghi tipici dei metalli porosi sinterizzati
Sette famiglie funzionali
- Separazione di solidi da liquidi o gas: ritenzione di catalizzatori, trattamento di polimeri, protezione di strumenti, gestione di fluidi criogenici e aerosol tecnici.
- Misura della portata e regolazione della pressione: restrittori, perdite calibrate, sfiati, temporizzatori pneumatici, smorzatori e dispositivi di equalizzazione.
- Ritenzione e trasporto di liquidi: cuscinetti autolubrificanti, stoppini capillari e componenti di scambio termico.
- Arresto di fiamma e protezione di involucri elettrici in servizi con gas infiammabili, da progettare secondo l'applicazione e i requisiti applicabili.
- Attenuazione acustica, inclusi i silenziatori pneumatici e gli smorzatori per strumenti.
- Dispersione e aerazione: letti fluidizzati, cuscini d'aria, piastre a vuoto e diffusori per gas di processo.
- Contenimento di materiali funzionali: barriere porose per essiccanti, scavenger e mezzi di purificazione.
Esempi di componenti metallici porosi
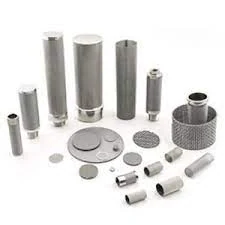
- Filtri metallici porosi: realizzati, secondo il servizio, in acciaio inox sinterizzato, bronzo o altre leghe per separare particelle in processi chimici, alimentari, aerospaziali o farmaceutici.
- Tubi porosi: componenti cilindrici per filtrazione, distribuzione del gas, supporto catalitico e controllo del flusso.
- Elettrodi porosi: strutture ad area superficiale elevata per batterie, celle a combustibile e sensori elettrochimici, da dimensionare in base al sistema.
- Strutture porose additive: geometrie personalizzate nelle quali porosità, densità e resistenza dipendono da processo, materiale e qualifica.
Vantaggi dei metalli porosi
- Area superficiale disponibile per filtrazione, catalisi o scambio termico.
- Riduzione di massa e libertà geometrica quando la resistenza richiesta lo consente.
- Permeabilità regolabile mediante particella, densità, spessore e ciclo di sinterizzazione.
- Proprietà meccaniche, termiche e di corrosione derivate dalla lega e dalla struttura porosa reale.
Attributi chiave dei componenti porosi da metallurgia delle polveri
Prestazione
- Resistenza, corrosione e durata dipendono dalla polvere base, dalla densità e dal legame sinterizzato.
- Porosità e permeabilità possono essere progettate per una specifica funzione di filtrazione o flusso.
- Resistenza agli urti e pulibilità devono essere verificate sulla geometria e sul contaminante.
Disponibilità
- Molte polveri metalliche sono disponibili commercialmente in classi definite.
- Forma, dimensione e quantità influenzano la scelta del processo e del fornitore.
- Leghe o granulometrie speciali devono essere verificate prima di congelare il progetto.
Costo industriale
- I processi di serie possono ridurre lavorazioni e sfridi, soprattutto con geometrie net-shape.
- Automazione, tolleranze, attrezzaggio, pulizia e controlli determinano il costo finale.
- Il vantaggio economico non è universale e va calcolato sul volume e sul ciclo completo.
Gamma dei materiali porosi
- Acciaio inossidabile, incluso 316L.
- Bronzo rame-stagno e altre leghe di rame.
- Nickel e leghe a base nickel, secondo marchi e disponibilità del produttore.
- Titanio, rame, alluminio e metalli preziosi per casi specifici.
Riferimenti per pori, densità e permeabilità
- ISO 4003 per la determinazione delle dimensioni dei pori con metodi dedicati.
- ASTM E128 per la prova bubble point dei materiali filtranti porosi.
- ISO 2738 per densità, contenuto d'olio e porosità aperta dei materiali sinterizzati permeabili.
- ISO 4022 per la determinazione della permeabilità ai fluidi.
Produzione
Metodi di fabbricazione
Dimensione, forma, lega e porosità richiesta determinano il processo. I valori dimensionali storici devono essere confermati con il produttore prima di diventare specifica.
Compattazione assiale e sinterizzazione
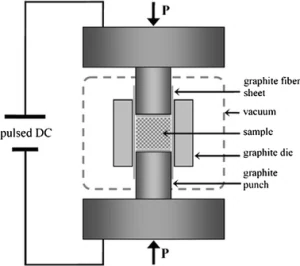
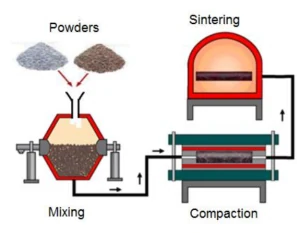
La polvere viene pressata in uno stampo fino a ottenere un verde manipolabile; la resistenza iniziale dipende da lega, forma e purezza delle particelle e dalla pressione applicata. Per ottenere porosità aperta si impiegano pressioni e granulometrie coerenti con il grado richiesto.
La sinterizzazione avviene in atmosfera controllata sotto la temperatura di fusione e crea legami tra particelle. Il metodo è usato con acciai inossidabili, titanio, nickel, leghe di nickel e alcuni bronzi, con vantaggi di produttività e ripetibilità da validare sul componente.
Sinterizzazione per gravità
Nel metodo a polvere libera il materiale classificato riempie la cavità dello stampo senza compattazione esterna. Il calore crea i colli metallurgici tra particelle; il bronzo è un materiale tipico, ma forma del pezzo e capacità di estrazione limitano il progetto.
Ritiro, profondità di riempimento, granulometria e densità apparente influenzano tolleranze interne ed esterne. Sformi e sovrametalli riportati nelle guide storiche sono soltanto punti di partenza da concordare con il fabbricante.
Laminazione della polvere e sinterizzazione
La polvere può essere laminata direttamente, oppure distribuita e calandrata prima della sinterizzazione, per produrre fogli porosi in acciaio, rame, bronzo, leghe di nickel o titanio. Granulometria, densità e lega controllano porosità e spessore.
I fogli possono essere tagliati, curvati e saldati per ottenere altre forme. Intervalli dimensionali e superficie disponibile dipendono dall'impianto e non vanno assunti come universali.
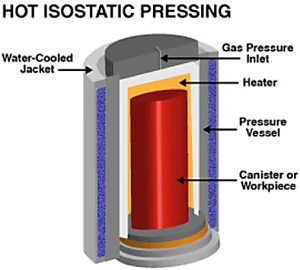
Compattazione isostatica e sinterizzazione
Una pressione uniforme agisce su un involucro flessibile contenente la polvere. Camera, fluido, stampo elastico e anime permettono tubi, barre e geometrie con rapporto lunghezza-diametro elevato; il pezzo verde viene poi sinterizzato.
La pressatura può essere eseguita a freddo o, per applicazioni specifiche, a caldo. Compatibilità del fluido di pressatura, materiale dell'involucro, ritiro e attrezzaggio vanno definiti con il produttore.
Spruzzatura metallica
Il metallo fuso viene proiettato su un supporto; i parametri di deposizione, oppure l'aggiunta e successiva rimozione di una fase secondaria, modulano la porosità. Adesione, uniformità e contaminazione richiedono qualifica.
Rivestimento metallico e sinterizzazione
Polvere e legante formano una sospensione applicata a supporti permeabili o in cavità sagomate. Rimozione completa del legante e distribuzione omogenea dei vuoti sono passaggi essenziali per non compromettere il prodotto.
Stampaggio a iniezione di metallo e sinterizzazione
Nel MIM, polvere e sistema legante producono una massa stampabile ad alta pressione. Progettazione dello stampo, debinding, grande ritiro e sinterizzazione richiedono attrezzature dedicate; densità e porosità ottenibili devono essere provate sulla geometria reale.
Materiali
Materiali e proprietà
Acciaio inossidabile 316L
Il 316L austenitico è disponibile in numerose granulometrie ed è spesso scelto per combinare lavorabilità, resistenza termica e corrosione. La composizione nominale e la conformità della polvere devono risultare dal certificato del lotto.
La grande area interna e i colli tra particelle rendono il comportamento del componente poroso diverso dal prodotto pieno lavorato. Ambiente, pulizia, saldatura e stato superficiale restano parte della valutazione di corrosione.
Bronzo rame-stagno
Il bronzo poroso è comunemente prodotto per sinterizzazione a gravità di particelle selezionate e può offrire un processo economico. Proprietà meccaniche, chimiche e temperatura ammissibile dipendono dalla composizione e possono essere inferiori a quelle di materiali compattati.
Nickel e leghe a base nickel
Quando acciaio inossidabile e bronzo non soddisfano corrosione o temperatura, alcune leghe di nickel possono essere candidate. Disponibilità della polvere, marchi, composizione e saldabilità devono essere discussi presto con il produttore.
- Ambienti acidi o soggetti a corrosione localizzata richiedono una selezione basata sulla chimica completa.
- Servizi contemporaneamente caldi e corrosivi possono richiedere leghe specifiche e dati qualificati.
- Nickel e relative leghe trovano impiego anche in gas di elevata purezza, batterie e celle a combustibile, con requisiti propri.
Titanio
Il titanio poroso è disponibile in fogli, tubi e componenti speciali ed è valutato per ambienti nei quali la sua compatibilità chimica è vantaggiosa. Rating e purezza devono provenire da una specifica di prodotto verificabile.
La sinterizzazione richiede vuoto o atmosfera inerte controllata perché ossigeno, idrogeno e umidità possono compromettere il materiale. Per impieghi medici, chimici o aerospaziali servono grado, tracciabilità, pulizia e qualifica applicabili al progetto.
Specifiche
Progettare e specificare un metallo poroso sinterizzato
Funzioni prestazionali da definire
- Filtrazione: separare solidi, liquidi o aerosol limitando la perdita di carico ammessa.
- Regolazione del flusso: generare una portata o un differenziale di pressione ripetibile nelle condizioni dichiarate.
- Distribuzione: ripartire un gas o un liquido su un'area, come in sparger, supporti ad aria o piastre a vuoto.
- Porosità: definire la rete di spazi aperti e la quota effettivamente connessa.
Filtrazione
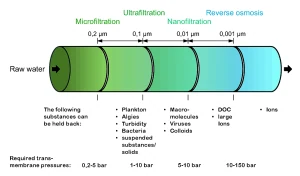
La rete tortuosa agisce come mezzo di profondità e può trattenere contaminanti lungo lo spessore, con capacità e perdita di carico diverse da una semplice rete superficiale. Contaminante massimo ammesso, efficienza, portata, pulizia e vita utile devono essere specificati con un metodo di prova.
La selezione può partire dalle famiglie descritte nella guida sugli impieghi dei metalli porosi sinterizzati, ma il dimensionamento finale deve usare proprietà del fluido e dati di esercizio.
Controllo del flusso
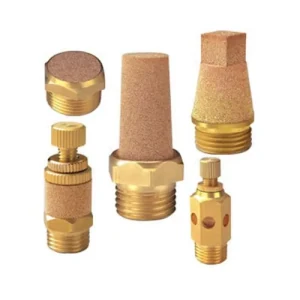
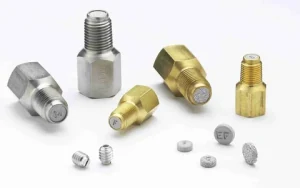
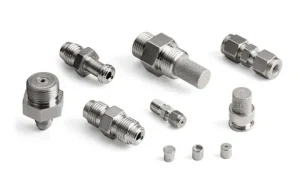
Restrittori porosi, smorzatori e silenziatori possono sostituire orifizi o capillari quando è utile distribuire il flusso su molti passaggi. La relazione portata-pressione dipende da fluido, densità, particelle, spessore e contaminazione; deve essere espressa come curva o tolleranza nelle condizioni di prova.
Permeabilità
La permeabilità descrive la resistenza al passaggio di un fluido attraverso area e spessore noti. Porosità percentuale e permeabilità non sono intercambiabili: componenti con porosità simile possono avere distribuzioni dei pori e perdite di carico molto diverse.
Distribuzione
Per progettare uno sparger servono spazio, proprietà e corrosività del liquido, dimensione delle bolle, volume e pressione del gas. La guida su che cos'è uno sparger nel fermentatore illustra il contesto gas-liquido; la geometria va poi provata nella vasca reale.
Per piastre a vuoto, cuscini d'aria e collettori si specificano volume distribuito, area, uniformità e differenziale di pressione. Prototipazione e prova empirica sono spesso indispensabili quando i dati teorici non descrivono il sistema completo.
Complessità della struttura dei pori
La struttura comprende aperture di dimensione diversa e percorsi con lunghezza e tortuosità variabili. Il bubble point rileva l'apertura attraversata per prima dal gas in un campione bagnato, mentre altri strumenti descrivono distribuzione media e massima: nessun singolo numero sostituisce la prova di ritenzione.
Proprietà meccaniche
Resistenza
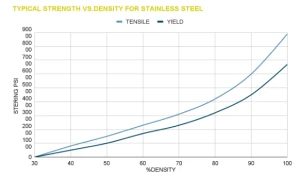
Resistenza e moduli dipendono dalla lega ricotta, dalla densità, dai colli sinterizzati, dalla geometria e dai difetti. Un dato del materiale pieno non deve essere trasferito direttamente al componente poroso.
Forma
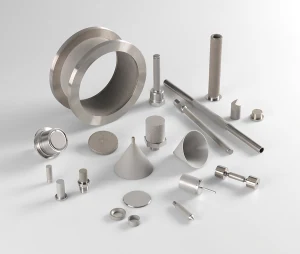
La forma nasce dall'interazione tra ingombro e processo: la gravità consente coni e alcuni sottosquadri ma richiede sformo; la compattazione assiale offre produttività ma limita sottosquadri e pezzi lunghi; l'isostatica facilita tubi lunghi e forme coniche con costi unitari differenti.
Vincoli di progettazione
Parametri dimensionali per processo
Le dimensioni e tolleranze riportate in letteratura sono capacità indicative, non limiti universali. Pressa, forno, polvere, densità e forma devono essere verificati presso il produttore scelto.
Sinterizzazione per gravità
Può coprire pezzi piccoli o pannelli ampi entro la capacità del forno, ma riempimento, sformo e stabilità dimensionale vincolano diametri, lunghezze e geometrie.
Compattazione e sinterizzazione
Diametro, spessore e rapporto lunghezza-diametro dipendono dalla pressa e dall'espulsione. Tolleranze percentuali storiche devono essere sostituite dalla capacità statistica del processo concordato.
Pressatura isostatica e sinterizzazione
Il metodo supporta tubi e barre relativamente lunghi, anche assemblati mediante giunzione. Diametro massimo, lunghezza e accuratezza dipendono dalla camera, dallo stampo e dal ritiro.
Smussi
Gli smussi possono agevolare il montaggio a interferenza e proteggere bordi fragili. La possibilità su uno o due lati varia tra pezzi pressati e sinterizzati per gravità e va incorporata nell'attrezzaggio.
Dati da fornire al produttore
- Funzione: filtrazione, fluidizzazione, aerazione, attenuazione acustica o separazione di nebbie.
- Fluido o gas attraversato e possibili condizioni corrosive.
- Temperatura, pressione, contaminanti e condizioni fuori standard.
- Dimensioni, forma, tolleranze, quantità e metodo di supporto o installazione.
- Portata, perdita di carico ammissibile e pressione del sistema.
La specifica dovrebbe concentrarsi sui requisiti funzionali e lasciare al confronto cliente-fornitore i parametri non determinanti. Questo riduce vincoli inutili e rende verificabile l'accettazione.
Fabbricazione
Operazioni secondarie
Montaggio a interferenza e sinterbonding
Un componente lavorato e uno poroso di composizione compatibile possono essere uniti durante la prima sinterizzazione o in un ciclo successivo. Il materiale poroso si deforma localmente e il trattamento crea legami diffusivi nell'interfaccia.
Il pezzo pieno può essere posizionato nello stampo prima del riempimento, oppure ricevere un inserto poroso già sinterizzato. Interferenza, tolleranze e ciclo termico devono essere provati sul materiale e sulle dimensioni reali.
Lavorazione meccanica
La migliore uniformità si ottiene progettando il pezzo vicino alla forma finale. Taglio o abrasione possono spalmare metallo e chiudere i pori; quando sono indispensabili servono utensili adeguati, controllo della contaminazione e un trattamento qualificato per riaprire e pulire la superficie.
EDM e laser permettono geometrie particolari ma hanno effetti diversi sull'apertura dei pori e possono richiedere pulizia o attacco chimico. Per superfici non funzionali si evita, quando possibile, l'uso di fluidi contaminanti.
Saldatura, brasatura e saldobrasatura
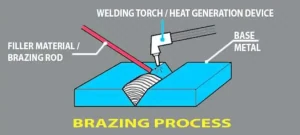
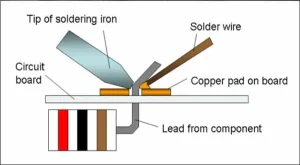
Acciai porosi possono essere uniti fra loro o a parti lavorate mediante processi a basso apporto termico e protezione inerte. Prove preliminari sono opportune quando il saldatore non conosce il materiale.
Flussanti e leghe di apporto possono penetrare per capillarità nella struttura. TIG, laser, fascio elettronico o cicli di brasatura speciali richiedono una procedura qualificata per limitare la migrazione e ottenere tenuta e resistenza.
Incollaggio epossidico
Adesivi ad alta viscosità possono limitare l'assorbimento nei pori e creare giunti in servizi moderati. Temperatura, compatibilità chimica, pulizia, migrazione e requisiti di processo devono essere verificati.
Pulizia
Elementi economici possono essere monouso; componenti più costosi possono essere recuperati mediante solvente compatibile, controlavaggio o trattamento termico. Il metodo dipende da contaminante, lega, giunti, requisiti di purezza e istruzioni del produttore.
Stoccaggio e manipolazione
I componenti restano nell'imballaggio originale in ambiente asciutto e controllato. Settori medicali, semiconduttori, telecomunicazioni e strumentazione possono richiedere manipolazione pulita, confezionamento privo di particelle o sostanze organiche e una pulizia dedicata al servizio con ossigeno.
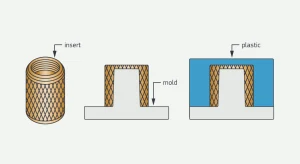
Sovrastampaggio
Il materiale termoplastico può penetrare nella porosità periferica e creare tenuta e ancoraggio meccanico. Temperatura, pressione di iniezione, compatibilità, profondità di penetrazione e integrità del componente devono essere progettate insieme.
Che cos'è un metallo poroso?
È una struttura metallica solida contenente pori controllati e interconnessi che consentono il passaggio di gas o liquidi. La metallurgia delle polveri è uno dei principali percorsi di produzione.
Quali metalli porosi sono più comuni?
Acciaio inossidabile, bronzo, nickel e leghe di nickel, titanio e altri metalli coprono combinazioni differenti di corrosione, temperatura, resistenza, conducibilità e costo.
Come differisce da un metallo non poroso?
Il metallo poroso contiene una rete aperta che permette flusso, filtrazione o distribuzione; il metallo pieno forma una barriera continua. La scelta dipende dalla funzione e non da una superiorità generale.
Prodotti
Che cosa sono i filtri in metallo sinterizzato?
Sono componenti rigidi ottenuti legando particelle metalliche con calore senza fusione completa. La struttura risultante può essere pulibile e resistente, ma rating, corrosione, temperatura e durata dipendono dalla lega e dalla fabbricazione. Consulta anche la guida sulla filtrazione dei gas caldi.
Dischi, tubi, piastre e fogli possono essere prodotti in 316L, bronzo, leghe di nickel o titanio. Il rating disponibile va confermato con prova e disegno; nei progetti per applicazioni aerospaziali servono inoltre tracciabilità, pulizia e requisiti specifici del programma.
Collaborazione tecnica
Contattare Saifilter
Il confronto con Saifilter può iniziare nelle prime fasi per verificare funzione, materiale, processo e geometria o per analizzare un componente esistente.
Per una prima valutazione invia funzione, fluido, contaminante, condizioni operative, portata, perdita di carico, forma, quantità e metodo di montaggio a [email protected]. Tempi e fattibilità vengono confermati dal team tecnico.
Approfondimenti
Leggi anche
- Definizione e criteri di uno sparger poroso.
- Panoramica per comprendere i filtri metallici sinterizzati.
- Guida completa su che cos'è un filtro in metallo sinterizzato.
- Guida completa allo sparger nel fermentatore.