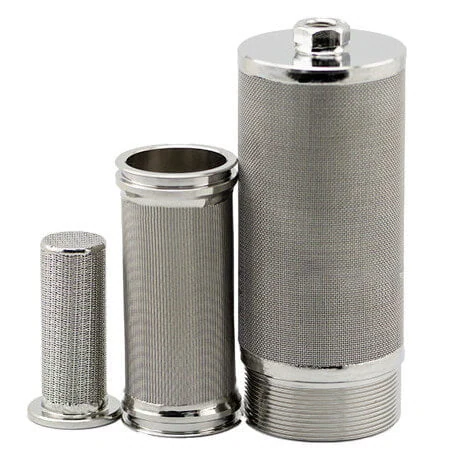
Per configurare un tubo filtrante occorre prima capire come viene costruito il mezzo poroso. La rete metallica sinterizzata può essere trasformata in tubi, cartucce, cestelli, coni e piastre; ogni forma deve mantenere continuità del mezzo, supporto e tenuta lungo saldature e terminali.
Il percorso seguente mantiene le tre sezioni dell'articolo: materiali e proprietà, metodi di formazione del mezzo, quindi lettura critica di prove sperimentali. I dati storici delle prove sono descritti come casi specifici e non come prestazioni trasferibili a qualsiasi prodotto.
Sezione I
Sezione I: materiali e comportamento del mezzo
Il mezzo deve essere definito prima della geometria finale: lega, filo, tessitura, porosità, numero di strati e metodo di unione determinano passaggio, rigidità e pulibilità.
Composizione
Quali materiali formano i tubi filtranti in rete sinterizzata?
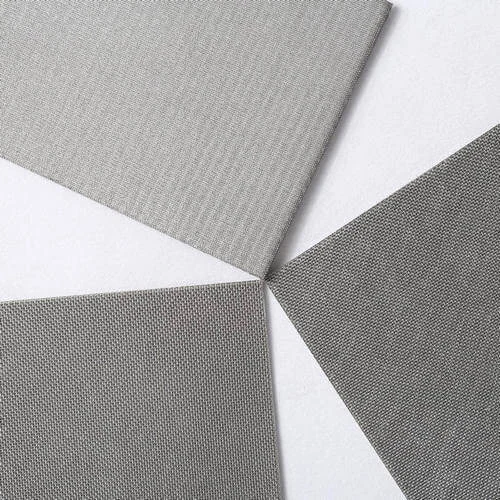
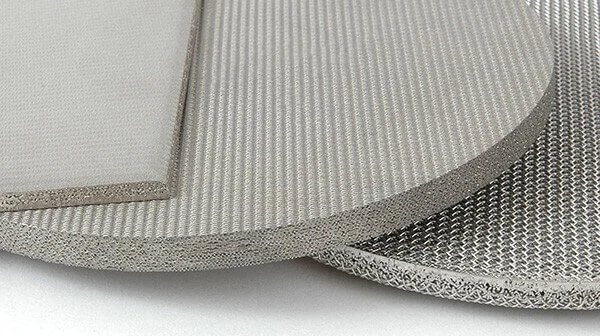
Un mezzo tipico combina più strati di rete metallica in una piastra porosa: uno strato filtrante, strati protettivi e uno o più rinforzi. Cinque strati sono una configurazione frequente, ma sei, otto o altre sequenze possono essere progettate quando il servizio lo richiede.
- Rete protettiva sul lato esposto al flusso o alla pulizia.
- Rete filtrante che contribuisce alla ritenzione richiesta.
- Strato di protezione esterno contro danni e deformazioni locali.
- Uno o più strati di rinforzo per distribuire i carichi.
Gli acciai inox 304, 316 e 316L sono opzioni comuni per la rete metallica sinterizzata. Hastelloy, Monel, Inconel e altre leghe possono essere valutate in base a fluido, temperatura, corrosione, saldatura e pulizia.
Dopo la sinterizzazione, i pannelli possono essere formati in tubi, cartucce, cestelli o piastre filtranti sinterizzate. Lo stampo e il ciclo termico devono evitare discontinuità nella zona di giunzione.
Struttura
Panoramica della costruzione multistrato
La disponibilità di più combinazioni consente di separare la funzione filtrante da quella portante. Prima di scegliere, occorre specificare direzione del flusso, lato contaminato, supporto, saldatura longitudinale, terminali e metodo di pulizia.
Il tubo può essere progettato per una specifica applicazione?
Sì, ma la personalizzazione deve partire da portata, fluido, particelle, differenziale, temperatura e compatibilità. Micron, lega e dimensioni non vanno selezionati isolatamente.
Diametro, lunghezza, spessore, terminali e area possono essere adattati entro capacità produttive e controlli documentati. I limiti operativi appartengono al componente finito, non al solo materiale di base.
Differenza tra mezzo sinterizzato e rete inox tessuta
Rete sinterizzata
- Più strati possono essere uniti in un laminato rigido.
- Supporto e strato filtrante possono svolgere funzioni separate.
- La struttura può sostenere carichi maggiori di una rete libera, se qualificata.
- Taglio e formatura richiedono il controllo dei bordi e delle saldature.
Rete tessuta non sinterizzata
- È costituita da fili intrecciati in una singola tela o in strati non consolidati.
- Può richiedere un supporto separato quando il differenziale aumenta.
- È più flessibile, ma può deformarsi o sfilacciarsi se bordo e sostegno non sono adeguati.
Perché valutare la rete sinterizzata rispetto ad altri mezzi?
Nessun mezzo è superiore in assoluto. La rete sinterizzata diventa interessante quando stabilità, pulizia, geometria e ritenzione risultano compatibili con il processo e con il costo dell'intero ciclo.
- Aperture e struttura selezionabili per il contaminante da separare.
- Possibilità di trattare oli, acqua, prodotti chimici o gas compatibili.
- Geometria modificabile per l'alloggiamento e la superficie richiesta.
- Pulizia e riutilizzo possibili quando deposito e protocollo lo consentono.
- Tempi e disponibilità devono essere confermati sul disegno e sul volume effettivi.
Gli impieghi comprendono filtrazione di fluidi, attenuazione o distribuzione del flusso e sistemi di filtrazione industriale, oltre a processi chimici, farmaceutici e di produzione; ogni settore richiede verifiche proprie.
Funzioni e settori descritti
- Filtrazione di fluidi: la struttura porosa trattiene una frazione delle particelle presenti in liquidi o gas; efficienza e capacità dipendono dalla distribuzione del contaminante.
- Riduzione di pressione e attenuazione: un mezzo poroso introduce resistenza al flusso, ma l'uso come restrittore o silenziatore richiede dimensionamento e protezioni dedicate.
- Aerazione o distribuzione di gas: i passaggi porosi possono distribuire un gas pressurizzato in un liquido quando portata, pressione e compatibilità sono controllate.
- Processi chimici e petrolchimici: separazione, protezione di apparecchiature e recupero di particelle richiedono la verifica della lega e del metodo di pulizia.
- Produzione farmaceutica e di semiconduttori: pulizia, rilascio particellare, documentazione e requisiti di processo devono essere definiti dal committente.
- Applicazioni medicali o ad alta conseguenza: restrizione di flusso e ventilazione non vanno trasferite da un uso industriale senza qualifica normativa specifica.
Sezione II
Sezione II: metodi di formazione del mezzo
Calore e pressione consolidano i punti di contatto tra fili e strati. Orientamento, atmosfera, temperatura, tempo e pressione di processo modificano le proprietà finali e devono essere controllati.
Quattro costruzioni
Quali metodi formano i tubi in rete metallica sinterizzata?
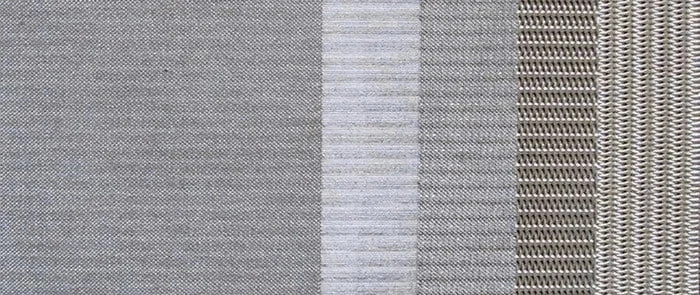
Le famiglie descritte sono laminato a cinque strati, trama quadra, tessitura olandese e rete con supporto perforato. Il confronto deve considerare area aperta, supporto, ritenzione, pulibilità e fabbricazione del tubo.
1) Rete sinterizzata a cinque strati
- Uno strato fine svolge la funzione filtrante tra reti di protezione e rinforzo.
- Orientamento e sequenza possono essere personalizzati per flusso e carico.
- La costruzione va verificata dopo formatura e saldatura del tubo.
Nella configurazione a cinque strati, la rete fine è collocata tra protezioni e rinforzi. La sequenza evita che un singolo strato debba fornire contemporaneamente ritenzione, resistenza e protezione. Variando tessitura e orientamento si modifica il compromesso tra permeabilità e stabilità, perciò il grado dichiarato deve riferirsi al laminato finito.
Come verificare l'idoneità della rete alla propria applicazione?
- Scegliere spessore e supporto rispetto al differenziale e alla sede.
- Definire portata, area, direzione del flusso e distribuzione prima del dimensionamento.
- Associare il grado di filtrazione a efficienza e metodo di prova.
- Confermare lega, saldatura, terminali e pulizia sul fluido reale.
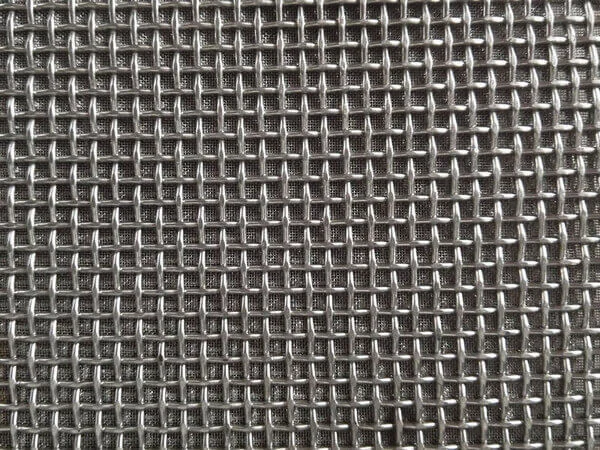
2) Rete sinterizzata a trama quadra
Più tele a trama quadra vengono sinterizzate per ottenere un mezzo con area aperta e permeabilità definite. Numero di strati e orientamento possono essere variati, ma la resistenza al flusso va misurata sul laminato finito.
Questa rete inox sinterizzata può essere usata in filtrazione di polimeri, fluidi e aria, piastre setaccianti o schermi; impieghi come rompifiamma richiedono qualifiche specifiche di sicurezza.
La costruzione per filtrazione in profondità deve essere valutata rispetto alle applicazioni di filtrazione progettate, non dedotta automaticamente dalla sola trama.
Costruzione e impieghi della trama quadra
- Il diametro del filo e l'apertura di ciascuna tela governano area aperta e sostegno.
- Più strati possono creare spessore e percorsi tortuosi, ma aumentano anche la resistenza al flusso.
- Tra gli impieghi descritti figurano produzione di polimeri, filtrazione di fluidi e aria, piastre setaccianti, schermi per valvole idrauliche e formatura di prodotti in fibra.
- L'idoneità per filtrazione in profondità deve essere dimostrata con il contaminante e il ciclo reali.
3) Rete sinterizzata a tessitura olandese
- Strati a tessitura olandese possono aumentare compattezza e sostegno.
- Apertura uniforme e permeabilità dipendono dalla combinazione reale degli strati.
- Può essere valutata per trasporto di polveri, letti fluidi, filtri di laboratorio e filtrazione chimica, farmaceutica, di gas o liquidi.
Nella tessitura olandese, fili e passaggi hanno una geometria più compatta rispetto alla trama quadra. L'accoppiamento di tele robuste e fini può aumentare il sostegno del mezzo; tuttavia apertura effettiva, permeabilità e comportamento alla pulizia devono essere misurati dopo sinterizzazione, laminazione e formatura.
Quali specifiche collegano il prodotto all'applicazione?
Specificare qualità della lega, costruzione degli strati, dimensioni, tolleranze, grado e metodo di prova. I valori dimensionali storici sono esempi e devono essere sostituiti da un disegno approvato.
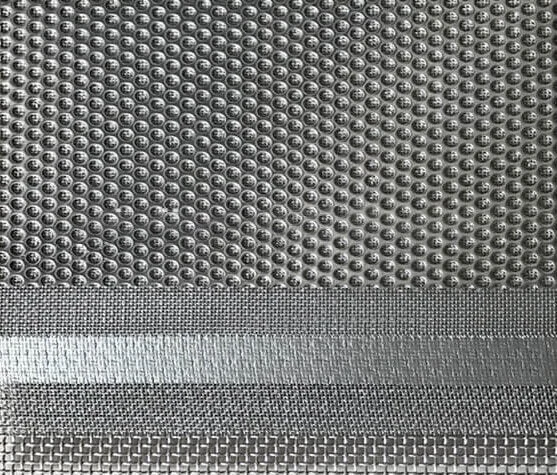
4) Rete sinterizzata con piastra perforata
- La piastra perforata costituisce il supporto; uno strato buffer separa il supporto dalla rete fine.
- La costruzione può aumentare la resistenza meccanica, entro il differenziale qualificato.
- Acciai inox, titanio o leghe speciali vanno scelti per compatibilità e fabbricazione.
- Pulibilità, riutilizzo, calore e corrosione richiedono prove riferite al servizio.
- Gli impieghi comprendono alimenti e bevande, polveri, farmaceutica, trattamento dell'acqua e polimeri quando i requisiti di settore sono soddisfatti.
Il supporto perforato porta gran parte del carico e lo strato buffer riduce il contatto diretto tra fori e rete fine. Passo, diametro dei fori e area aperta devono evitare zone morte o velocità locali eccessive. Dopo taglio e calandratura, la saldatura longitudinale e i terminali devono mantenere il percorso filtrante senza bypass.
Sezione III
Sezione III: interpretazione delle prove sperimentali
Le prove citate descrivono campioni, apparecchiature e condizioni particolari. Sono utili per capire quali proprietà misurare, ma non possono essere trasferite a un altro tubo senza equivalenza di materiale, processo, geometria e protocollo.
Caso di studio
Come i diversi mezzi sinterizzati influenzano la filtrazione industriale
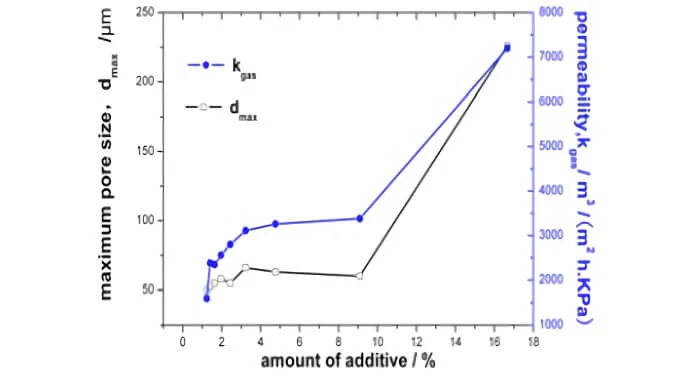
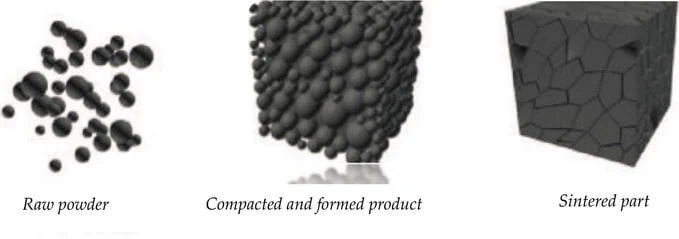
Un primo esperimento storico combinava rete e polvere di acciaio inox con un legante, quindi compattava e sinterizzava un campione. Permeabilità, dimensioni, volume dei pori e resistenza risultarono sensibili alla preparazione e al ciclo termico: il punto utile è che ogni proprietà deve essere misurata separatamente.
Nel procedimento descritto, la rete veniva pulita e tagliata, la polvere miscelata con una soluzione legante e il composito compattato in uno stampo. Un ciclo termico in atmosfera controllata rimuoveva il legante e consolidava il campione. Dimensioni del provino, temperatura, tempo e atmosfera sono dati del singolo studio e non vengono riproposti come ricetta produttiva.
Domande da ricavare dalla prova sul materiale
- Come vengono rimossi contaminanti e residui dalla materia prima?
- Perché e con quale pressione viene eseguita la compattazione?
- Quale atmosfera e ciclo termico vengono applicati?
- Come cambiano dimensioni, pori, permeabilità e resistenza dopo la sinterizzazione?
- Quali risultati sono ripetibili su campioni e lotti differenti?
Un secondo caso riguardava prove su disco, banco e pilota per filtrazione di catalizzatore. Il passaggio da batch a continuo, il controllo della torta, la torbidità e il differenziale erano obiettivi del caso; i valori pubblicati appartengono a quel sistema e restano fuori da questa guida finché non sono accompagnati dal rapporto completo.
La tabella storica confrontava grado del mezzo, flusso areico, pressione terminale e torbidità tra prova su disco, banco e pilota commerciale. Senza definizioni metrologiche, incertezza, condizioni di prova e rapporto originale, quei numeri non sono una base sufficiente per selezionare un tubo o promettere una qualità del filtrato.
Scopo principale delle prove di filtrazione
- Misurare l'efficienza del tubo o del disco con contaminante e metodo definiti.
- Osservare velocità assiale, crescita della torta e stabilità del flusso.
- Registrare differenziale, torbidità e recupero durante pulizia o controlavaggio.
- Confrontare banco e pilota senza presentare i dati di un caso come specifica universale.
- Confermare che automazione, rigenerazione e riciclo appartengano al sistema, non al solo mezzo filtrante.
La conclusione pratica delle prove non è che un mezzo funzioni sempre, ma che la scelta debba essere sostenuta da un protocollo rappresentativo e da criteri di accettazione concordati.
Il passaggio a un filtro di scala maggiore introduce area, distribuzione del flusso, rimozione della torta, recupero del catalizzatore e automazione. Questi elementi devono essere verificati come parte dell'impianto; il mezzo sinterizzato è soltanto uno dei componenti del risultato.
Conclusione
Conclusione
Per scegliere il mezzo di un tubo filtrante in rete sinterizzata occorre confrontare le quattro costruzioni con i dati reali di fluido, contaminante, portata, differenziale, temperatura, geometria e pulizia.
Quando questi dati sono disponibili, contatta Saifilter per discutere una configurazione e il piano di verifica, senza trasformare i risultati storici in promesse non dimostrate.